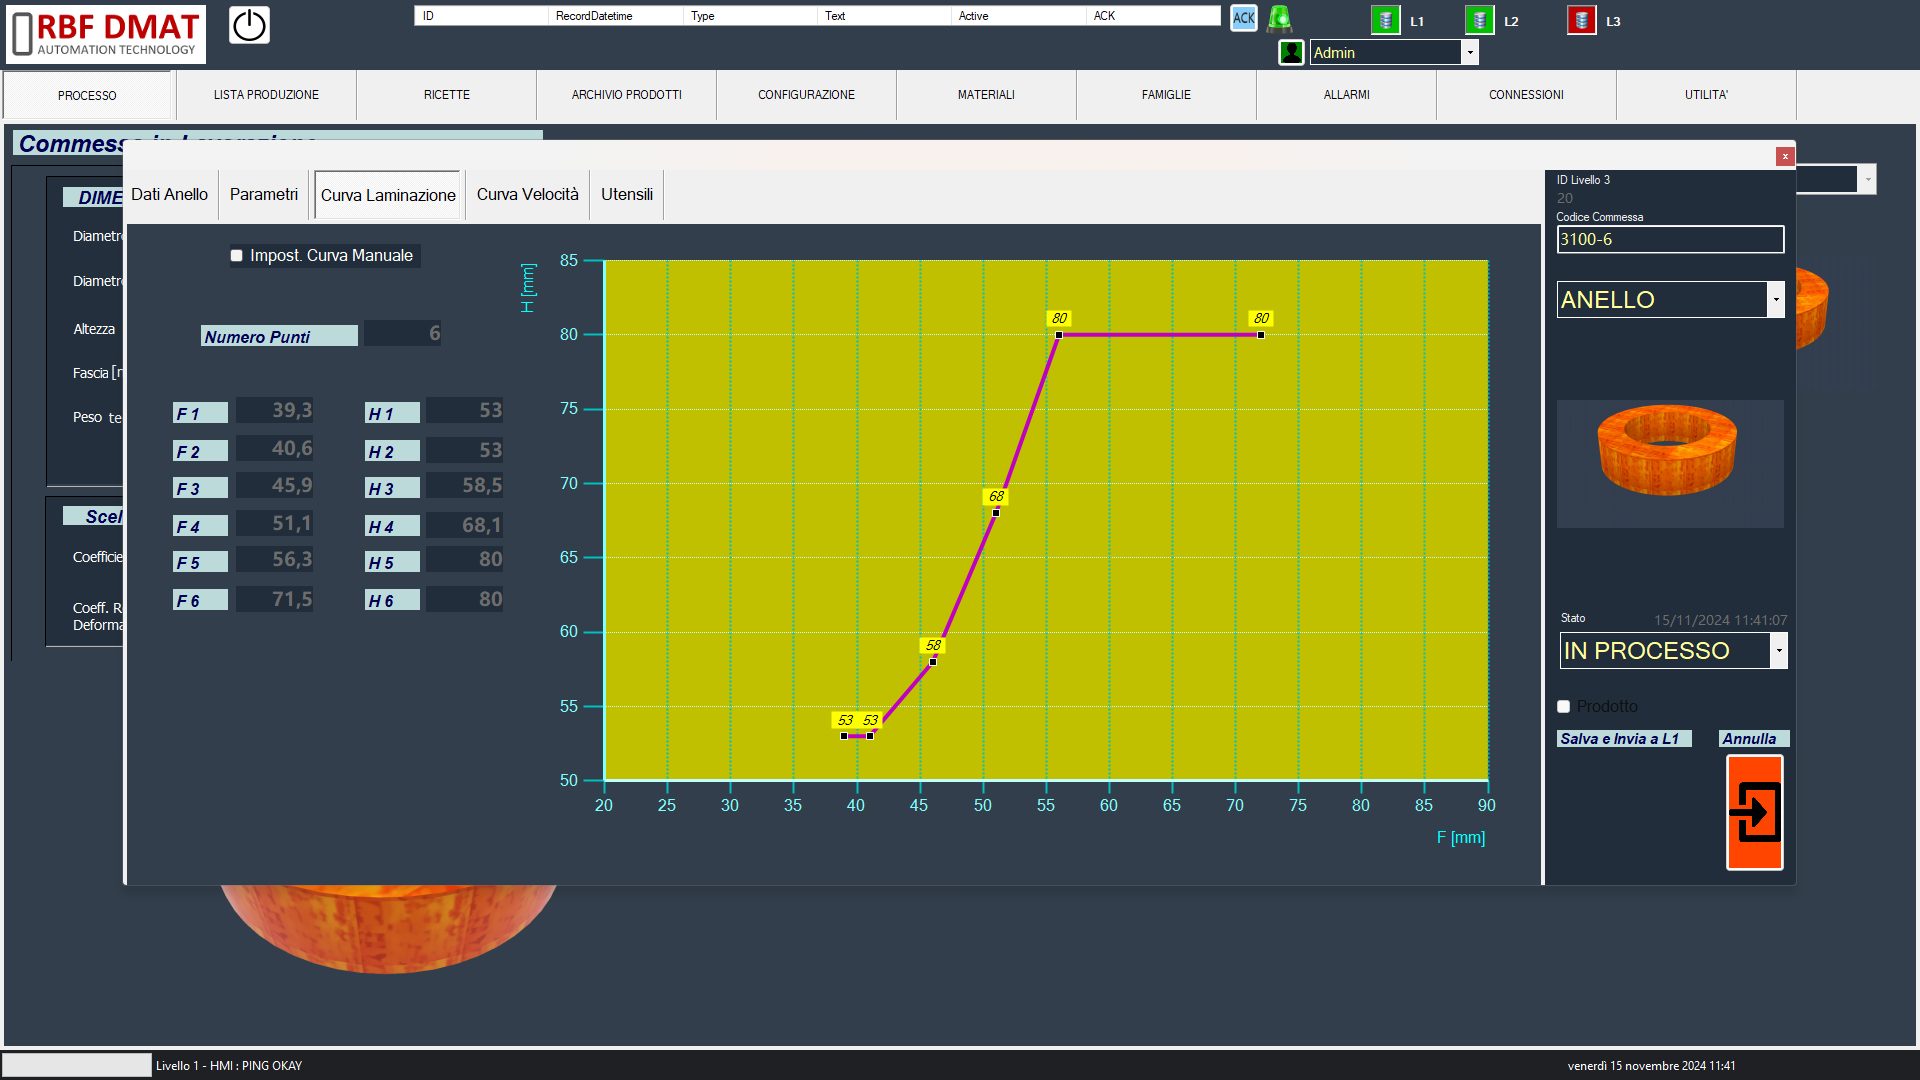
RBF DMAT bietet ein integriertes Automatisierungssystem für Level 1 und Level 2, das die anspruchsvollsten Technologieregelungen für Flachwalzwerke, Streckbiegerichtanlagen, Ringwalzwerke sowie für die Steuerung elektrischer Achsen vereint. Das Regelungssystem ist auf einer Mikroprozessorplattform und Personal Computern implementiert.
Die Basis-Hardwarekonfiguration des Systems ist in einem einzigen Schrank untergebracht und umfasst folgende Komponenten:
- µP-Plattform für die Level-1-Systemregelung (die Anzahl der CPUs hängt von der zu automatisierenden Anwendung ab)
- Personal Computer für das Level-1-HMI-System
- Personal Computer und Server mit Datenbank für Level 2 und das zugehörige HMI-System
- Personal Computer zur Erfassung und Verarbeitung von Prozessdaten
- Personal Computer als Engineering-Station
Art und Umfang der in der Systemsoftware installierten Technologiefunktionen hängen von der jeweiligen Anwendung ab.
Je nach Anwendung oder Anforderung können weitere optionale Geräte ergänzt werden. Das System lässt sich über internationale Standard-Kommunikationsprotokolle wie Profinet, Profibus DP, Ethernet TCP/IP usw. einfach in eine bestehende Automatisierungslandschaft integrieren.
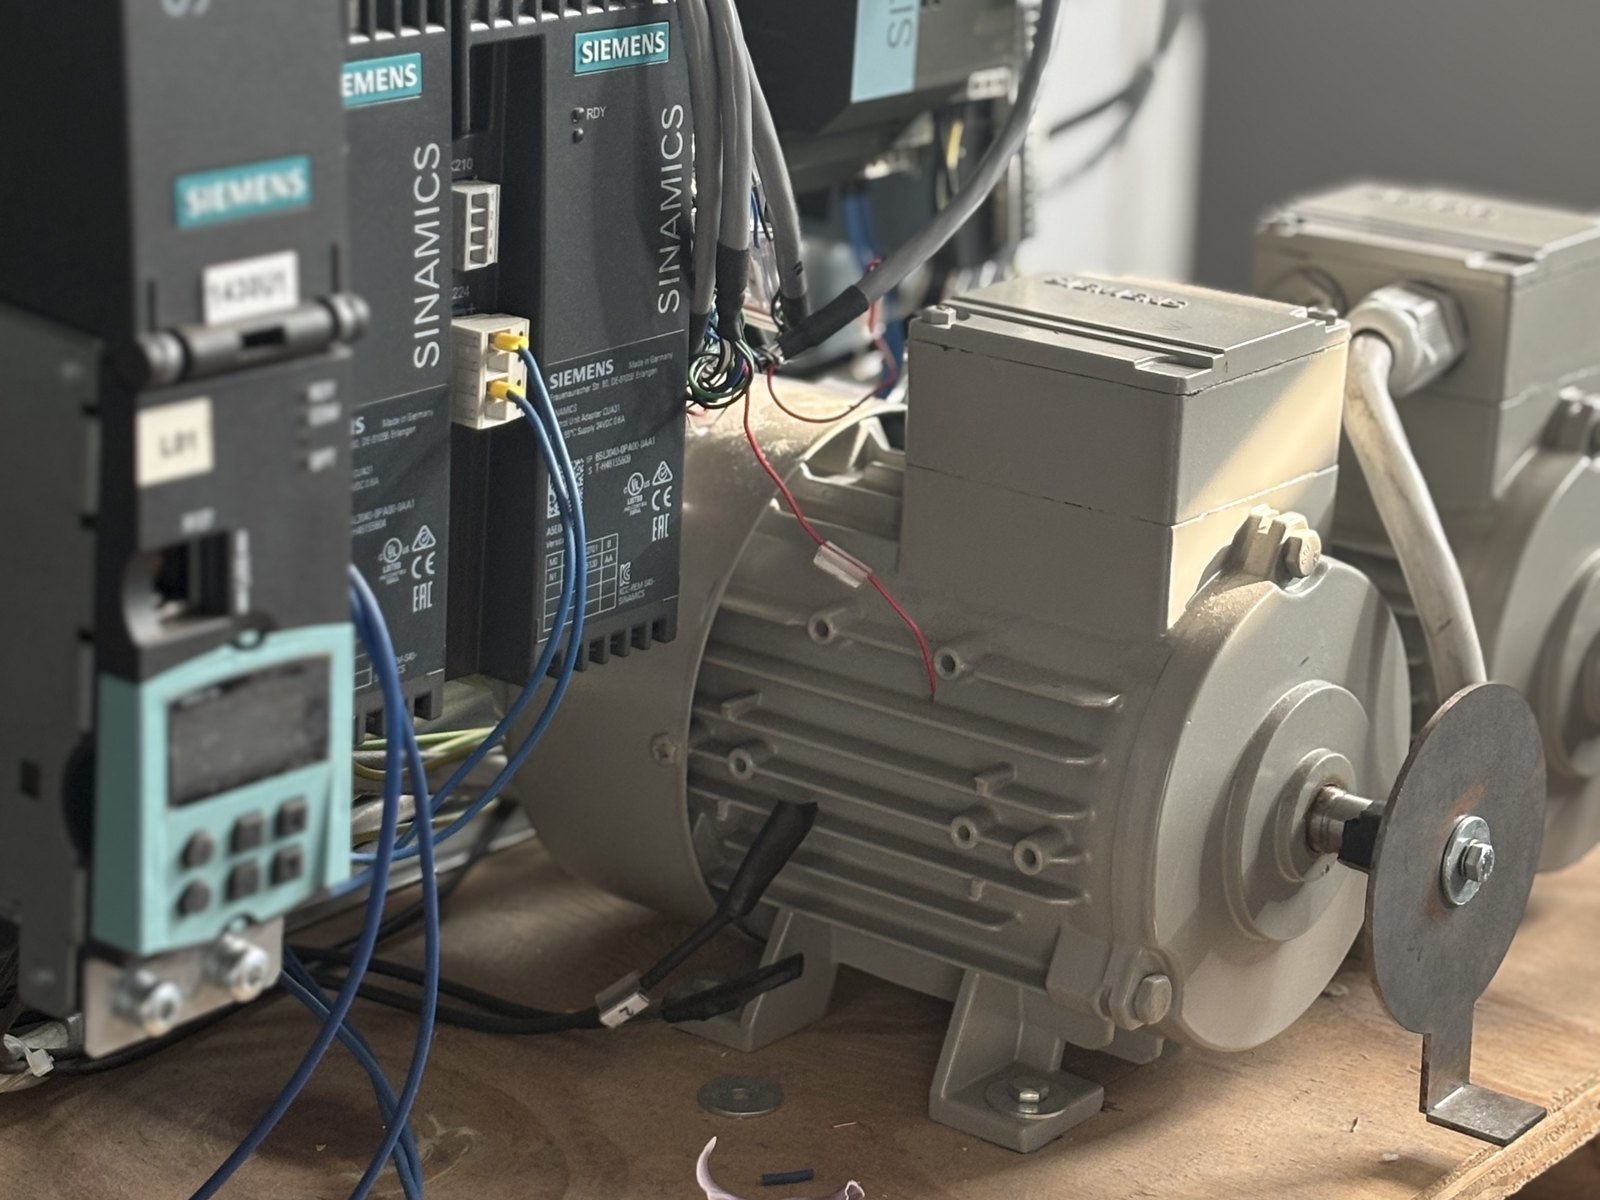 Unser Prüfstand: Umrichter und Motoren, an denen wir die Technologiefunktionen vor der Auslieferung prüfen.
Technologiefunktionen
Flachwalzwerke
- SMC (Speed and Tension Master Control) umfasst die Master-Geschwindigkeitsrampe, die Durchmesserberechnung, Drehzahl- und Momentsollwerte für die einzelnen Motoren, automatische Verzögerungen und die Bandrisserkennung.
- HSC (Hydraulic Stand Control) umfasst die Positions- und Druckregelkreise der hydraulischen Anstellzylinder
- BSC (Bending and Steering Controls) Regelung von Walzenbiegung und Schwenken
- REC (Roll Eccentricity Control) Kompensation der Walzenexzentrizität
- CRC (Crown Rolls Control) Regelung der A-US-Rolls und Exzenter für Sendzimir-Walzwerke
- ISC (Intermediate Shifting Control) Positionsregelung der Zwischenwalzen
- AGC (Automatic Gap Control) umfasst die verschiedenen Dickenregler wie Feedback, Feed-forward, Mass-Flow, Exzentrizität sowie die Zug-Geschwindigkeits-Regelung für Folienwalzwerke
- AFC (Automatic Flatness Control) mit Sollwerten für Walzenbiegung und Schwenken, Regelung der Kühlmittelventile sowie Regelung der A-US-Rolls und Zwischenwalzen für Sendzimir-Walzwerke
- EC (Elongation Control) Streckgradregelung für Skin-Pass-Walzwerke
- ATC (Automatic Tension Control) Zwischengerüst-Zugsollwerte für mehrgerüstige Tandemwalzwerke
- GMC (Gauge Meter Control) direkte und indirekte Regelung des Walzspalts für Warmwalzwerke
- IHC (Impact Head Compensation) für Warmwalzwerke
- HMI-Prozessbilder
- Level 2 für Produktionsmanagement und Datenarchivierung (PDI, PDO, Rezepte, statistische Daten)
- Data Logging: Erfassung und Verarbeitung von Prozessdaten
- Engineering-Prozeduren für Einstellung und Parametrierung der Maschine
Streckbiegerichtanlagen
- SMC (Speed and Tension Master Control) umfasst die Master-Geschwindigkeitsrampe, die Durchmesserberechnung, Drehzahl- und Momentsollwerte für die einzelnen Motoren sowie automatische Verzögerungen
- LC (Leveler Control) Positionsregelung der Richtrollen
- EC (Elongation Control) Streckgradregelung durch direkte und indirekte Zugregelung
- AFC (Automatic Flatness Control) Planheitsregelung über eine Rolle mit expandierbaren Segmenten
- HMI-Prozessbilder
- Level 2 für Produktionsmanagement und Datenarchivierung (PDI, PDO, Rezepte, statistische Daten)
- Data Logging: Erfassung und Verarbeitung von Prozessdaten
- Engineering-Prozeduren für Einstellung und Parametrierung der Maschine
Ringwalzwerke
- SMC (Speed Master Control) umfasst die Geschwindigkeitsberechnung für die einzelnen Achsen, die Berechnung des Ringdurchmessers sowie Drehzahl- und Momentsollwerte für die einzelnen Radial- und Kegelmotoren
- RAC (Radial Axis Control) Positionsregelung der Radialachsen
- AAC (Axial Axis Control) Positionsregelung der Axialkegel
- CAC (Centering Arms Control) Positions- und Kraftregelung der Zentrierarme
- HMI-Prozessbilder
- Level 2 für Produktionsmanagement und Datenarchivierung (PDI, PDO, Rezepte, statistische Daten)
- Data Logging: Erfassung und Verarbeitung von Prozessdaten
- Engineering-Prozeduren für Einstellung und Parametrierung der Maschine
Elektrische Achsen
- Positionsregelung des Systems elektrischer Achsen
- Erzeugung elektronischer Kurvenscheiben (Cam Box) für den Gleichlauf der Achsen
- Virtueller Master zur Steuerung der Kurvenscheiben
- HMI-Prozessbilder
- Data Logging: Erfassung und Verarbeitung von Prozessdaten
- Engineering-Prozeduren für Einstellung und Parametrierung der Maschine