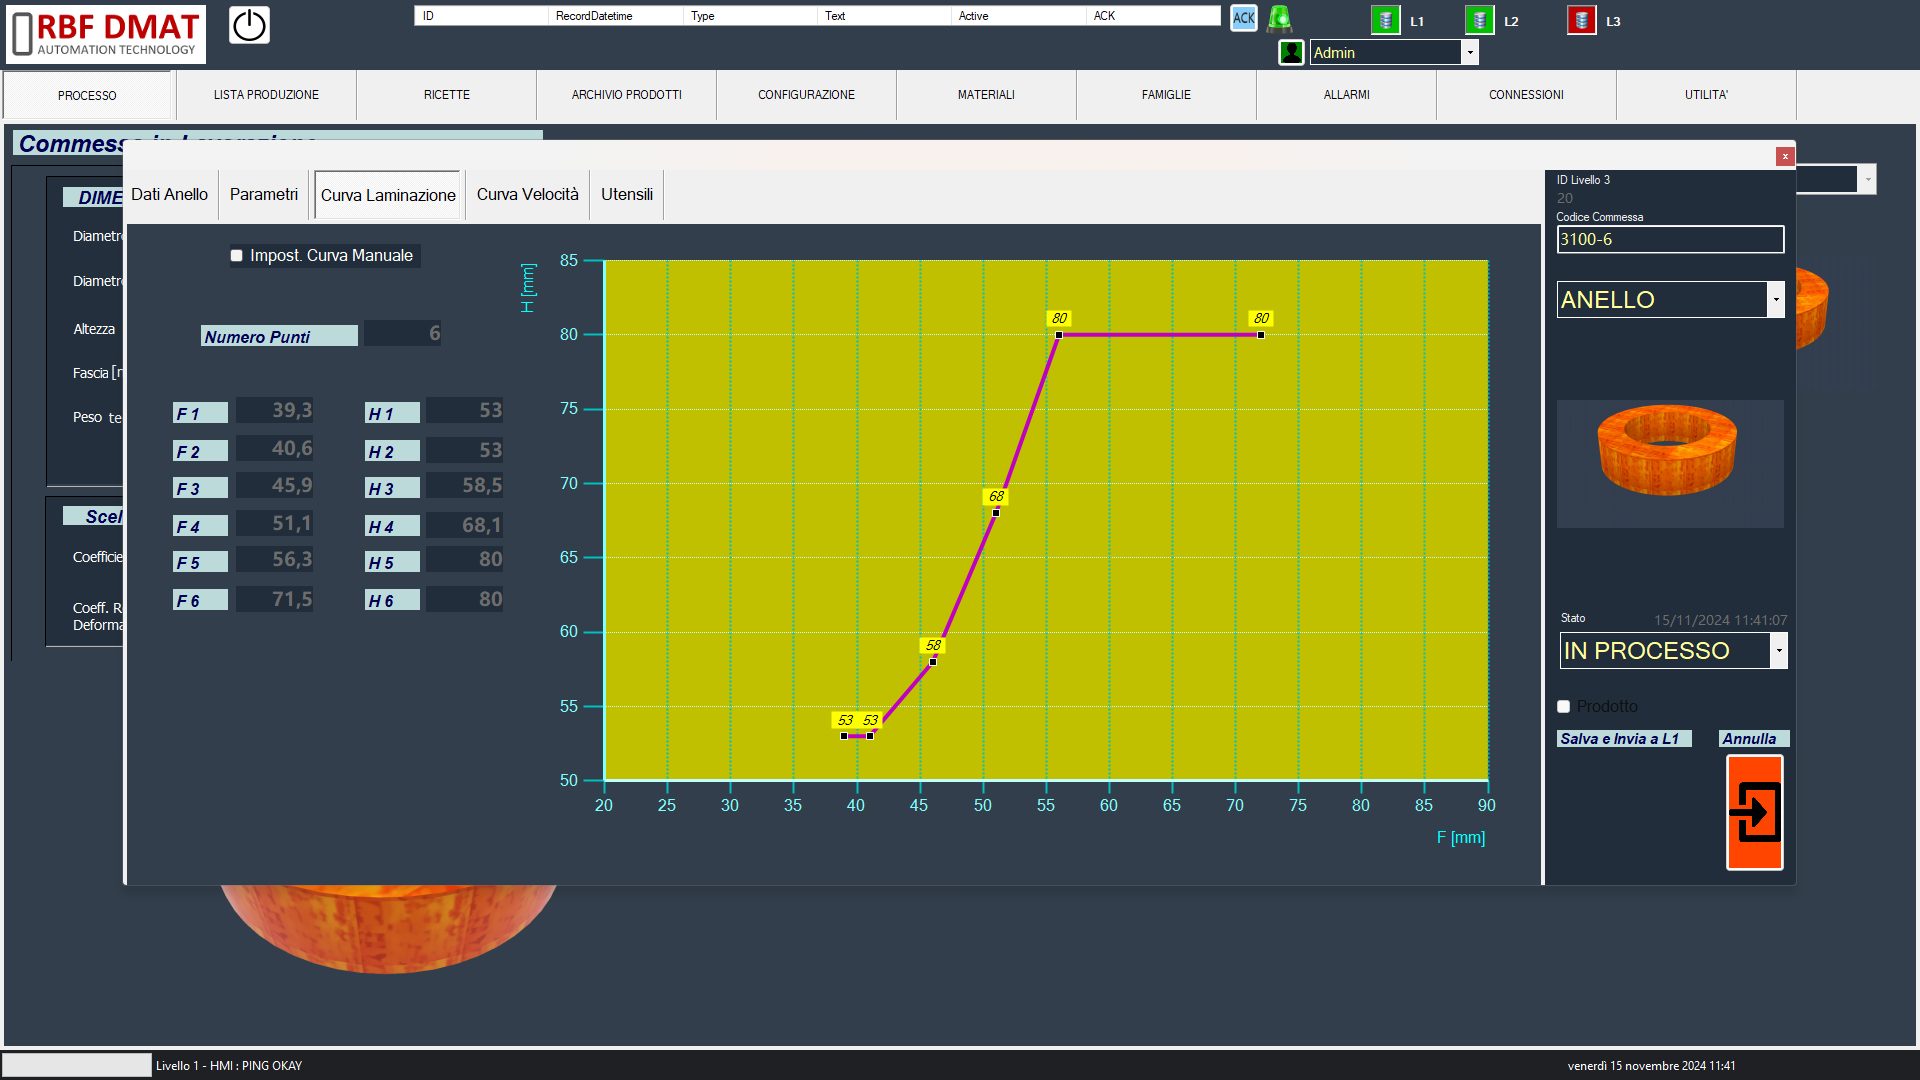
RBF DMAT ofrece al mercado un sistema integrado de automatización de Nivel 1 y Nivel 2 que reúne los controles tecnológicos más sofisticados para laminadores de planos, líneas de aplanado bajo tensión, laminadores de anillos y para la gestión de ejes eléctricos. El sistema de control se implementa en una plataforma de microprocesador y en ordenadores personales.
La configuración hardware básica del sistema, montada en un único armario, incluye los siguientes componentes:
- Plataforma de µP para el control del sistema de Nivel 1 (el número de CPU depende de la aplicación que se ha de automatizar)
- Ordenador personal para el sistema HMI de Nivel 1
- Ordenadores personales y servidor con base de datos para el Nivel 2 y su sistema HMI
- Ordenador personal para la adquisición y el procesamiento de datos de proceso
- Ordenador personal como estación de ingeniería
El tipo y la cantidad de funciones tecnológicas instaladas en el software del sistema dependen del tipo de aplicación a la que esté destinado.
Pueden añadirse otros dispositivos opcionales en función de la aplicación o de la solicitud concreta. El sistema puede integrarse fácilmente en una instalación de automatización mediante protocolos de comunicación estándar internacionales como Profinet, Profibus DP, Ethernet TCP / IP, etc.
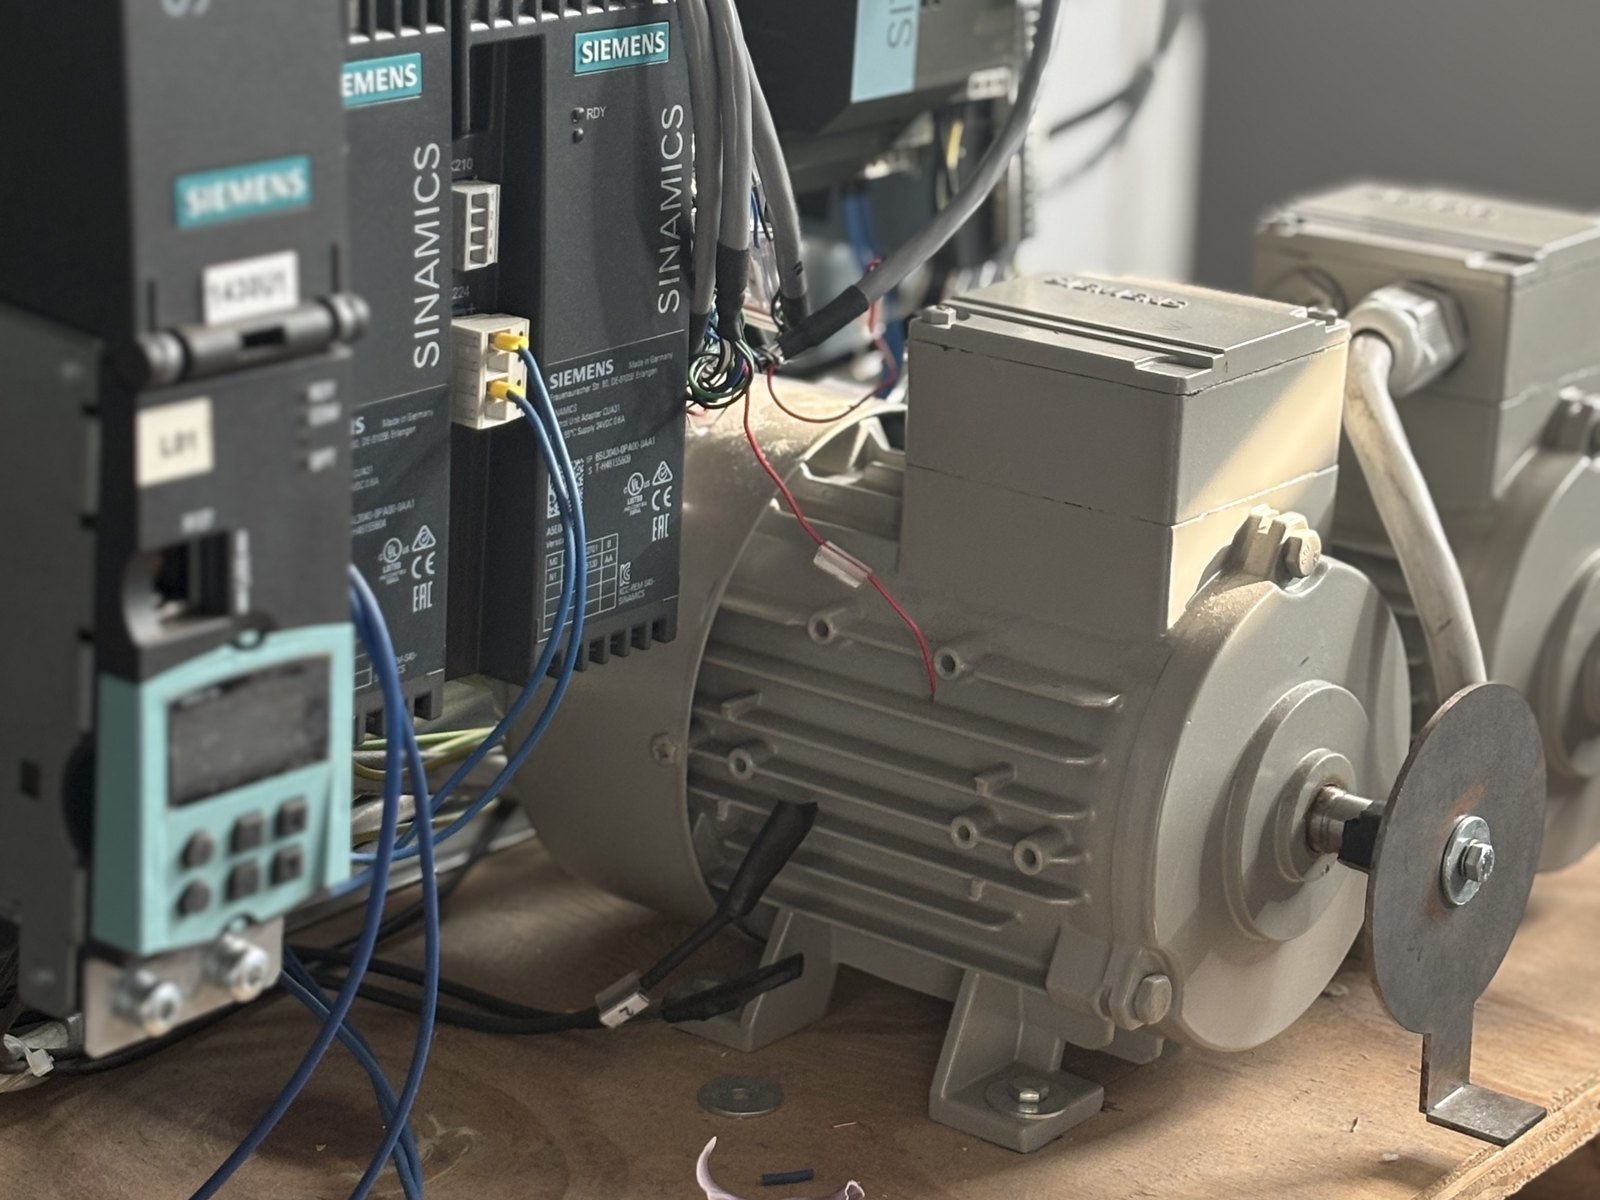 Nuestro banco de pruebas: convertidores y motores en los que verificamos las funciones tecnológicas antes de la entrega.
Funciones tecnológicas
Laminadores de planos
- SMC (Speed and Tension Master Control): incluye la rampa maestra de velocidad, el cálculo del diámetro, las referencias de velocidad y de par para cada motor, las deceleraciones automáticas y la detección de rotura de banda.
- HSC (Hydraulic Stand Control): incluye los lazos de control de posición y de presión de los cilindros hidráulicos de apriete
- BSC (Bending and Steering Controls): control de flexión (bending) y de nivelación (steering) de los cilindros
- REC (Roll Eccentricity Control): compensación de la excentricidad de los cilindros de laminación
- CRC (Crown Rolls Control): control de los A-US Rolls y de las excéntricas para laminadores Sendzimir
- ISC (Intermediate Shifting Control): control del posicionamiento de los cilindros intermedios
- AGC (Automatic Gap Control): incluye los distintos reguladores de espesor, como feedback, feed-forward, mass-flow, excentricidad y regulación tiro-velocidad para laminadores de foil
- AFC (Automatic Flatness Control): con referencias de flexión y nivelación, control de las válvulas de refrigeración y control de los A-US Rolls y de los cilindros intermedios para laminadores Sendzimir
- EC (Elongation Control): control del alargamiento para laminadores skin-pass
- ATC (Automatic Tension Control): referencias de tiro entre cajas para laminadores tándem de varias cajas
- GMC (Gauge Meter Control): control directo e indirecto de la abertura entre cilindros para laminadores en caliente
- IHC (Impact Head Compensation) para laminadores en caliente
- Sinópticos HMI
- Nivel 2 para la gestión de la producción y el histórico de datos (PDI, PDO, recetas, datos estadísticos)
- Data logging: adquisición y procesamiento de datos de proceso
- Procedimientos de ingeniería para la configuración y el ajuste de la máquina
Aplanadoras bajo tensión
- SMC (Speed and Tension Master Control): incluye la rampa maestra de velocidad, el cálculo del diámetro, las referencias de velocidad y de par para cada motor y las deceleraciones automáticas
- LC (Leveler Control): control de posicionamiento de los rodillos
- EC (Elongation Control): control del alargamiento mediante control directo e indirecto del tiro
- AFC (Automatic Flatness Control): control de la planitud mediante rodillo de secciones expansibles
- Sinópticos HMI
- Nivel 2 para la gestión de la producción y el histórico de datos (PDI, PDO, recetas, datos estadísticos)
- Data logging: adquisición y procesamiento de datos de proceso
- Procedimientos de ingeniería para la configuración y el ajuste de la máquina
Laminadores de anillos
- SMC (Speed Master Control): incluye los cálculos de velocidad para los distintos ejes, el cálculo del diámetro del anillo y las referencias de velocidad y de par para cada motor radial y de los conos
- RAC (Radial Axis Control): sistema de control de posición de los ejes radiales
- AAC (Axial Axis Control): sistema de control de posición de los conos axiales
- CAC (Centering Arms Control): sistema de control de posición y fuerza de los brazos centradores
- Sinópticos HMI
- Nivel 2 para la gestión de la producción y el histórico de datos (PDI, PDO, recetas, datos estadísticos)
- Data logging: adquisición y procesamiento de datos de proceso
- Procedimientos de ingeniería para la configuración y el ajuste de la máquina
Ejes eléctricos
- Control de posición del sistema de ejes eléctricos
- Generación de levas electrónicas (Cam Box) para la sincronización de los ejes
- Maestro virtual para el control de las levas electrónicas (Cam Box)
- Sinópticos HMI
- Data logging: adquisición y procesamiento de datos de proceso
- Procedimientos de ingeniería para la configuración y el ajuste de la máquina