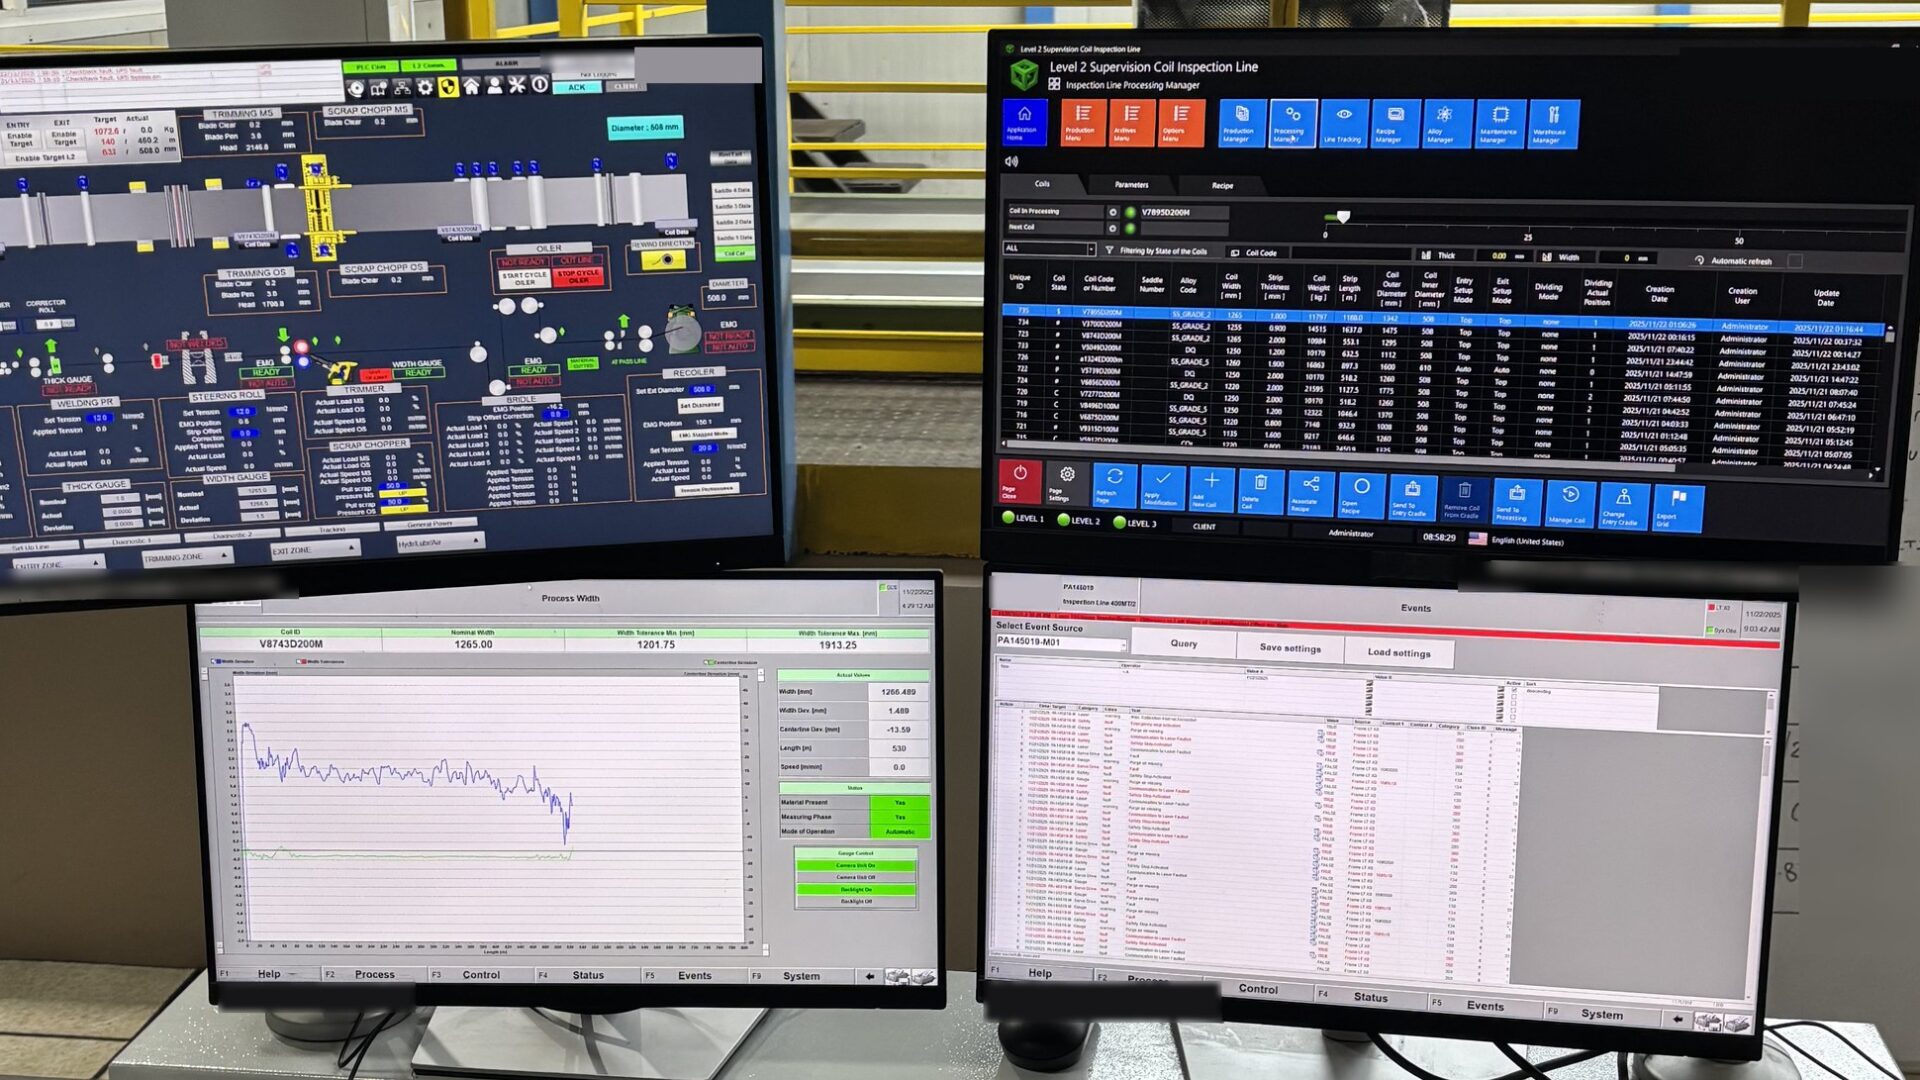
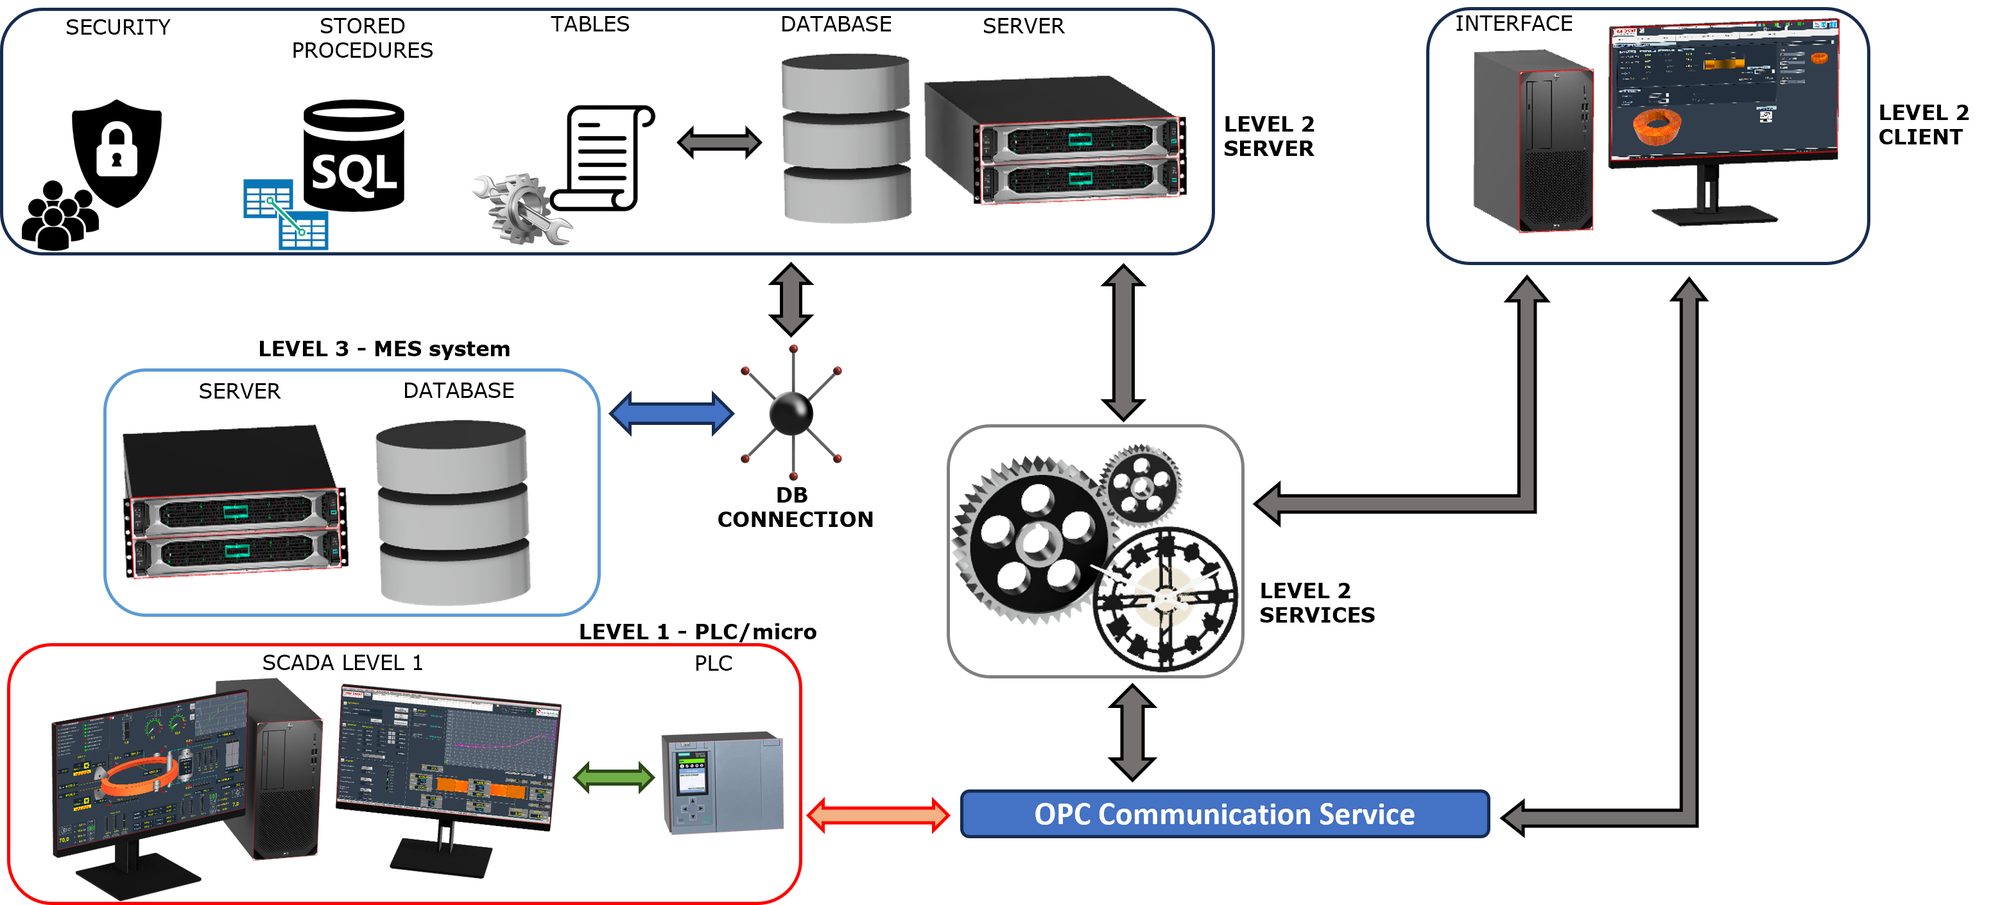
Für Level 2 entwickelt RBF DMAT eine modulare Softwareplattform, die die Feldebene (SPS, HMI, Antriebe) mit den Unternehmenssystemen (ERP, MES) verbindet und Anlagendaten in Informationen für Produktion, Qualität, Instandhaltung und Geschäftsleitung verwandelt: von der einzelnen Maschine bis zum gesamten Werk, bei Neuanlagen wie bei bestehenden Anlagen.
Geschrieben wird sie von denselben Ingenieuren, die die Linien in Betrieb nehmen – mit Standardwerkzeugen (SQL Server, .NET, OPC UA), für SPS und ERP-Systeme jedes Herstellers und in der Sprache der Bediener.
Von der Feldebene zu den Unternehmenssystemen
| Ebene | Was sie umfasst | Was sie austauscht |
|---|---|---|
| Level 3 – Unternehmenssysteme | ERP, MES, Lager, Qualität | Erhält Produktionsdaten, KPIs und Rückverfolgbarkeit; sendet Aufträge, Materialien und Rezepte |
| Level 2 – RBF DMAT Plattform | Produktion, OEE, Data Logger, Reporting, Qualität | Bildet die Brücke zwischen den beiden Ebenen |
| Level 1 – Feldebene | SPS, HMI / SCADA, Antriebe, Waagen, Drucker | Erhält Sollwerte und Rezepte; sendet Prozessdaten, Ereignisse und Alarme |
Die Module
Jede Anlage wählt die Module, die sie benötigt, und ergänzt die übrigen, wenn sie wächst.
Level-1-Visualisierung
SCADA zur Überwachung und Steuerung, von der Maschine bis zum Werk.
Level 2
Aufträge, Materialien, Rezepte, Materialverfolgung, Produktionsdaten.
OEE
Verfügbarkeit, Leistung, Qualität und Stillstände in Echtzeit.
Data Logger
Zyklische und ereignisgesteuerte Prozesssignale, Verläufe je Produkt.
Reporting und Analyse
Diagramme, Tabellen, Berichte und Datenexport.
Anbindungen
SPS, ERP und MES, OPC UA, SQL, REST, IoT und Cloud.
Qualitätssystem
Fehler, Prüfungen und Qualitätsalarme.
Machine Learning
Anomalien, Optimierung und vorausschauende Wartung.
Schlankes MES
Werksaufträge, Arbeitsabläufe und KPIs.
Project Tracker
Personal, Planung und Stunden nach Auftrag.
Industrie 4.0
Vernetzung und Daten für die italienische Industrie-4.0-Förderung.
Hochverfügbarkeit
Redundante Server und Datenbanken, virtuelle Maschinen.
Level 2: das Produktionsmanagement
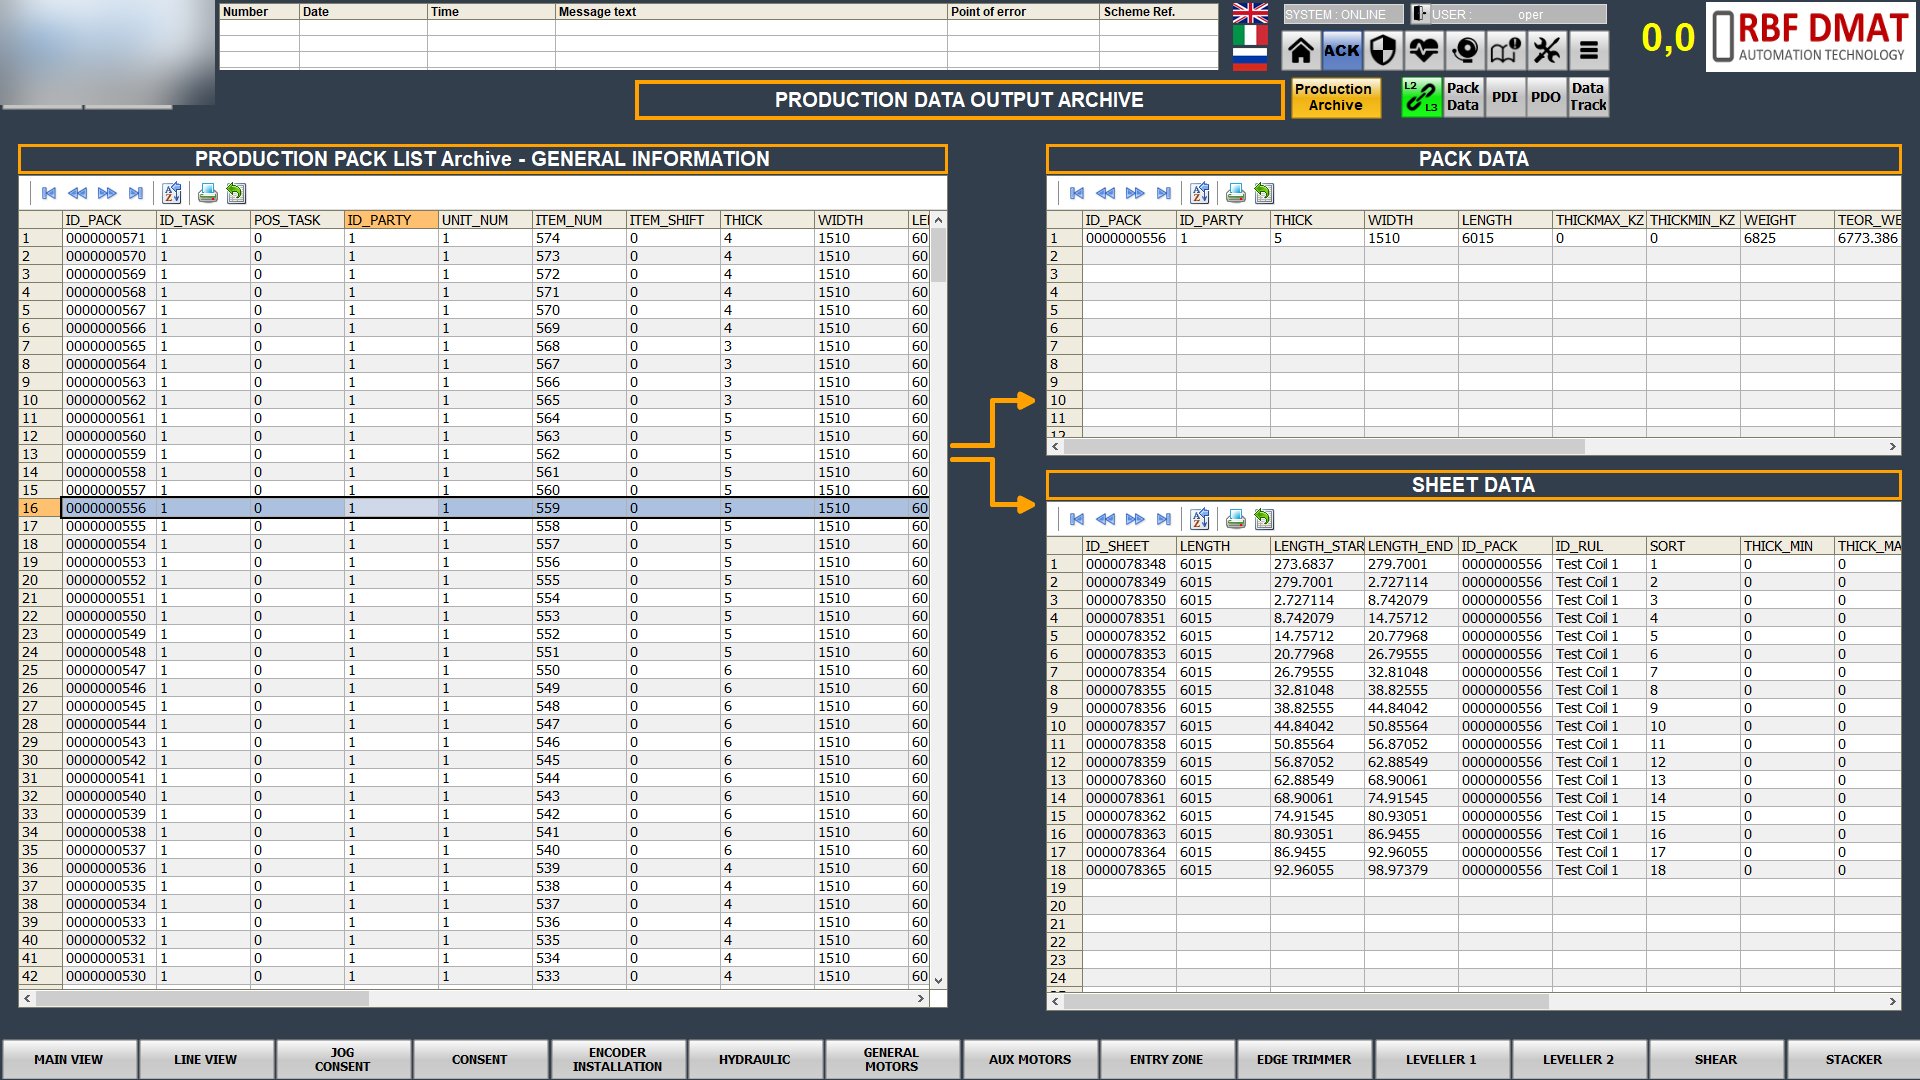
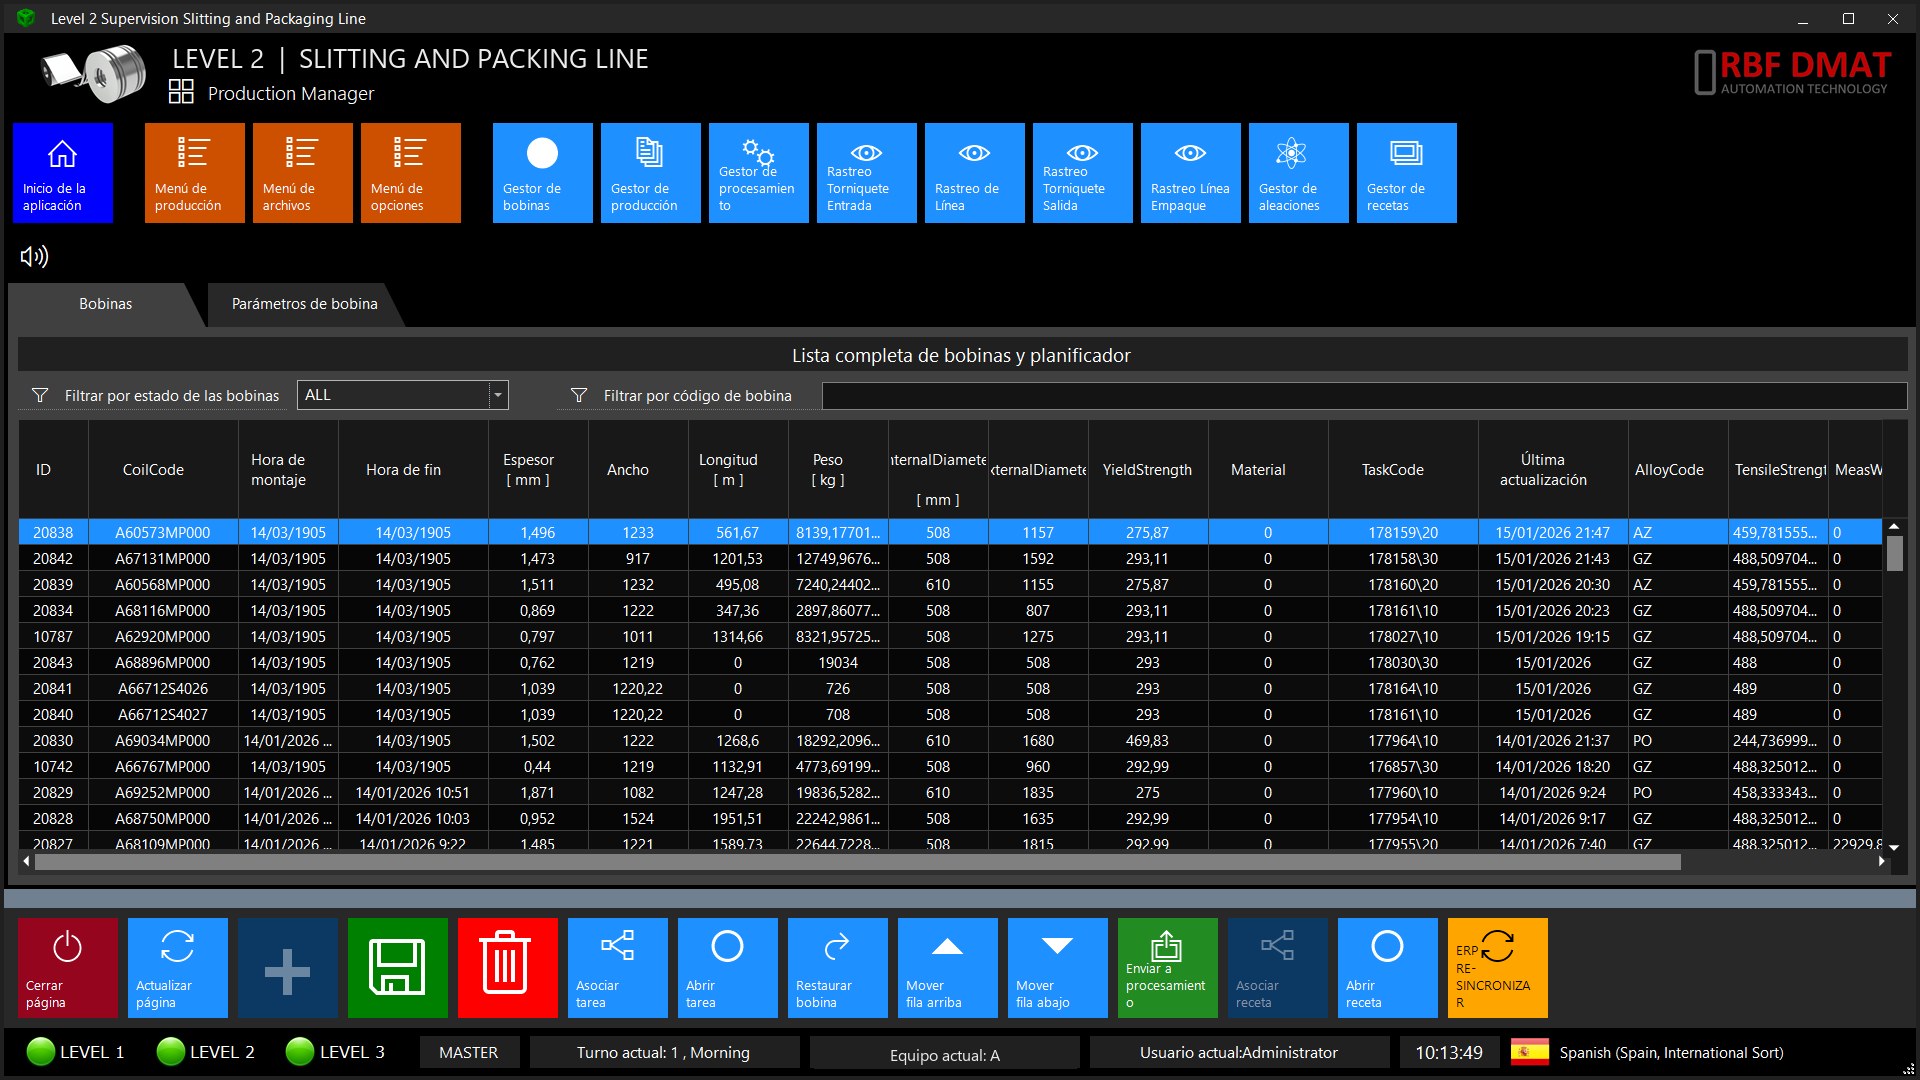
- Aufträge aus dem ERP-System oder manuell eingegeben, in Reihenfolge an die Linie;
- eingehende Materialien mit automatischer Prüfung der Daten;
- Rezepte, automatisch je Produkt und Material vorgeschlagen;
- Verfolgung jedes Produkts entlang der Linie, in Echtzeit;
- Produktionsdaten, verknüpft mit Material, Auftrag, Schicht und Schichtgruppe;
- Archive und Berichte mit Export nach Excel und PDF sowie Rückmeldung an das ERP-System von Produktion und Verbrauch.
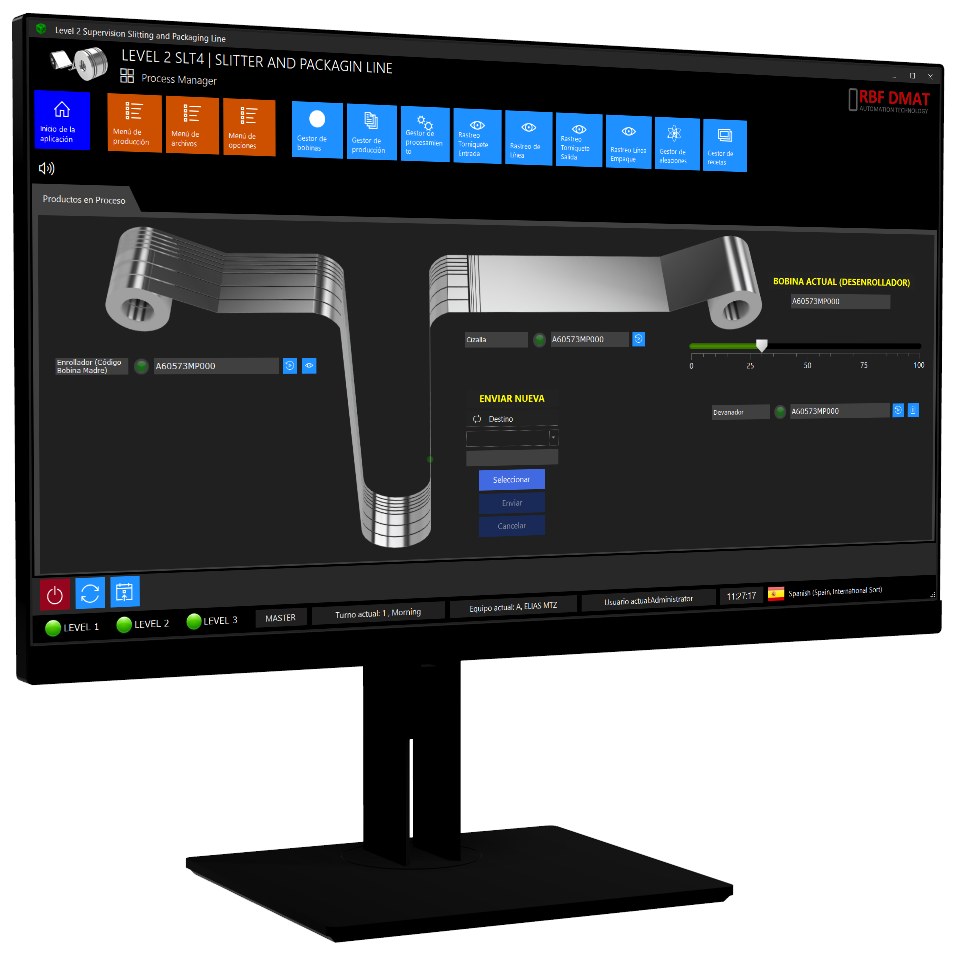
An einer Längsteilanlage zum Beispiel prüft Level 2 den Schnittplan, berechnet Gewicht und Durchmesser jedes Spaltbands, schlägt die Messereinstellung vor und verfolgt das Material bis zur Verpackung, mit Bunden und Barcode-Etiketten.
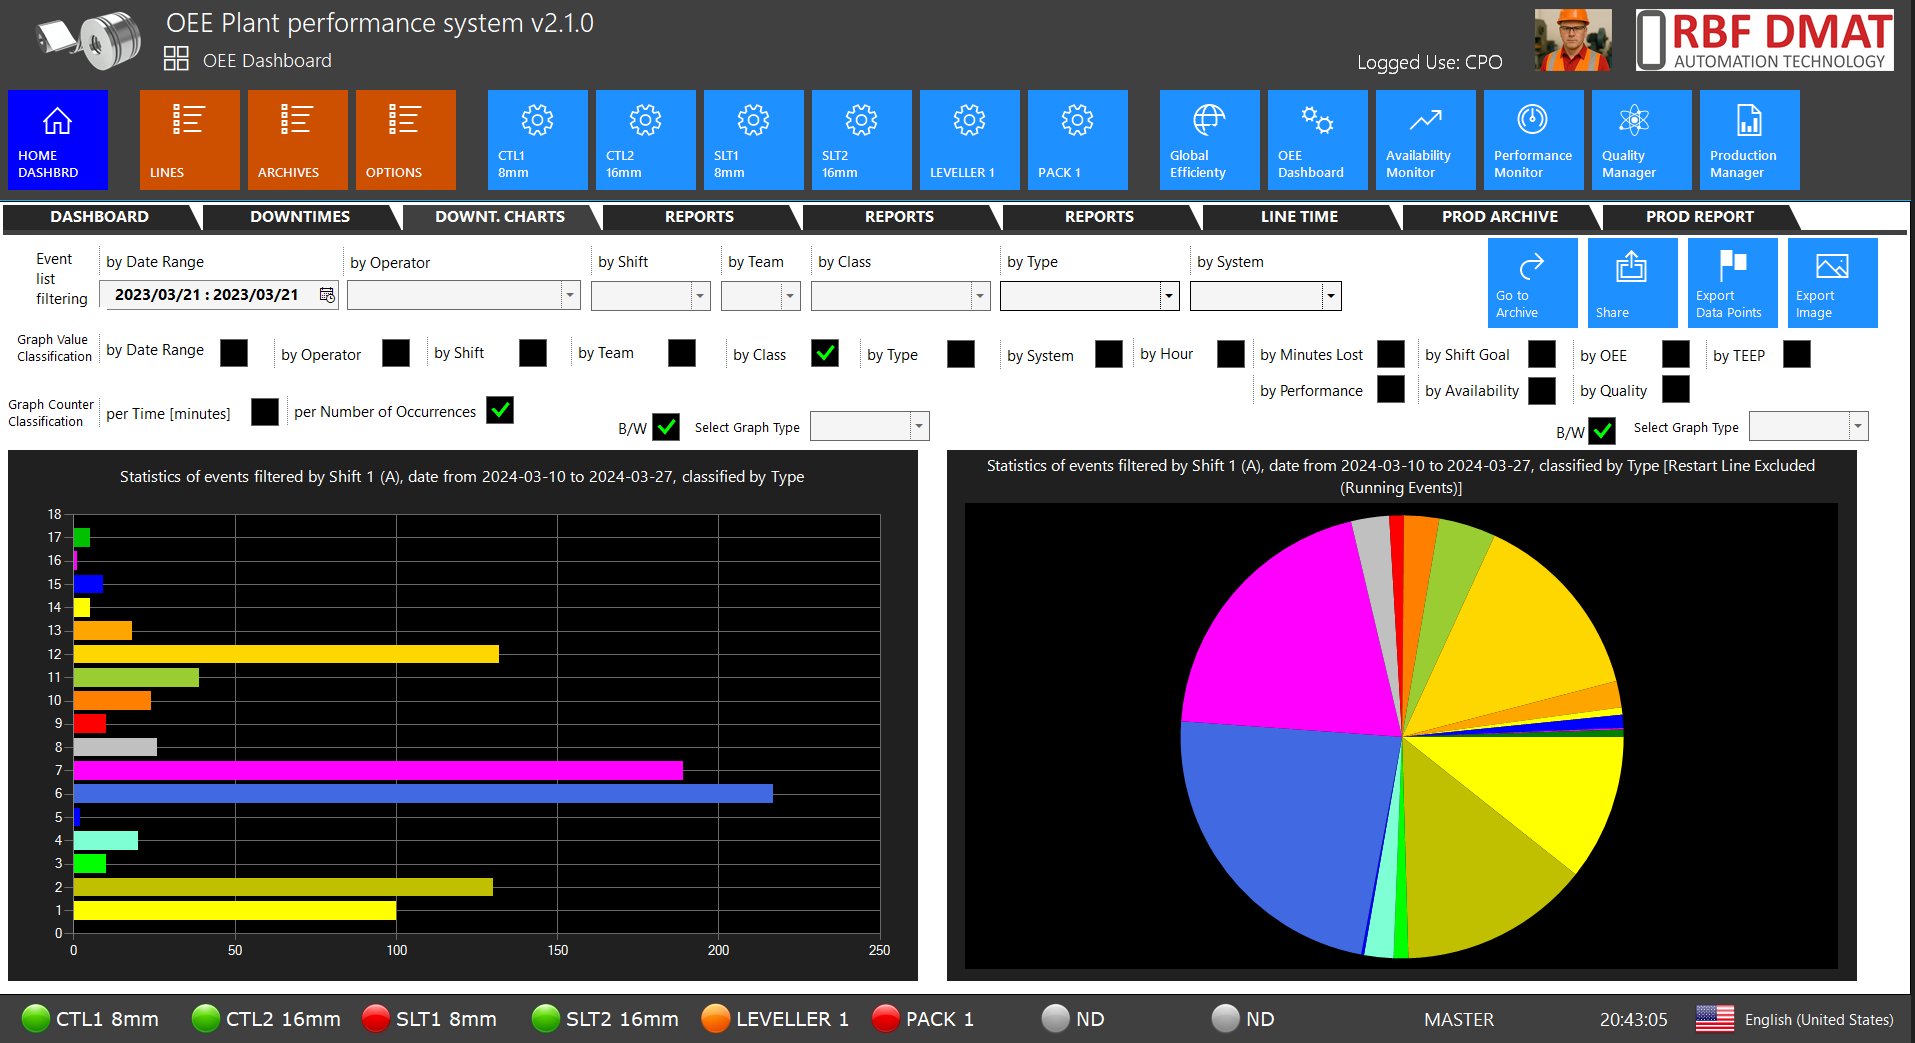
OEE: wo die Zeit bleibt
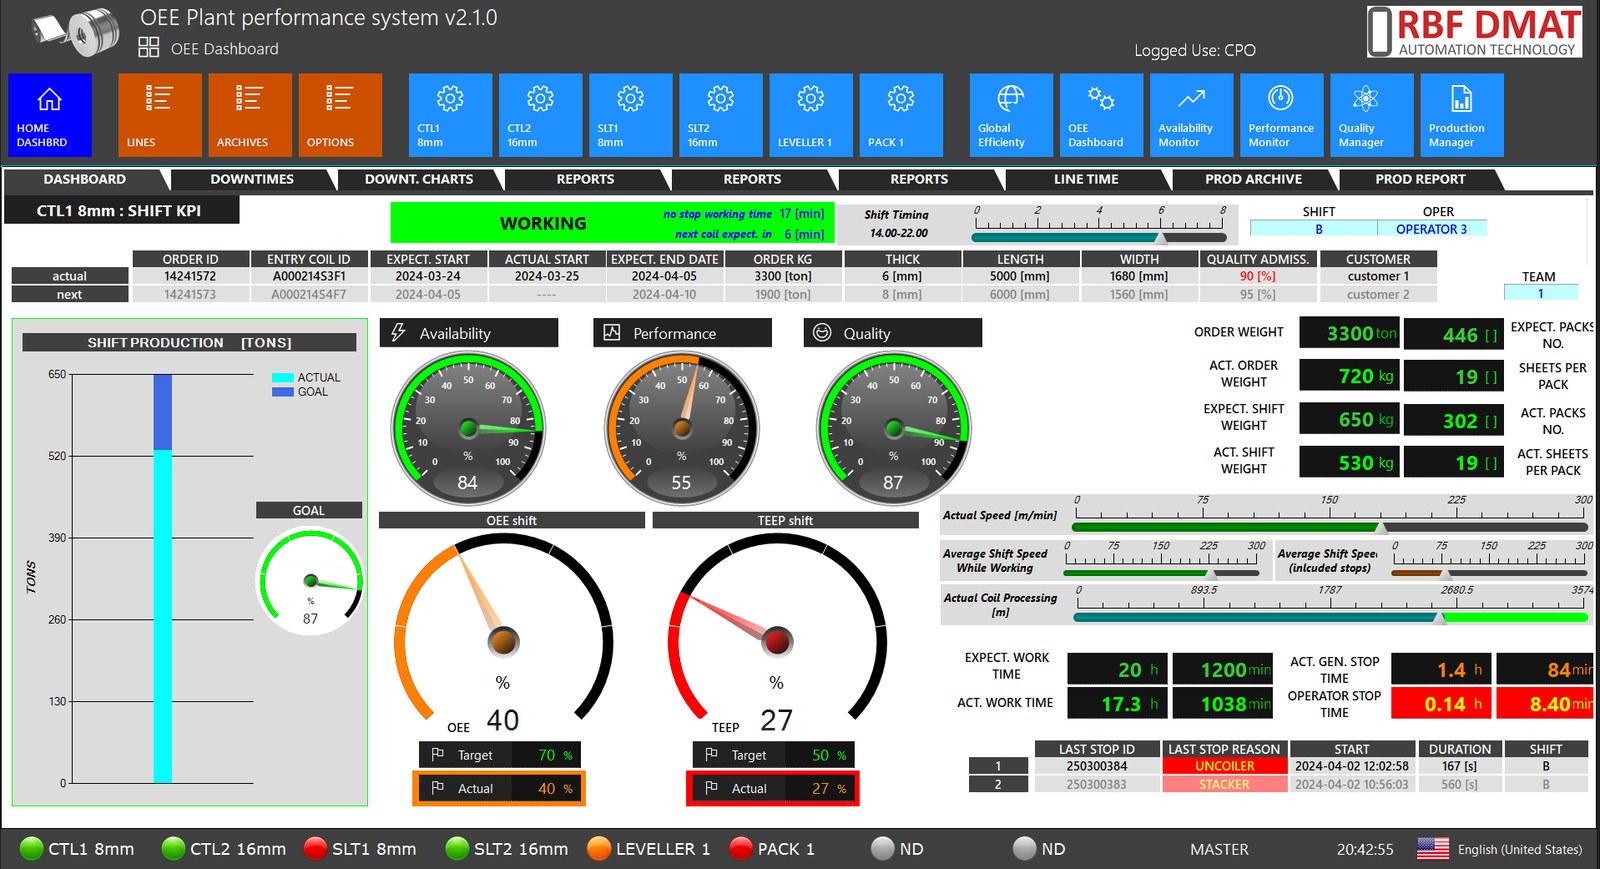
- Echtzeit-Dashboards je Linie und je Werk;
- Linienzustände aus den SPS-Signalen, mit Bestätigung der Ursache durch den Bediener;
- Pareto der Stillstände, MTBF und MTTR, Analyse der Wechsel für SMED;
- Vergleiche nach Schicht, Schichtgruppe, Produkt und Maschine, Hochrechnung auf Schichtende;
- periodische Berichte, Alarme und Benachrichtigungen per E-Mail.
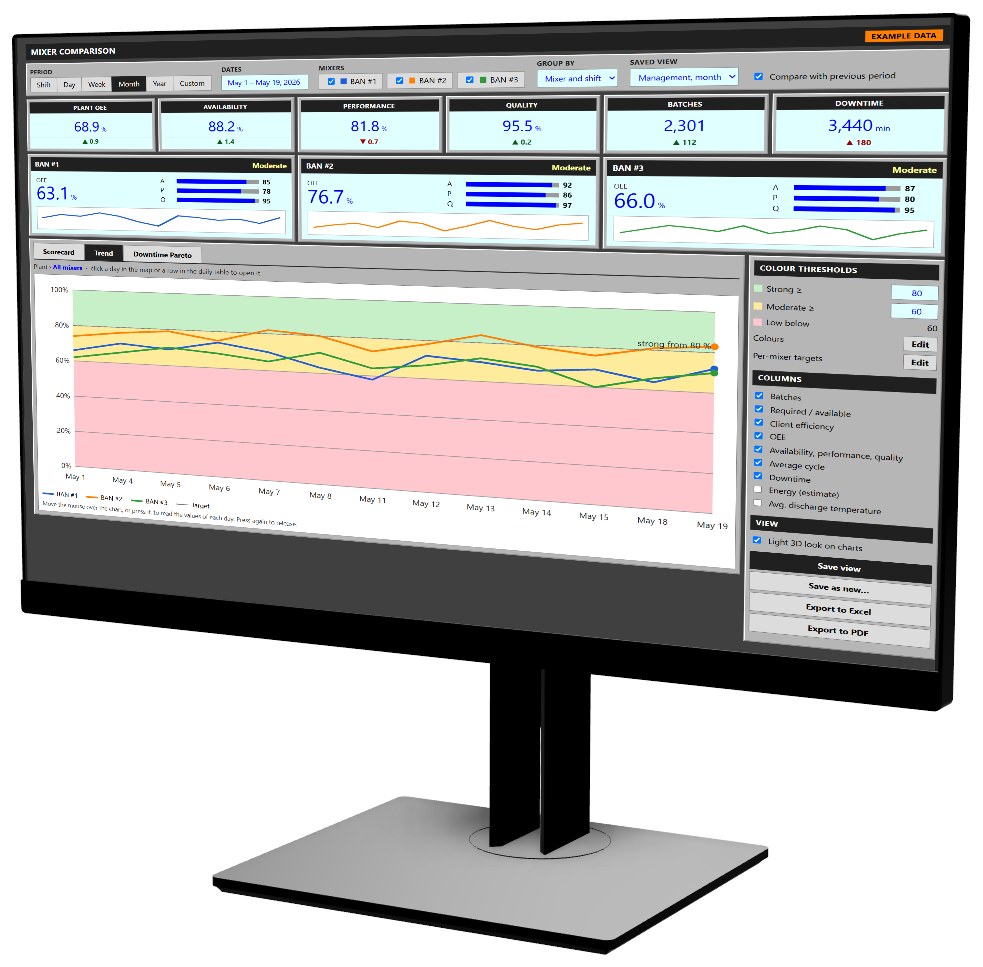 Maschinenvergleich im Verhältnis zu den Schwellenwerten (Beispieldaten).
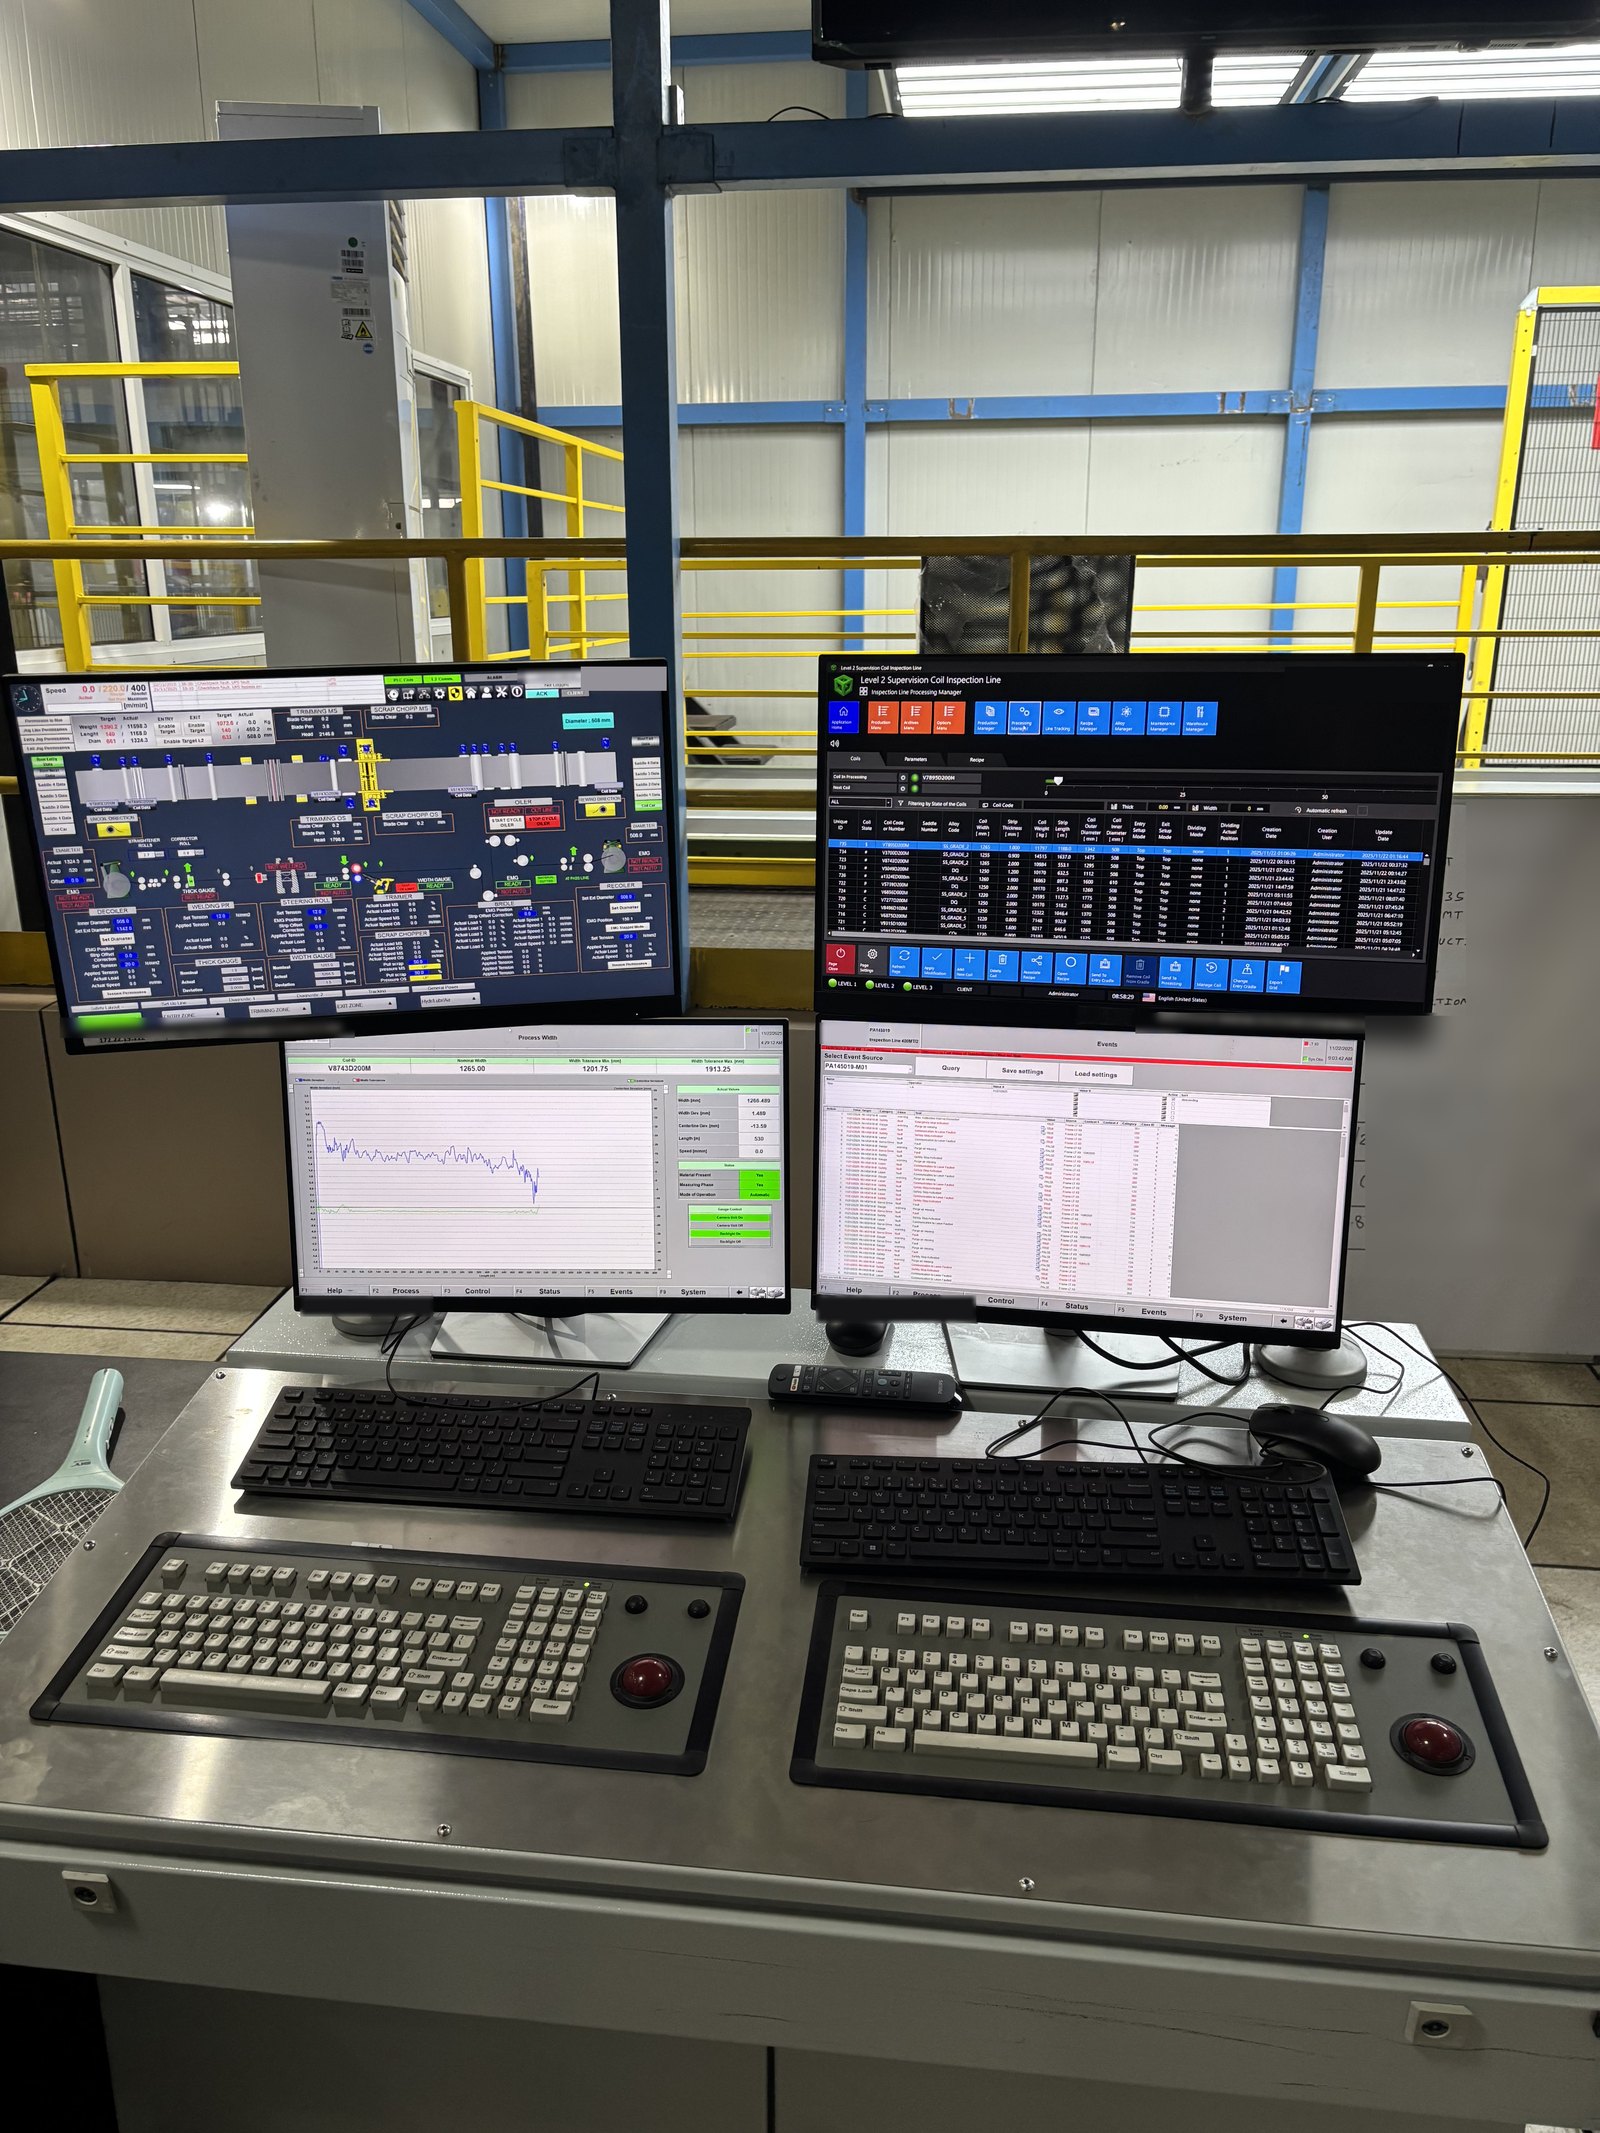
Data Logger, Reporting und Anbindungen
- Data Logger: Prozesssignale bis hinunter zu 100 ms, Ereignisse und Alarme, Verläufe je Coil, historisches Archiv und Energie.
- Reporting: über 40 Diagrammtypen, Filter nach Zeitraum, Schicht, Produkt und Auftrag, Export nach Excel, CSV und PDF.
- Anbindungen: SPS und SCADA jedes Herstellers, ERP und MES, OPC UA, S7, Modbus TCP, SQL, REST, MQTT, Cloud, Waagen, Drucker und Codeleser.
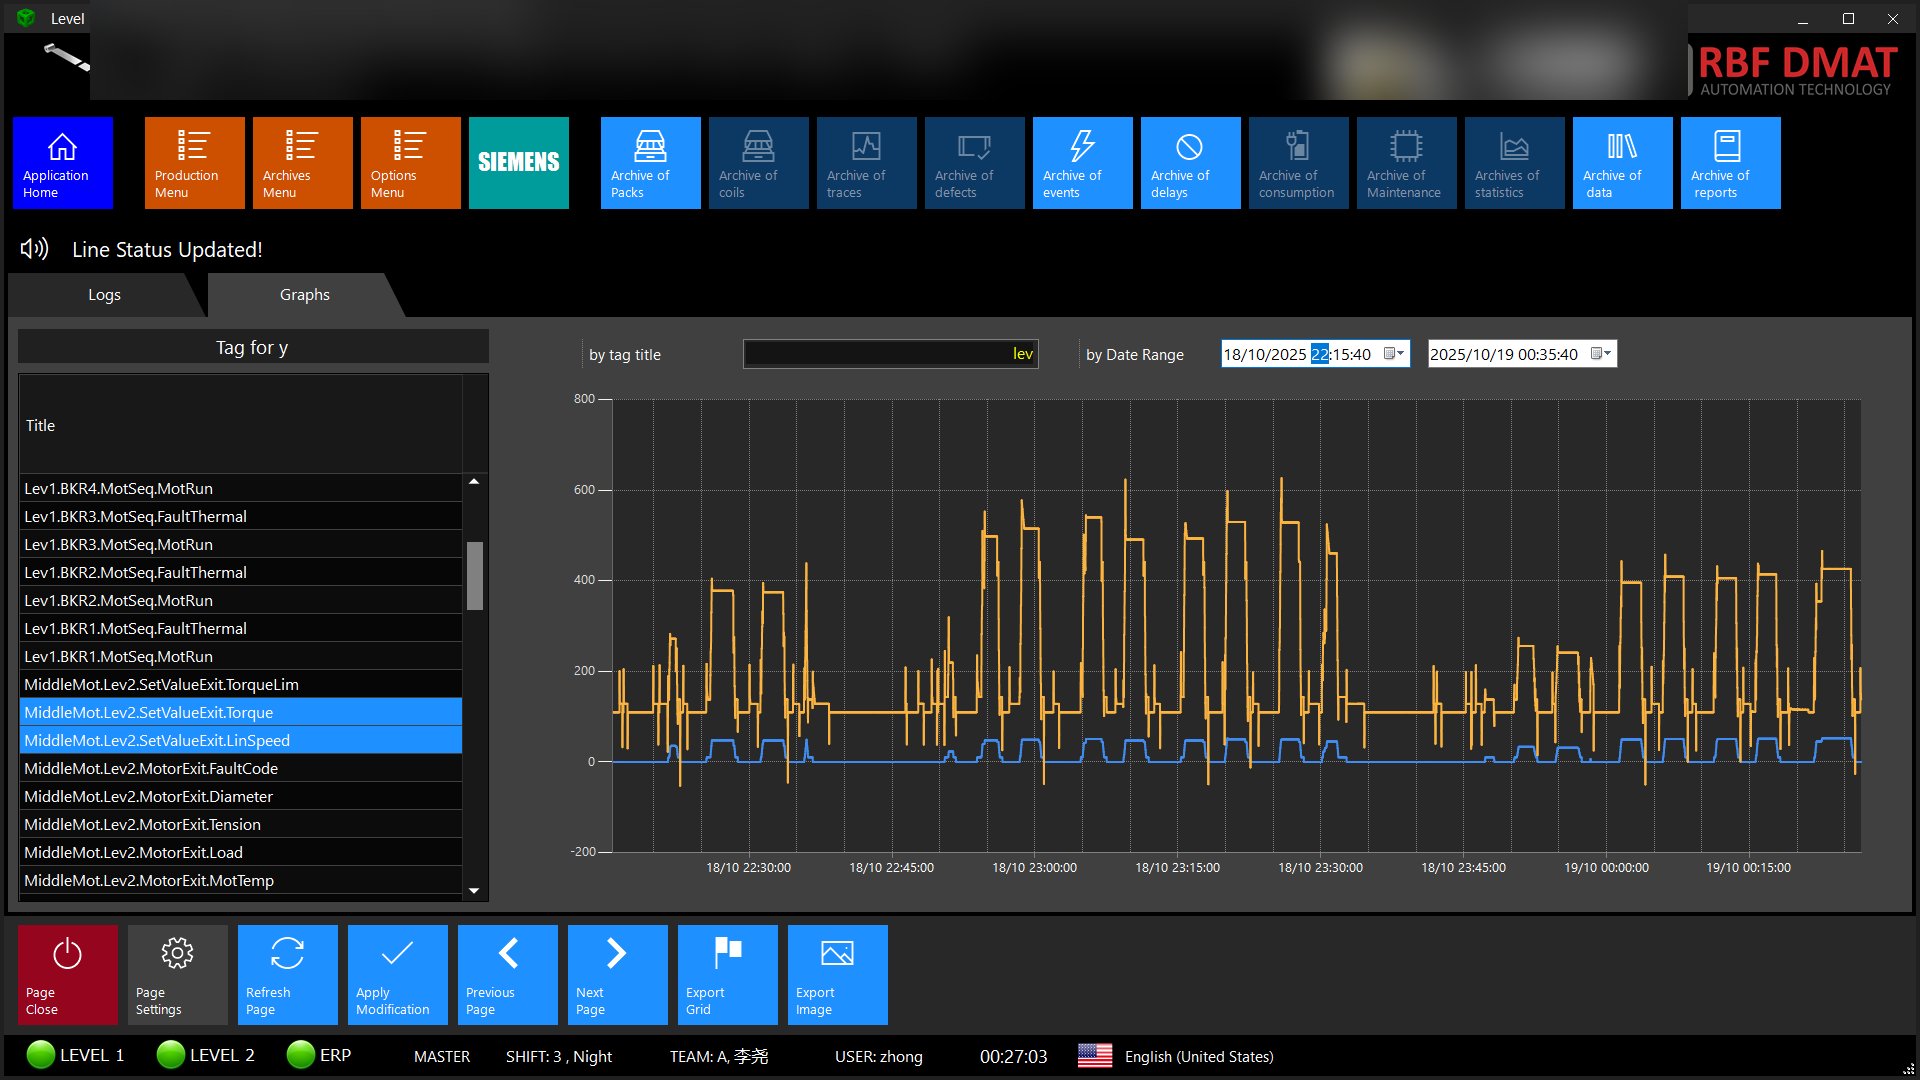
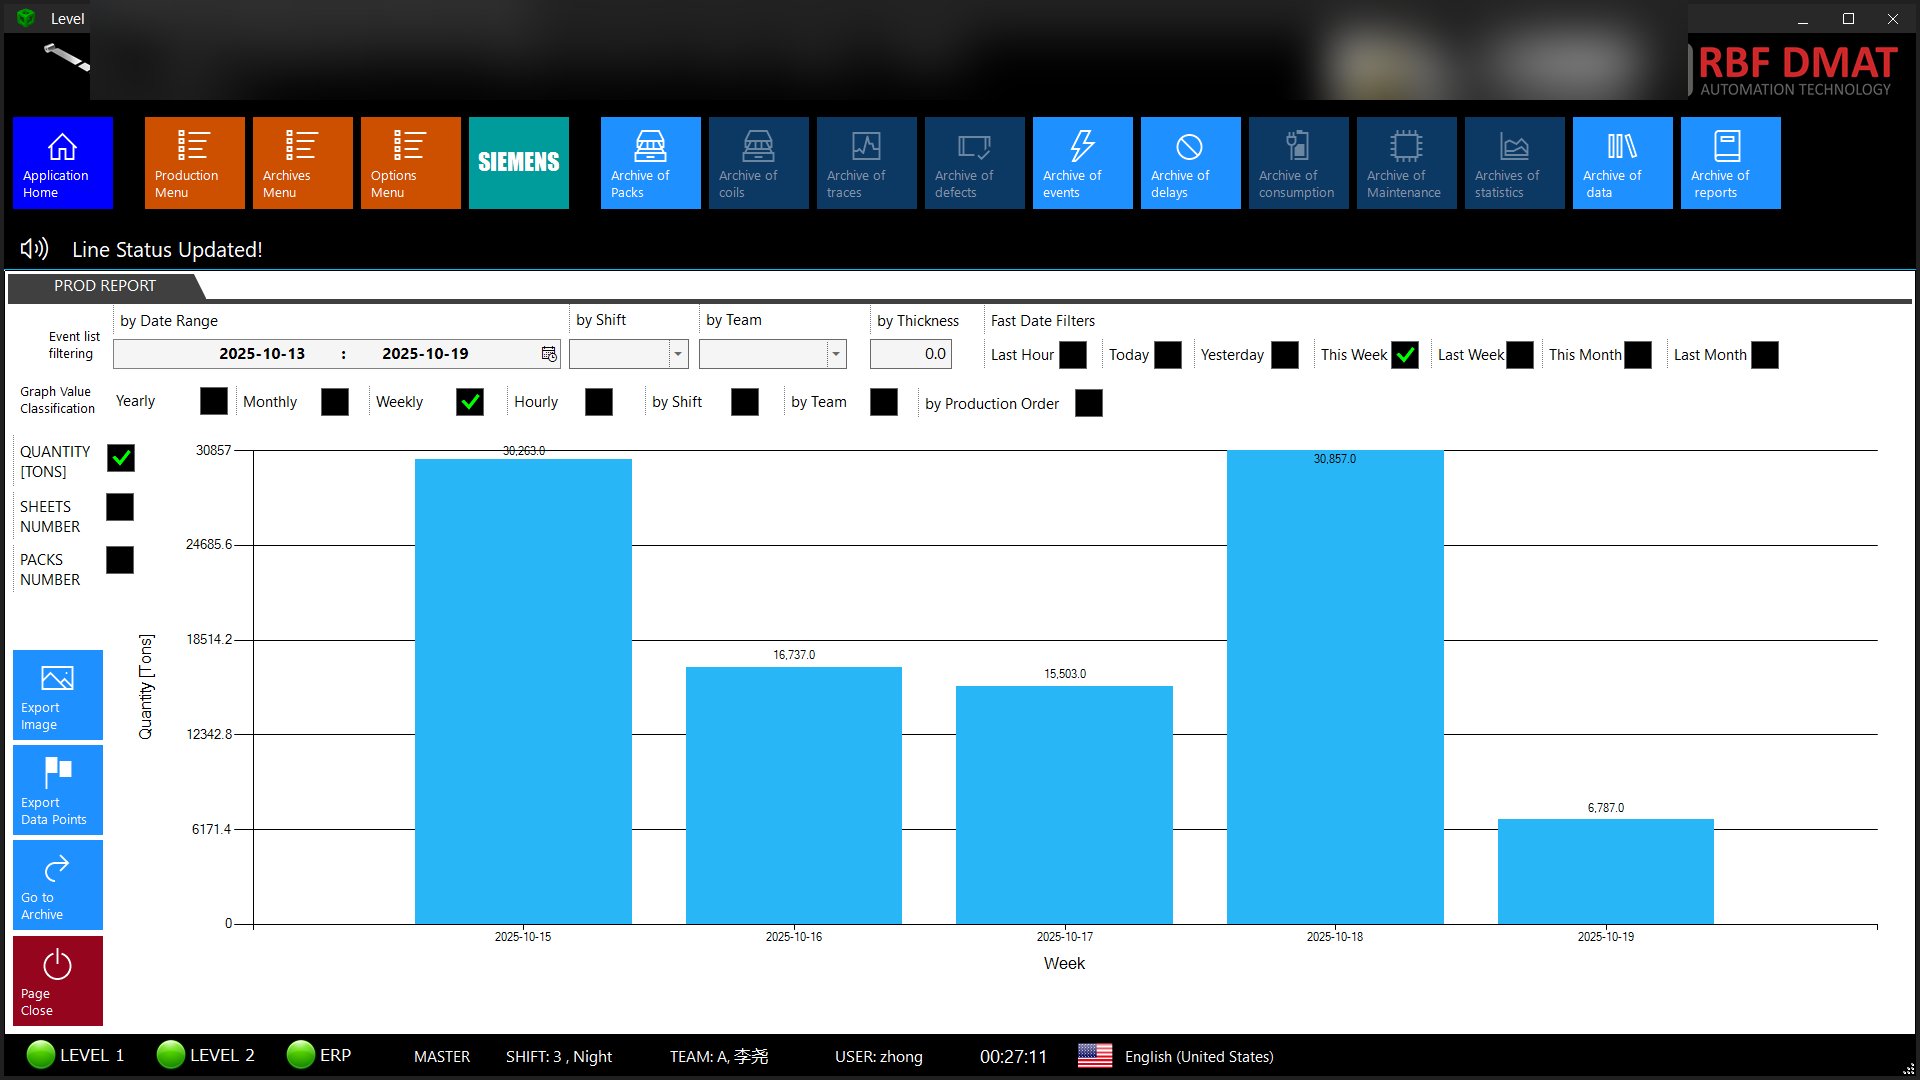
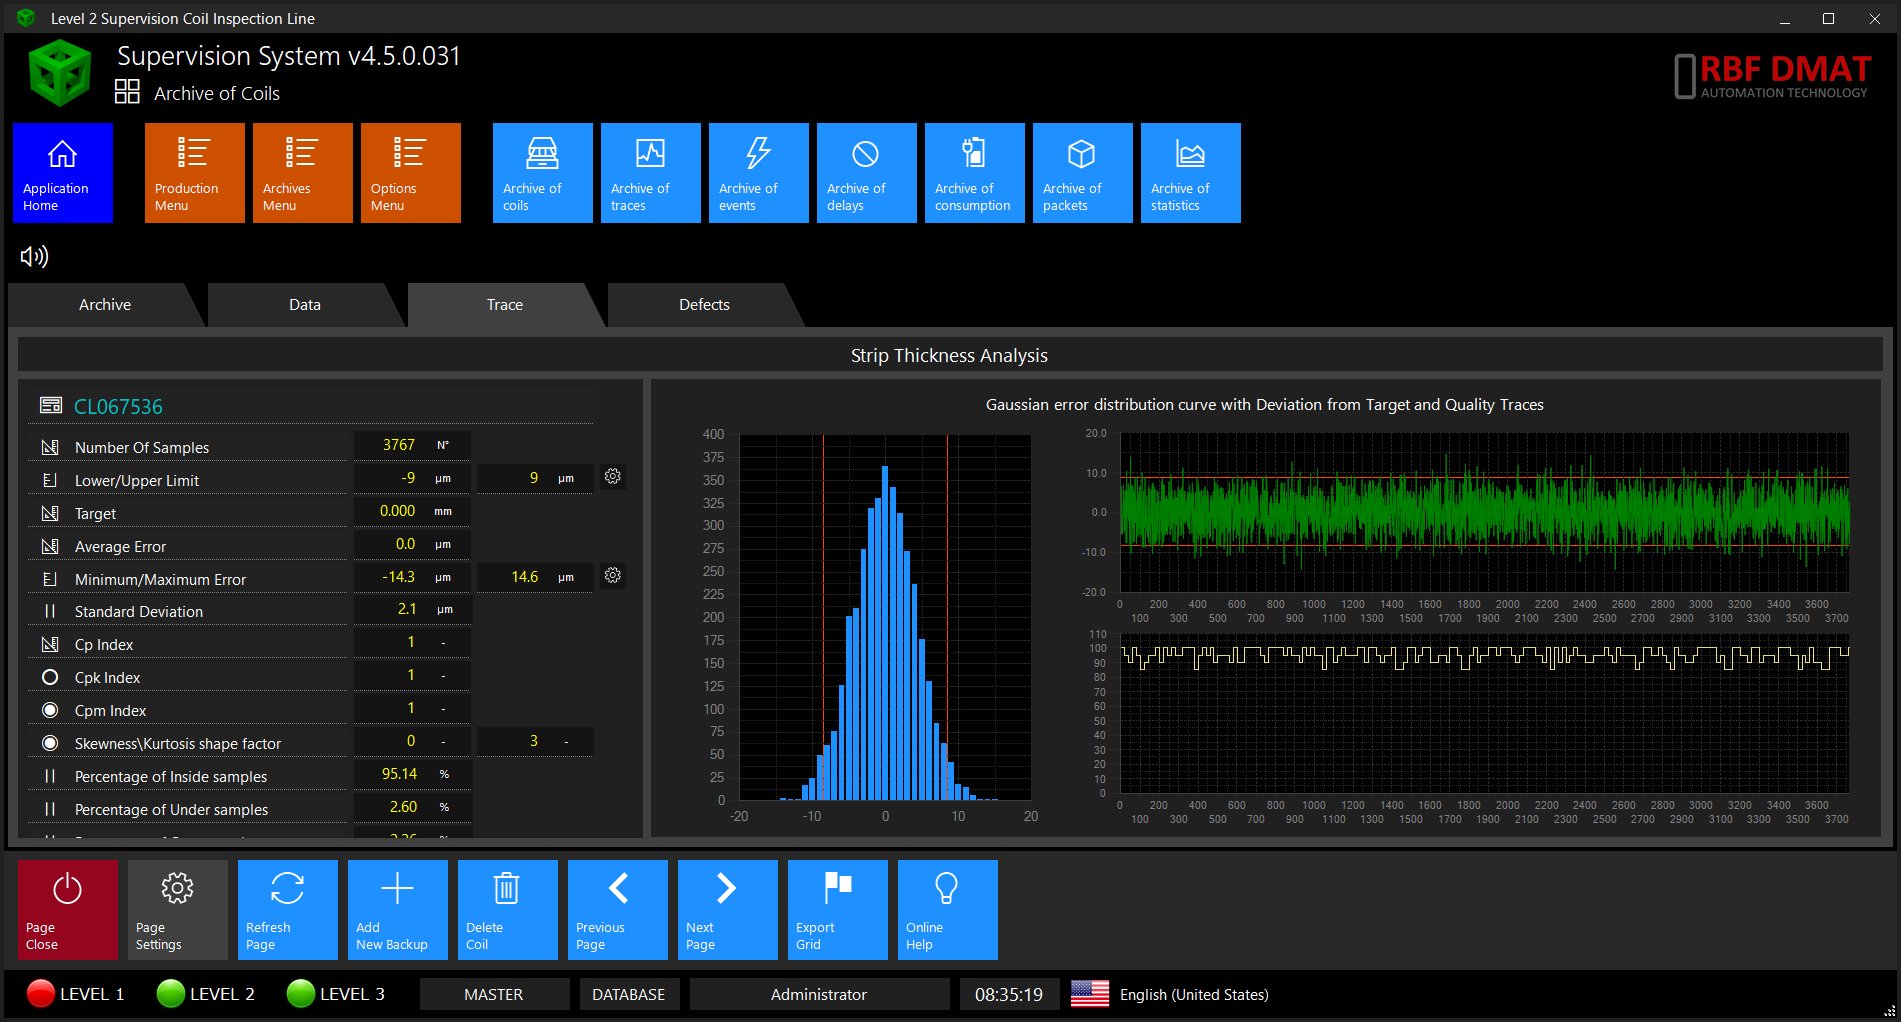
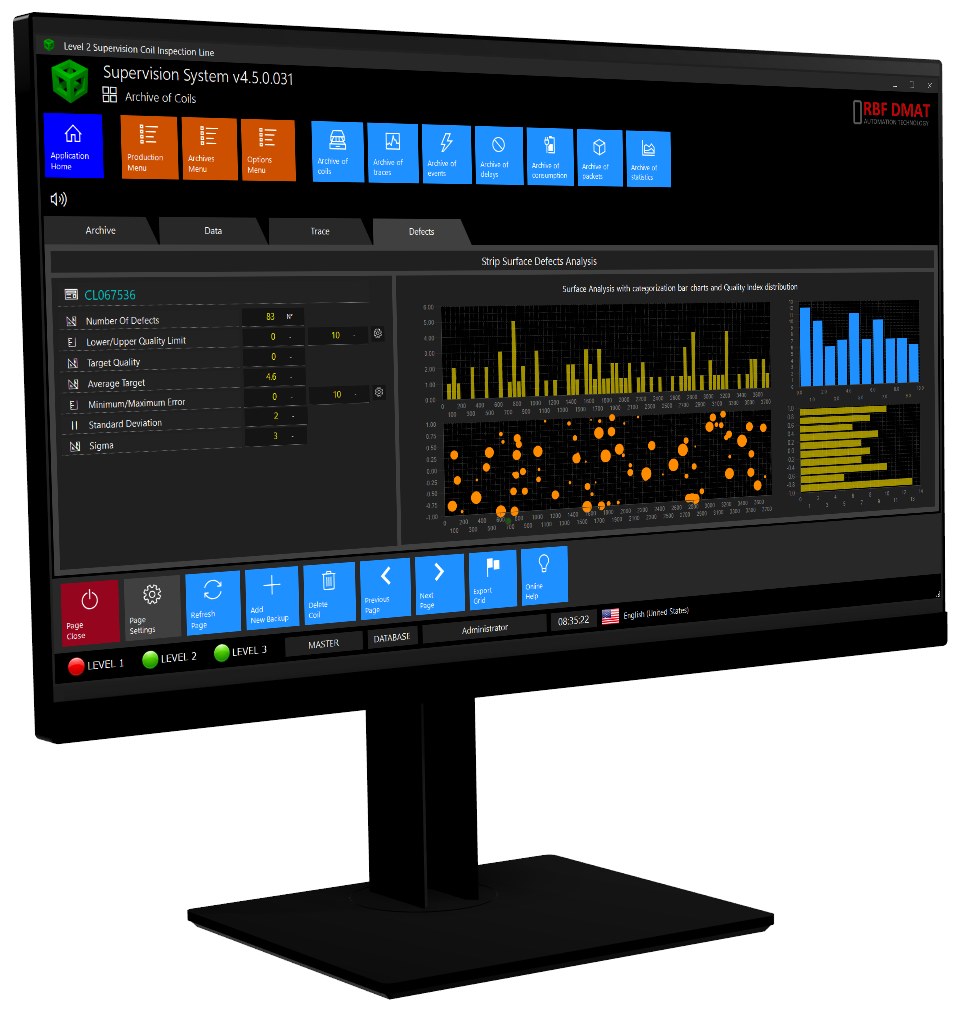 Qualitätssystem: Oberflächenfehler des Bandes, Coil für Coil.
Schnelle Datenerfassung und Schwingungen
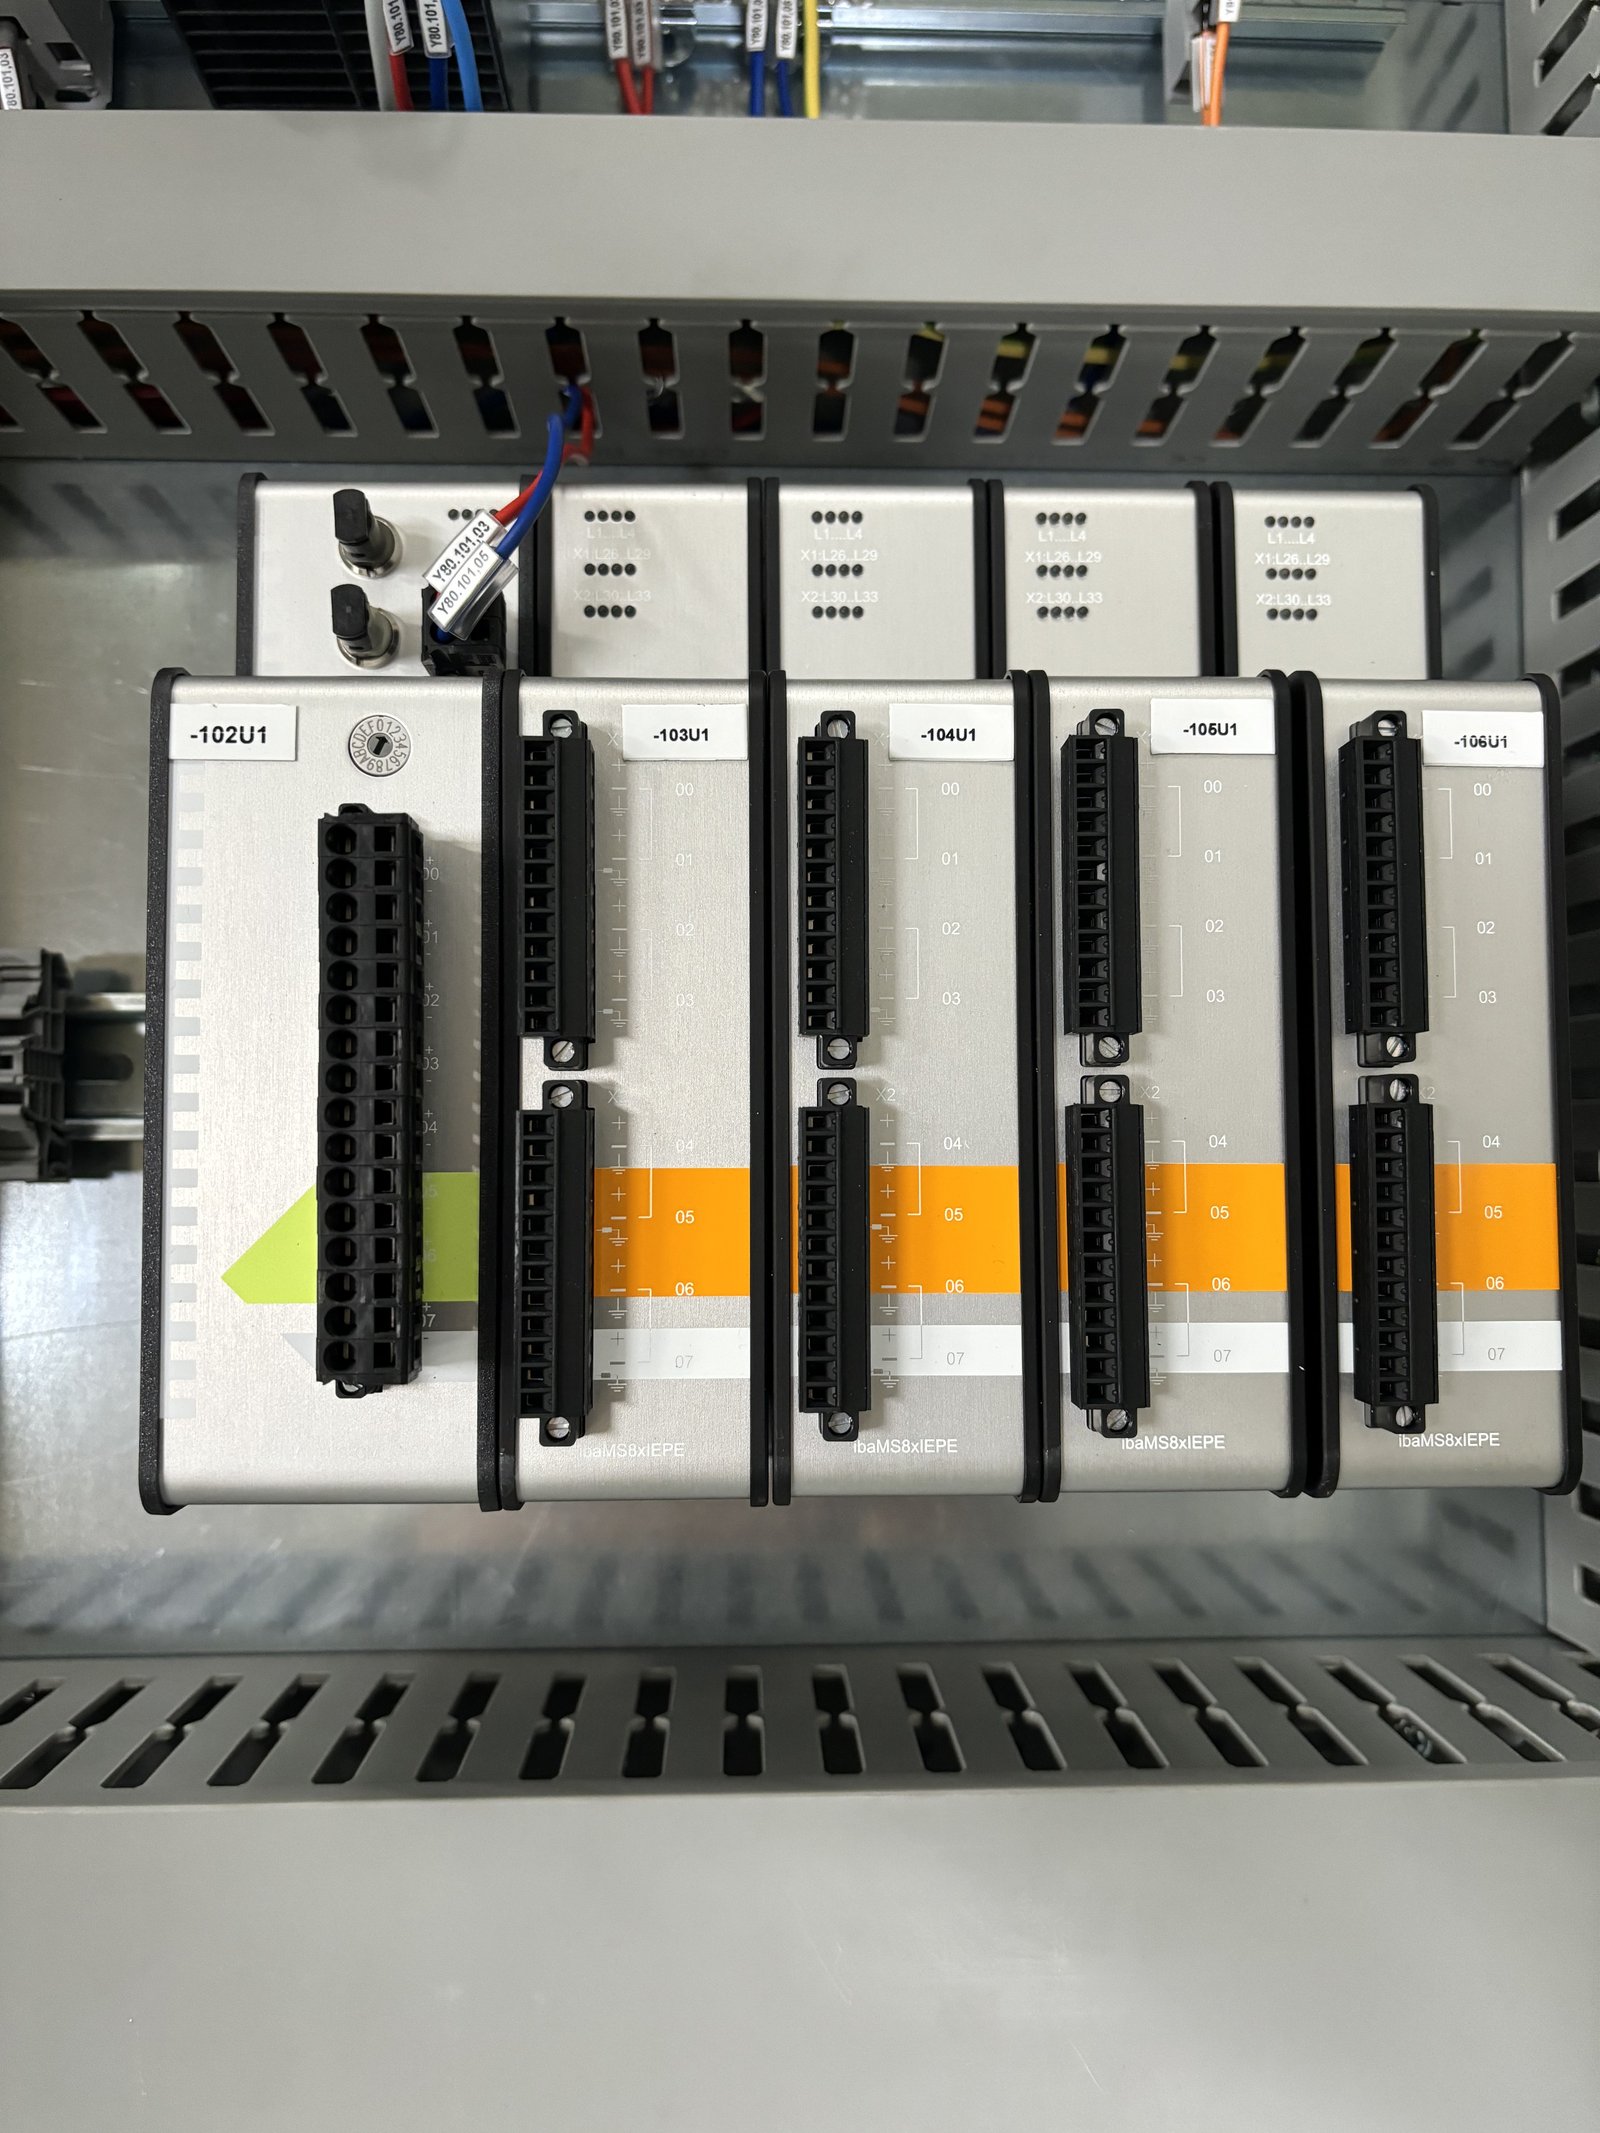
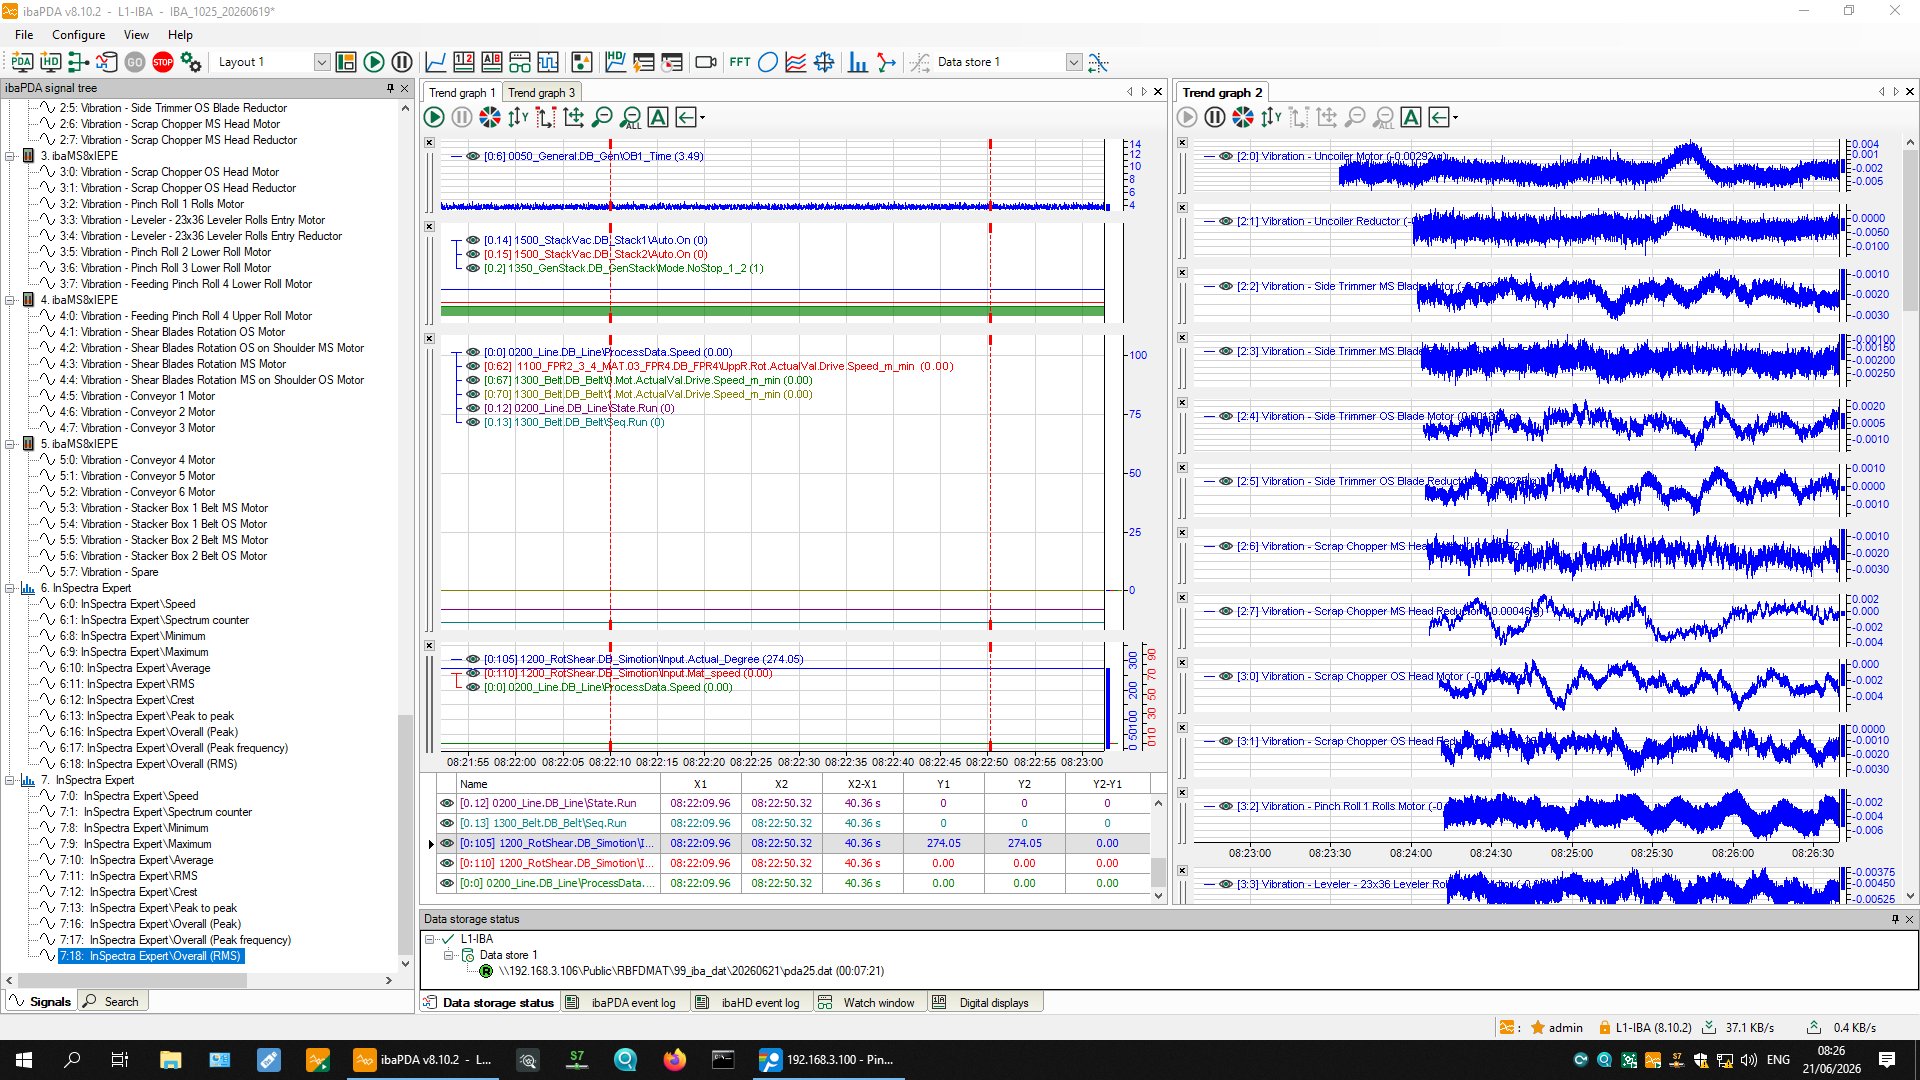
Für feinere Analysen integrieren wir die iba-Hochgeschwindigkeits-Messdatenerfassung (ibaPDA, ibaAnalyzer) und Schwingungssensoren an Lagern, Getrieben und Walzen, mit Grenzwerten und Alarmen, die mit Level 2 verknüpft sind.
Server, Racks und Arbeitsplätze
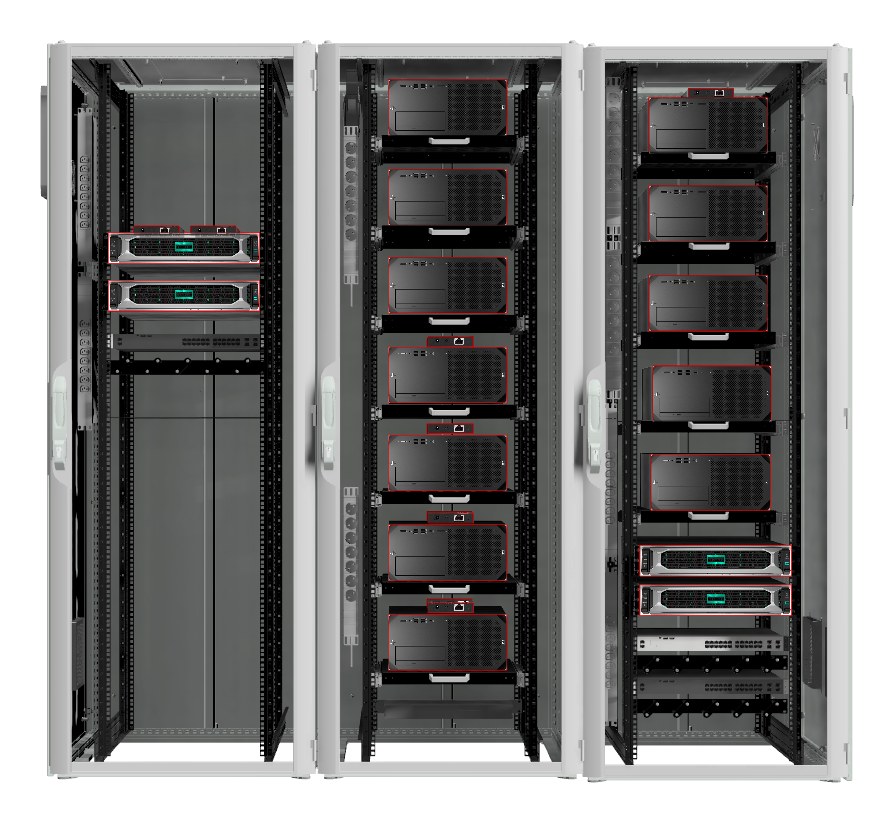
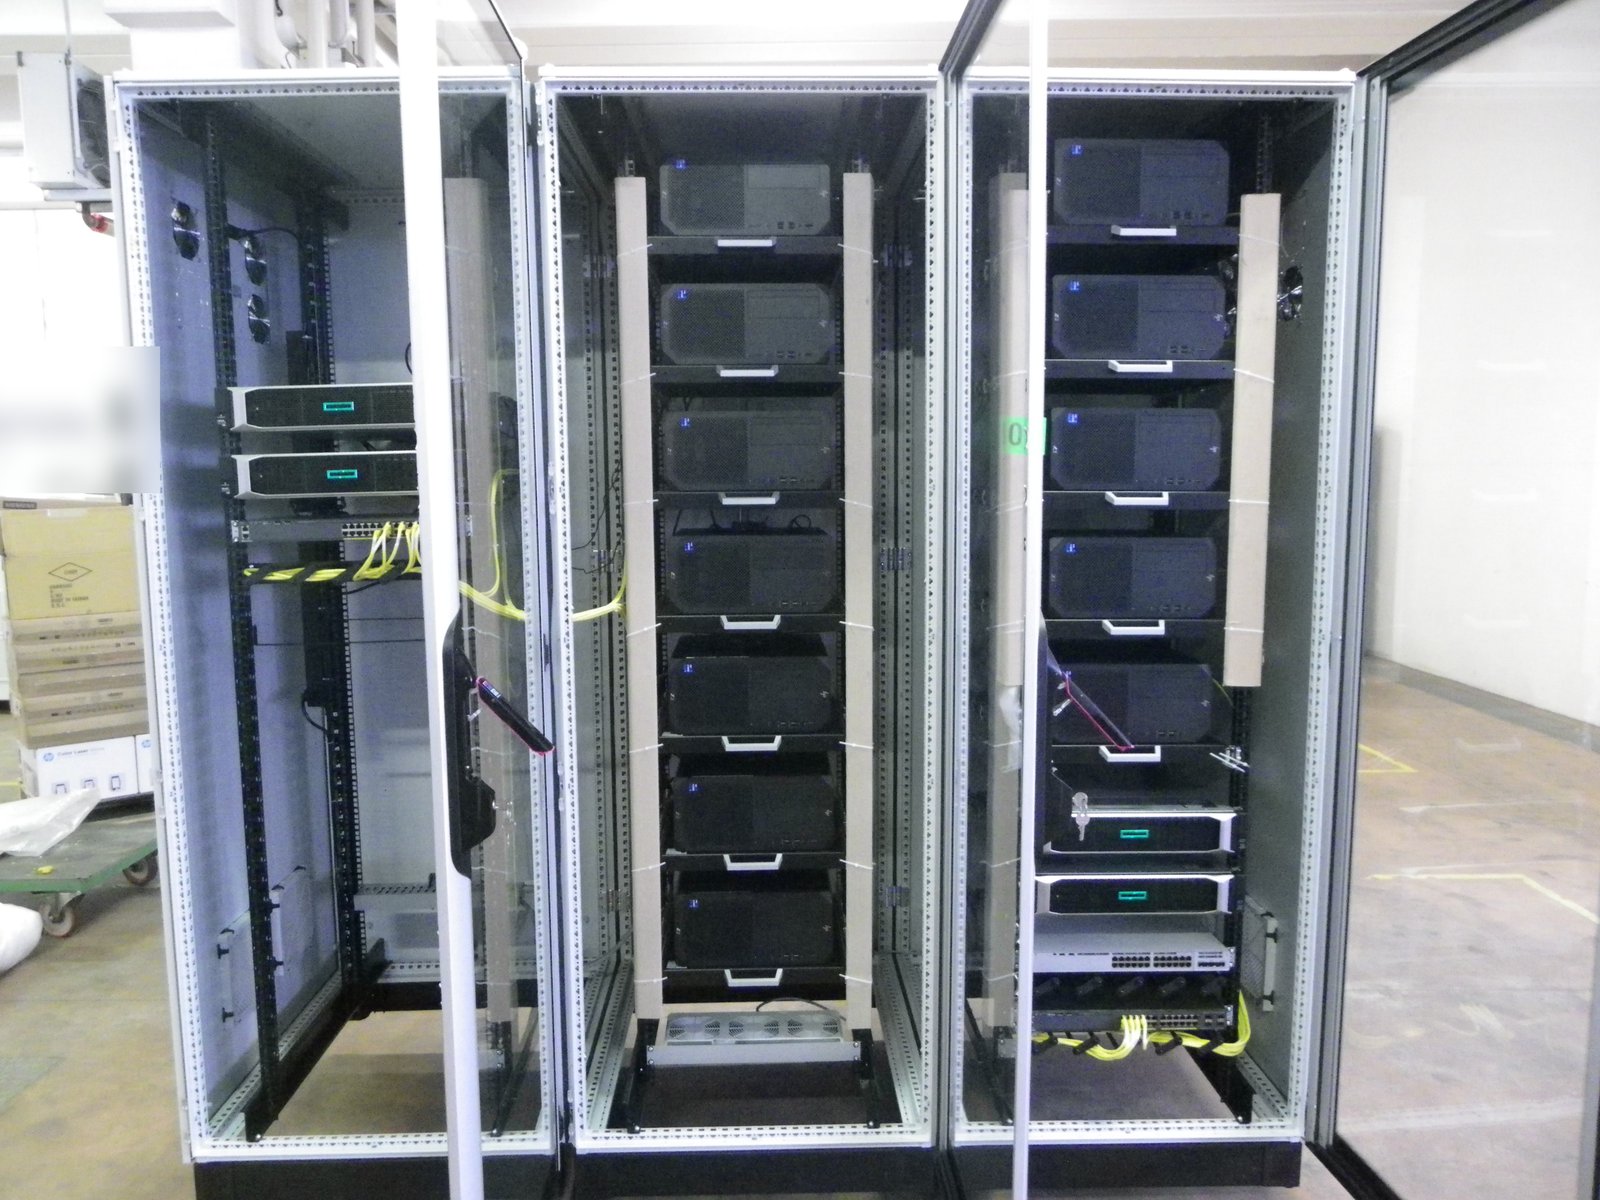
Wir liefern auch die Level-2-Hardware, ausgelegt auf die Anlage und ohne Herstellerbindung:
- PCs und Server von HP, Dell, Siemens mit SQL-Datenbanken;
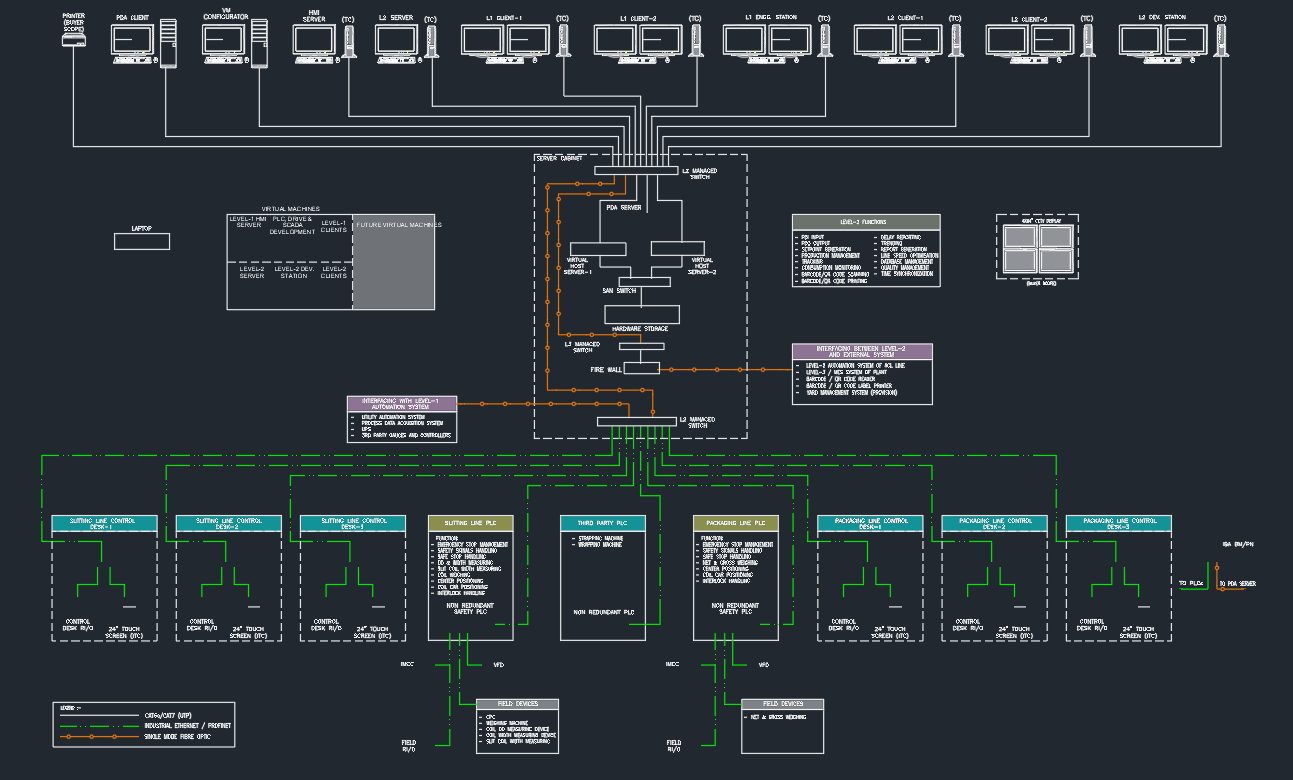
- Architekturen vom Einzelarbeitsplatz bis zu virtualisierten Servern, mit Web-Clients für die Büros;
- redundante Hochverfügbarkeitssysteme (HA): Server im Cluster und replizierte Datenbanken, mit automatischer Umschaltung, die die Linie nicht anhält;
- Industriehardware, Multi-Monitor-Arbeitsplätze und Fernwartung.
Racks und Bedienpulte werden in 3D konstruiert und vom Kunden freigegeben; Montage, Verdrahtung und Prüfung erfolgen vor dem Versand in unserer Werkstatt, gemeinsam mit dem Kunden.
Vorausschauende Wartung der Antriebe
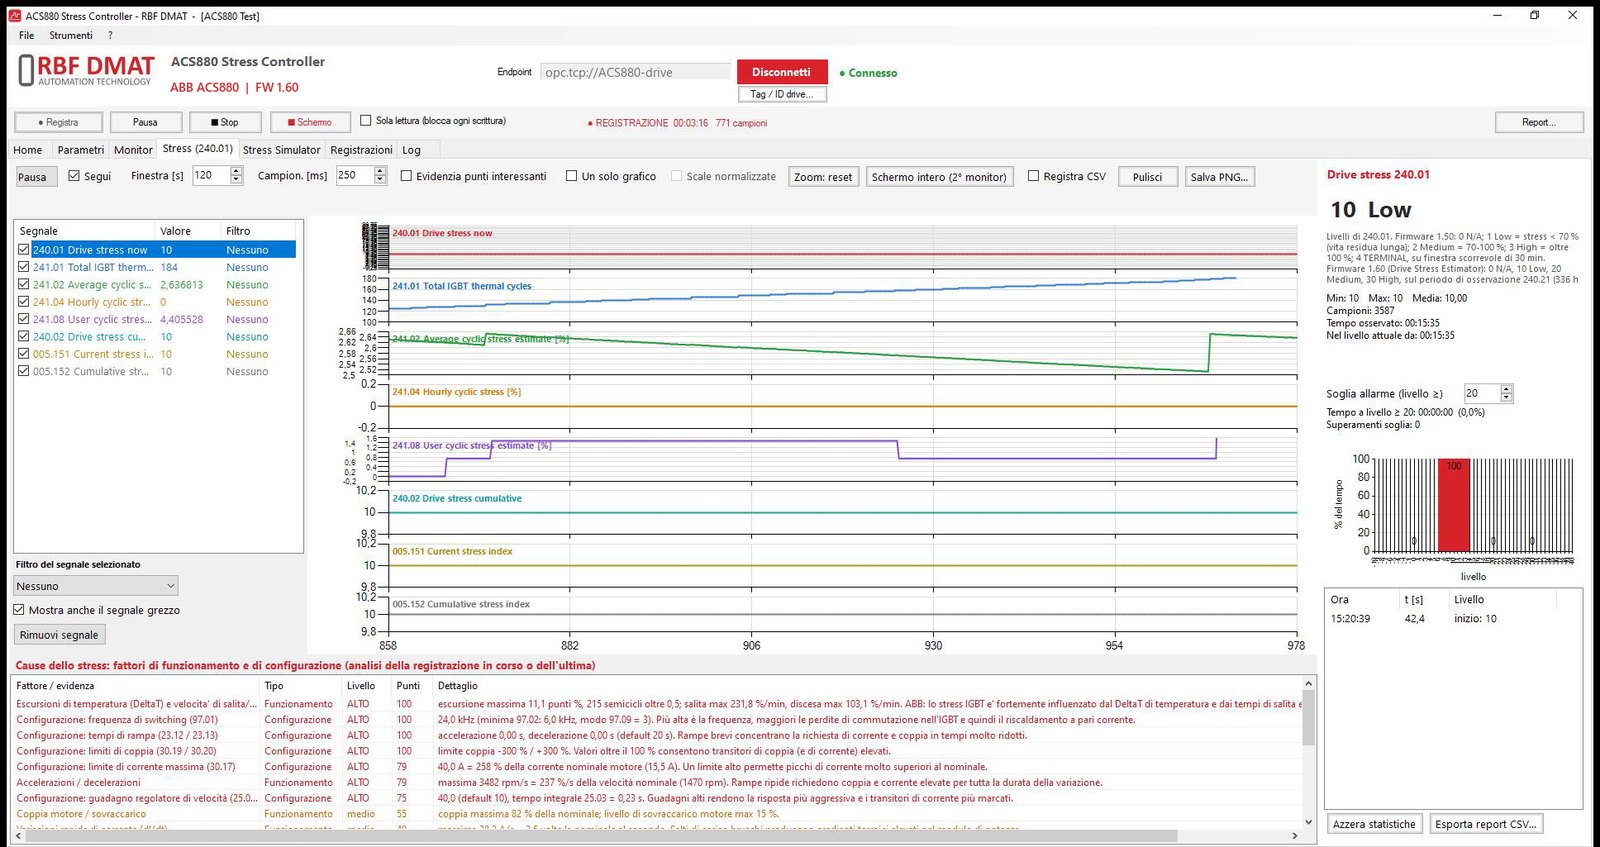
IGBT-Leistungsmodule verschleißen mit jedem Lastzyklus. Unser Modul misst ihren Verschleiß im laufenden Betrieb und zeigt an, wann eingegriffen werden sollte – bevor es zum Ausfall kommt.
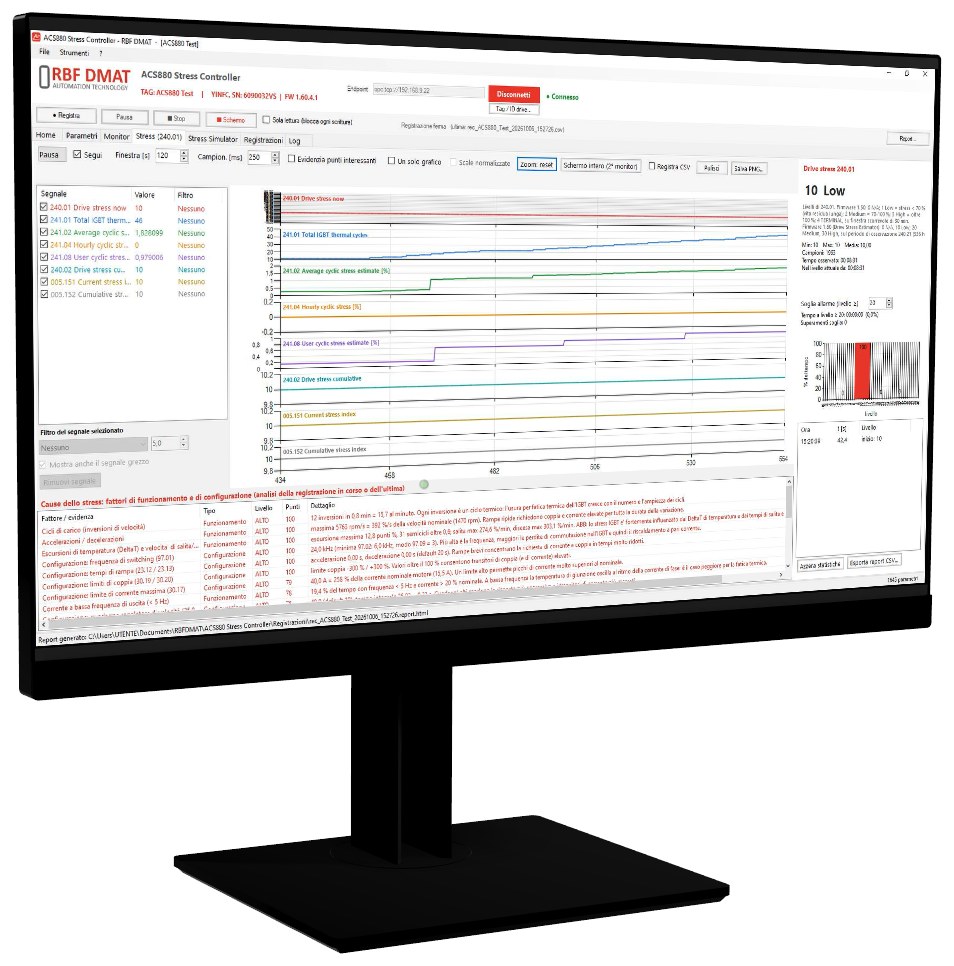 Antriebs- und IGBT-Belastung an einem ABB ACS880 (Prüfstand von RBF DMAT).
- Was gemessen wird: Antriebsbelastung, thermische Zyklen der IGBT und Überschreitungen der Alarmschwelle.
- Warum er verschleißt: die Ursachen nach Wichtigkeit geordnet (Temperatur, Schalten, Rampen, Drehmomentgrenzen, Regler), um sie zu beheben, statt nur das Bauteil zu ersetzen.
- So funktioniert es: nur lesend über OPC UA, Alarme und Berichte in den Level-2-Dashboards, am Prüfstand mit einem eigenen Simulator validiert.
Den Anfang machen die Mischsäle der Gummiindustrie, wo die kurzen Zyklen der Banbury-Mischer die IGBT schneller verschleißen; danach folgen Extruder, Kalander und Prozesslinien. Kontaktieren Sie uns, um es an Ihrer Anlage zu prüfen.