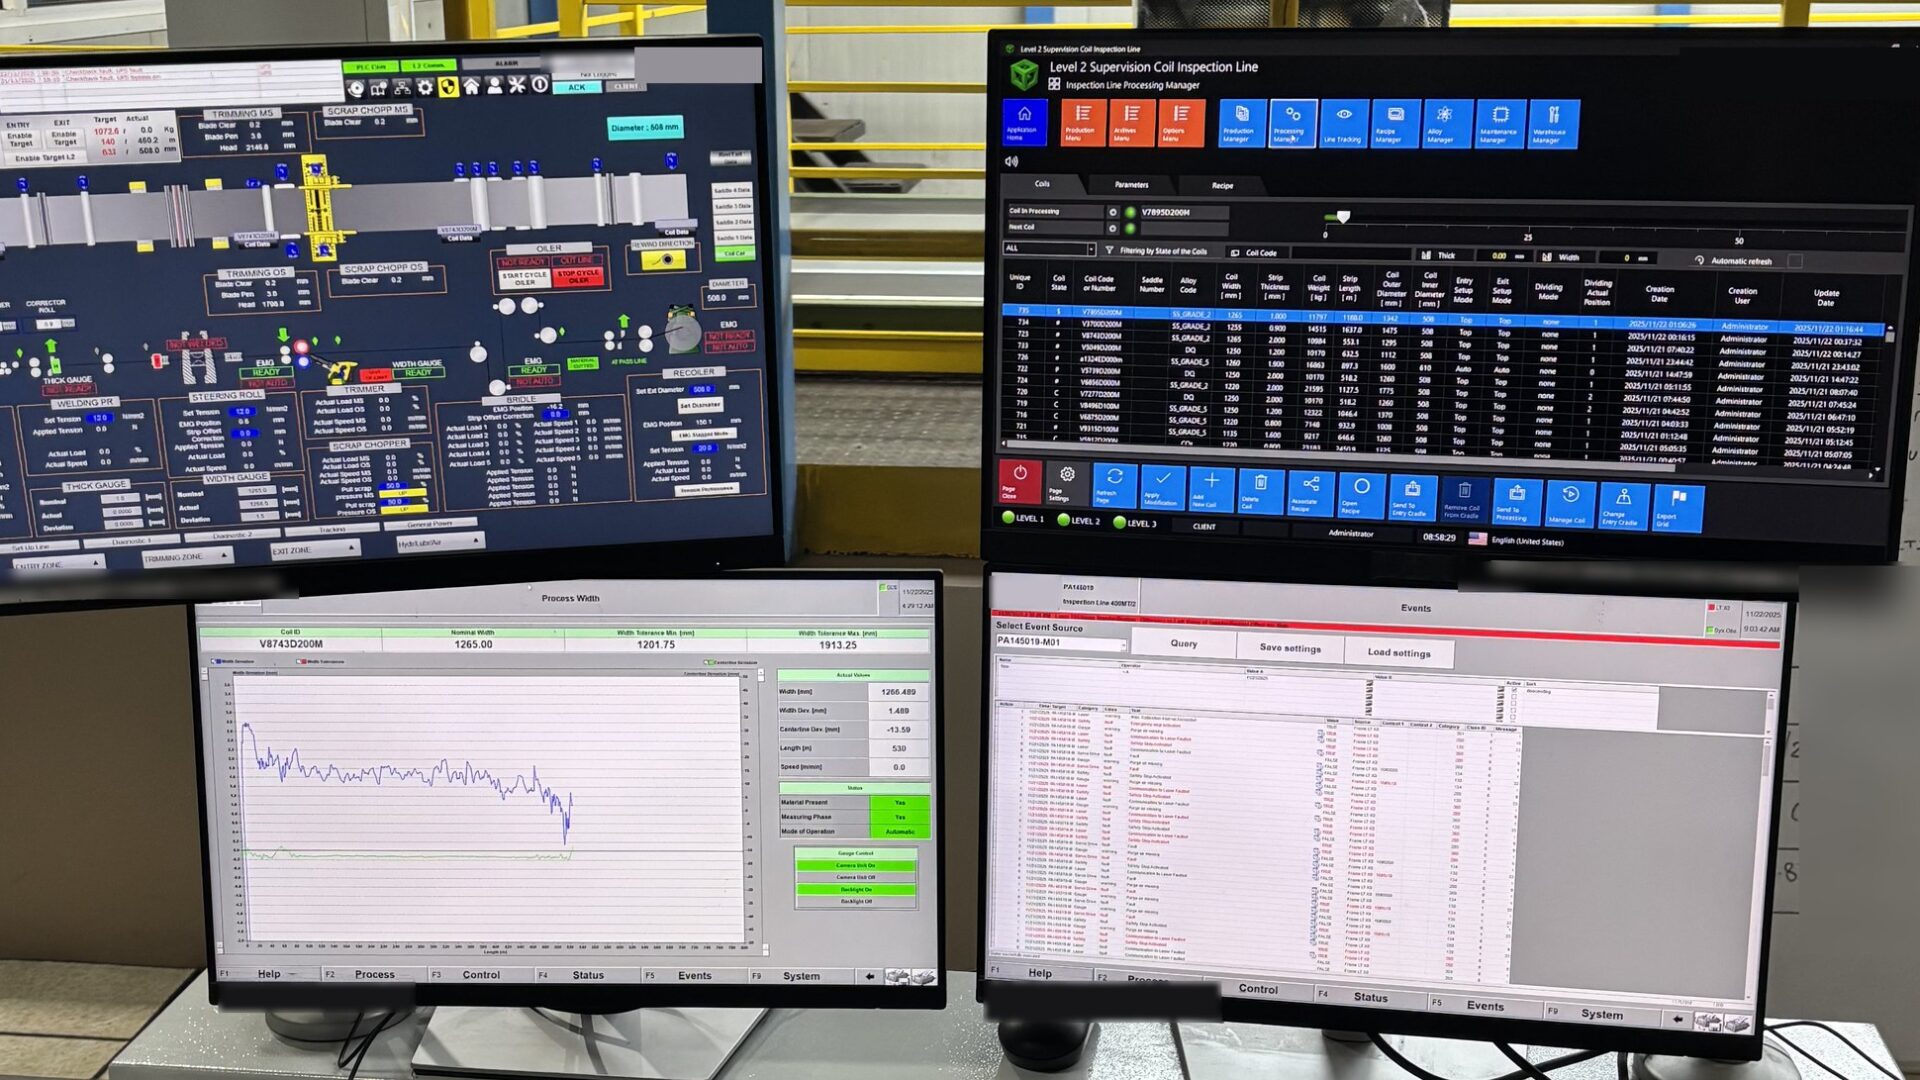
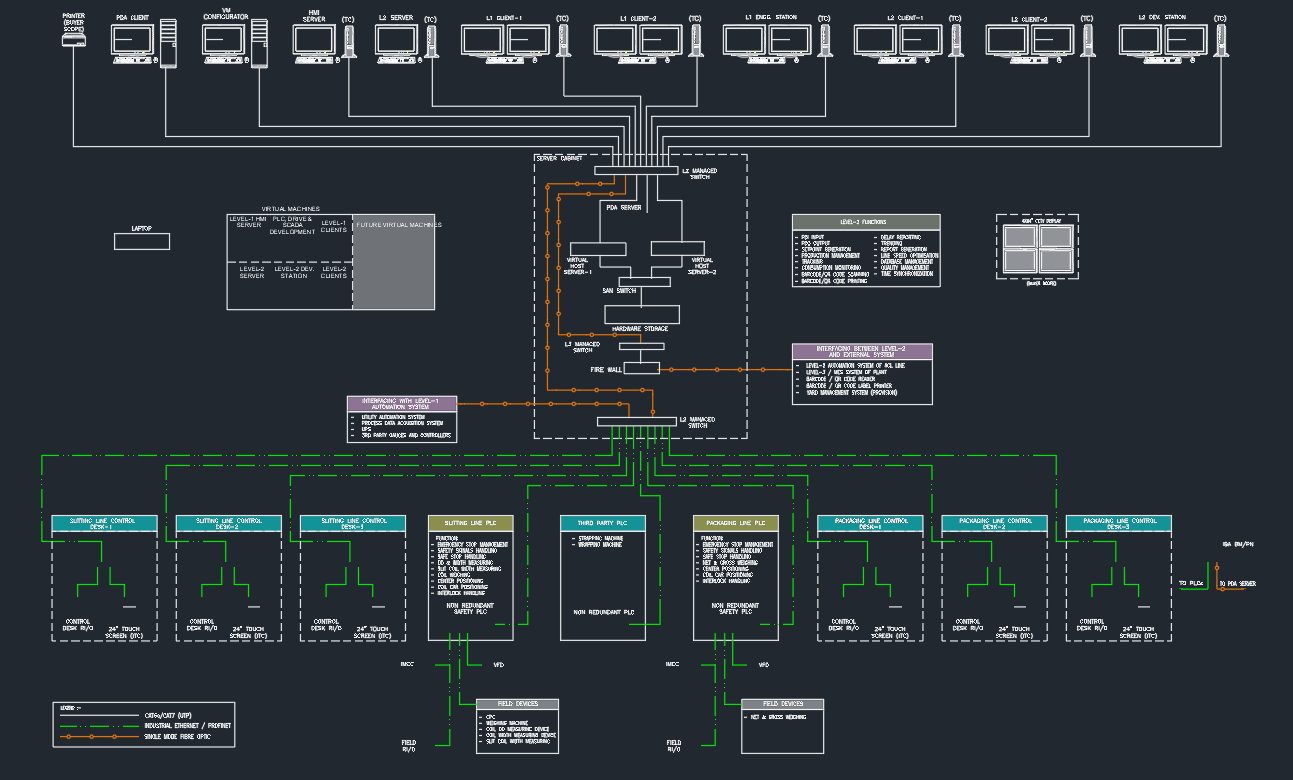
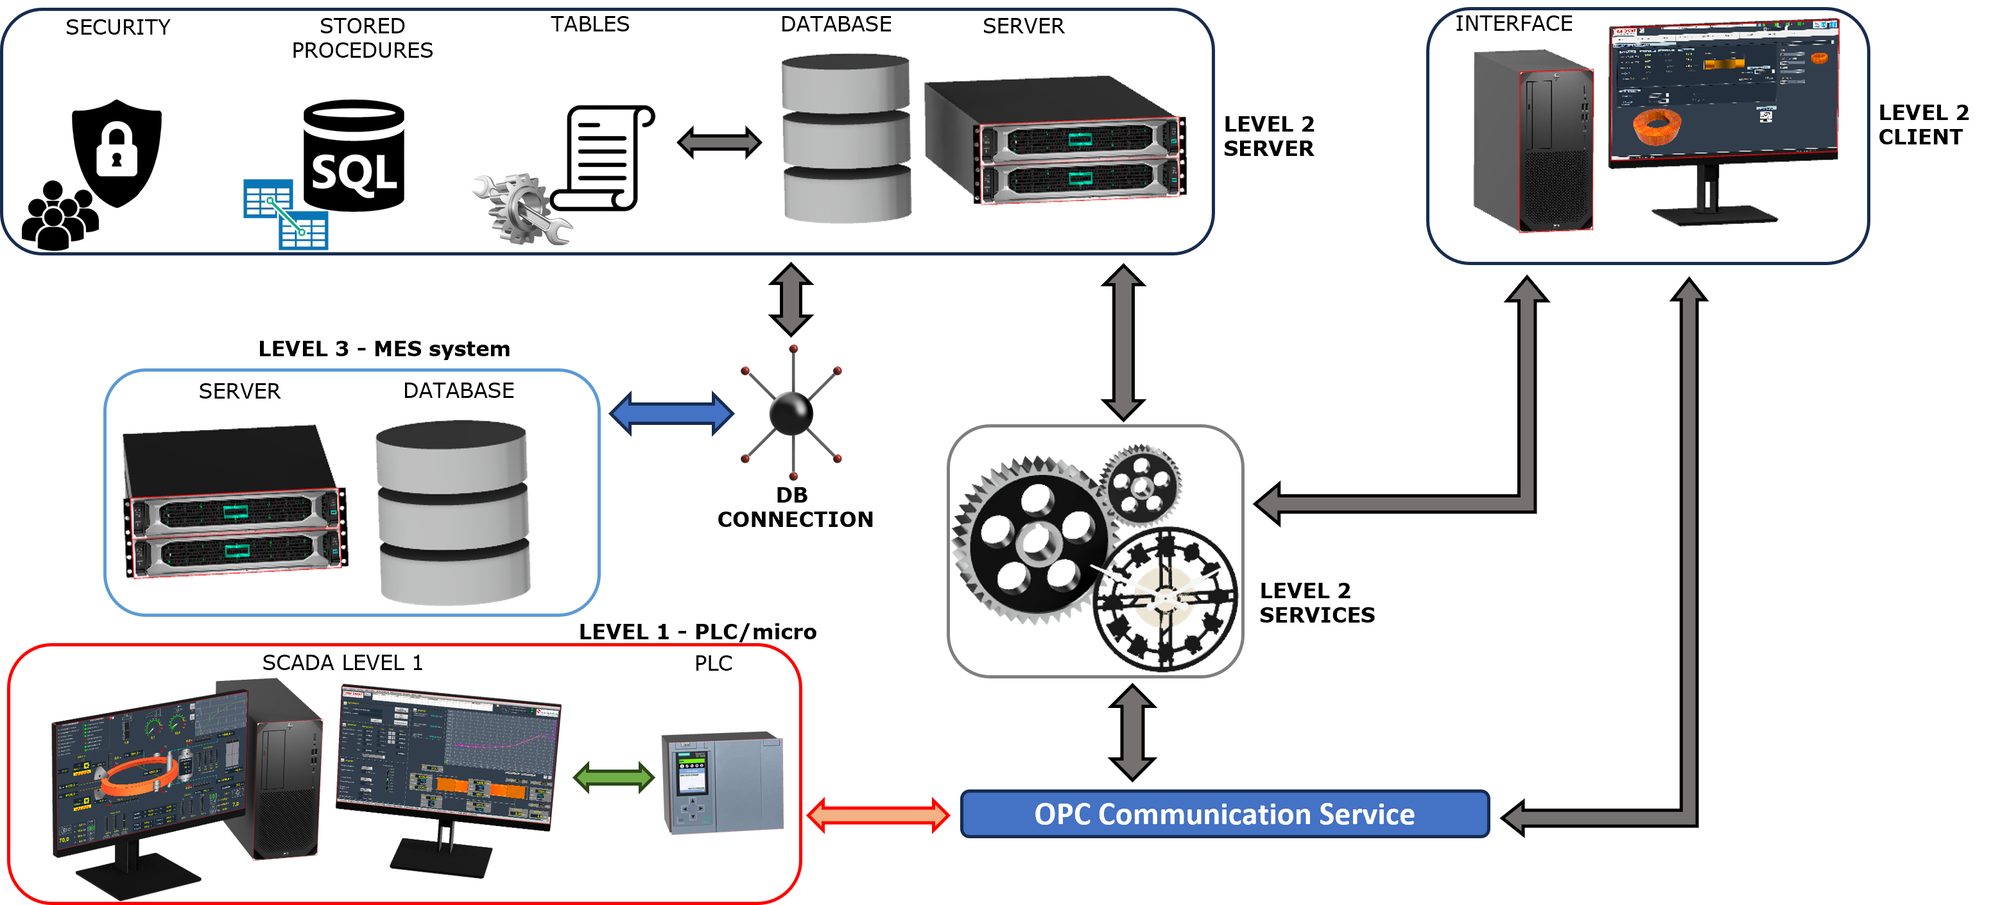
在二级自动化领域,RBF DMAT开发了一套模块化软件平台,将现场层(PLC、HMI、传动装置)与企业系统(ERP、MES)连接起来,把工厂数据转化为服务于生产、质量、维护和管理层的信息:从单台设备到整个工厂,既适用于新建项目,也适用于现有设备。
平台由亲自调试产线的工程师编写,基于标准工具(SQL Server、.NET、OPC UA),可配合任何品牌的PLC和ERP,并支持操作人员使用的语言。
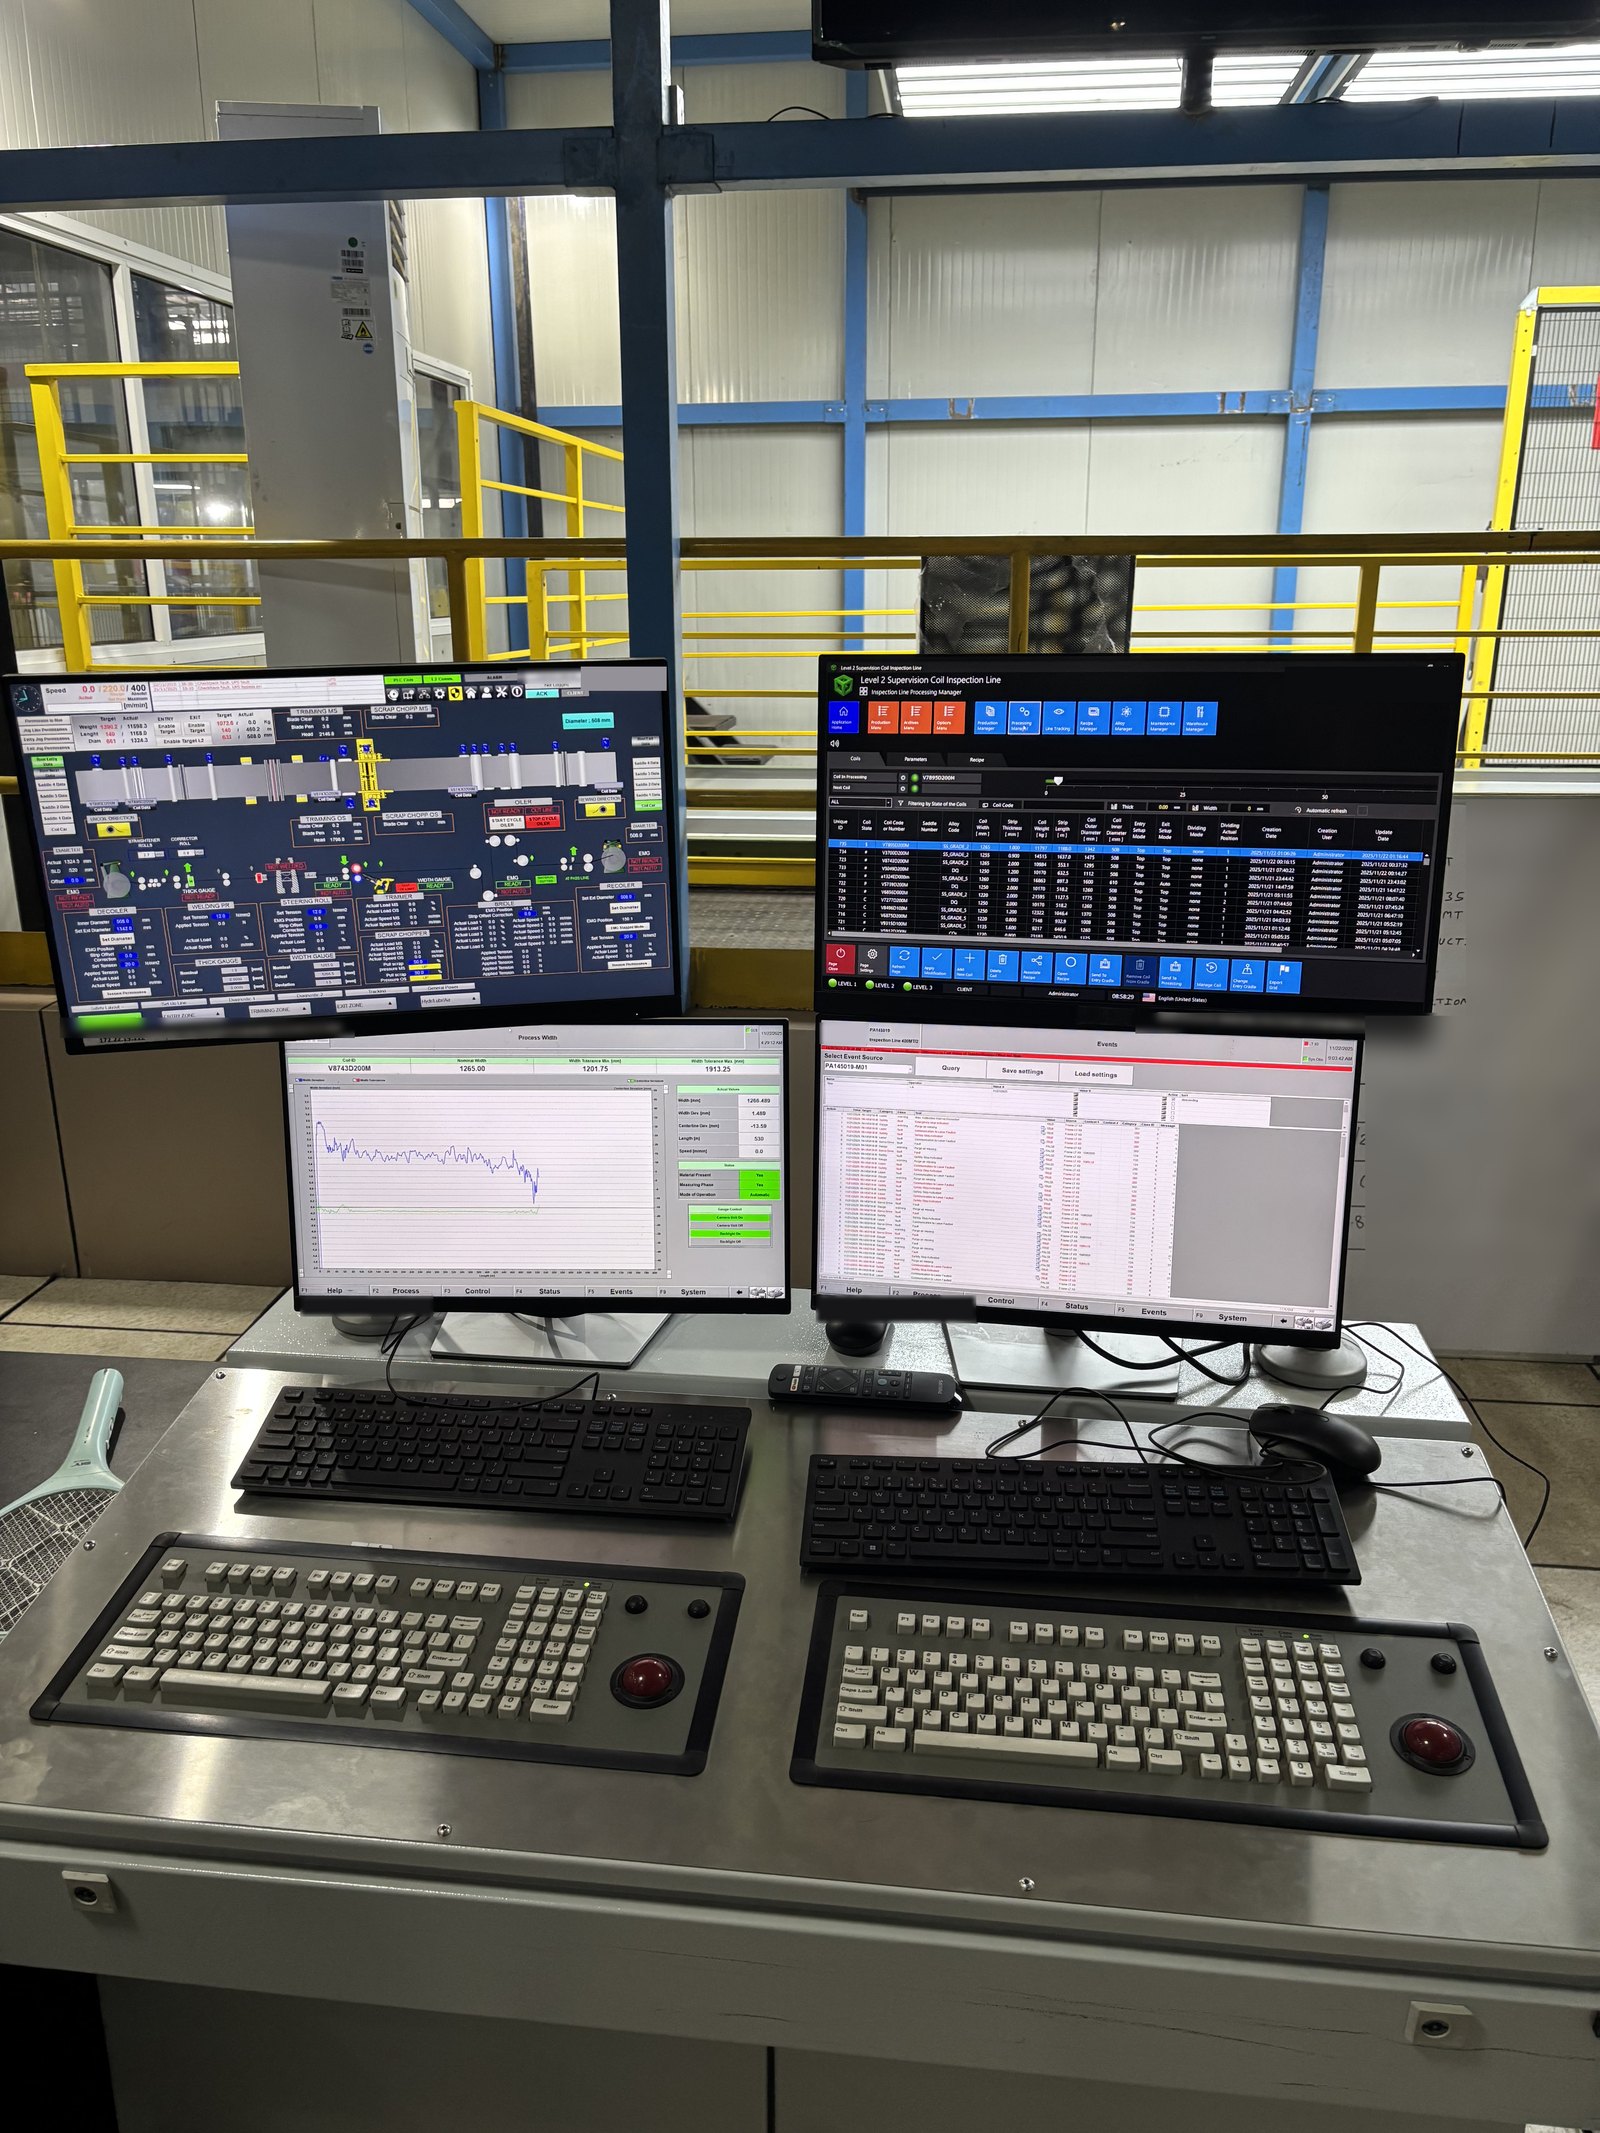
从现场层到企业系统
| 层级 | 包含内容 | 交换内容 |
|---|---|---|
| 三级 – 企业系统 | ERP、MES、仓库、质量 | 接收生产数据、KPI和追溯信息;下发订单、物料和配方 |
| 二级 – RBF DMAT平台 | 生产、OEE、数据记录、报表、质量 | 在两个层级之间充当桥梁 |
| 一级 – 现场层 | PLC、HMI / SCADA、传动装置、秤、打印机 | 接收设定值和配方;发送过程数据、事件和报警 |
功能模块
每个工厂可选择所需的模块,并随业务发展逐步增加其他模块。
一级监控
用于监视和控制的SCADA,从单台设备到整个工厂。
二级系统
订单、物料、配方、跟踪、生产数据。
OEE
实时掌握可用率、性能、质量和停机。
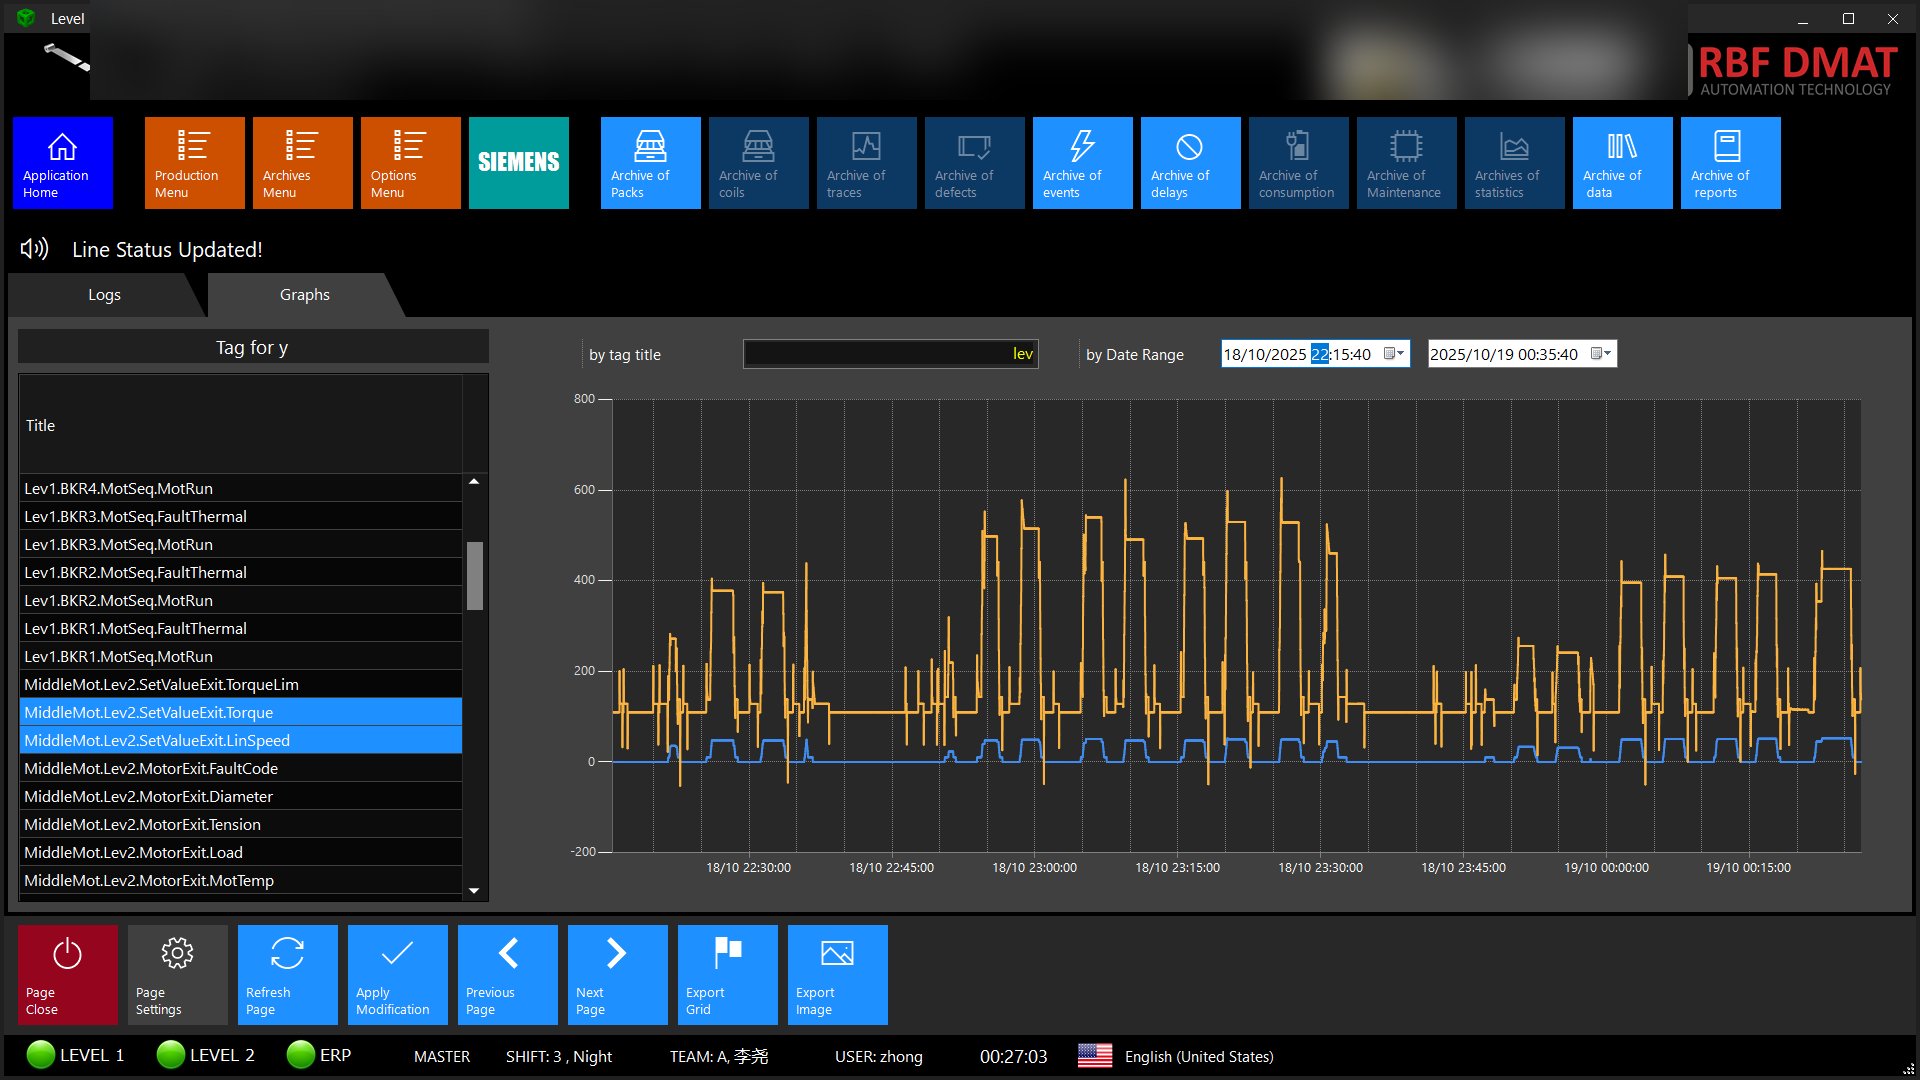
Data Logger
周期性和事件触发的过程信号、按产品的曲线。
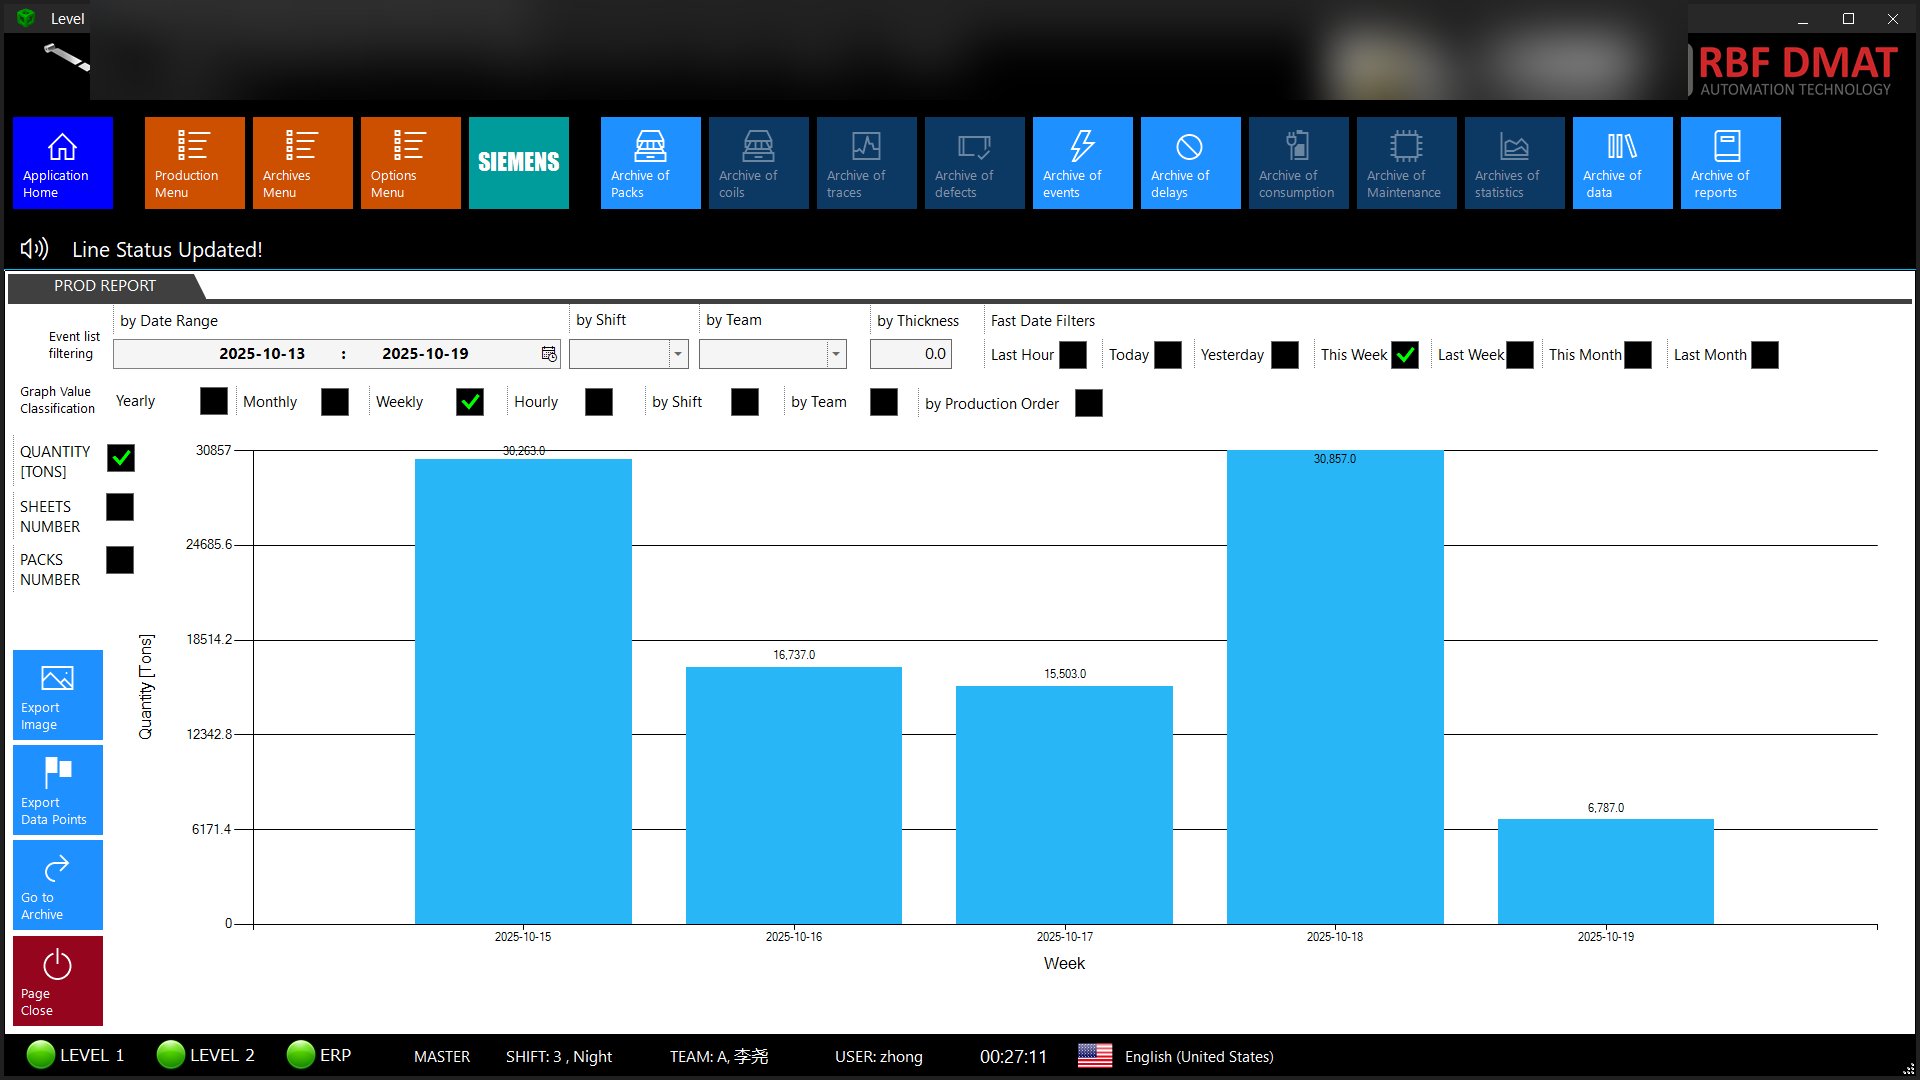
报表与分析
图表、表格、报表和数据导出。
通信连接
PLC、ERP和MES、OPC UA、SQL、REST、物联网和云。
质量系统
缺陷、检验和质量报警。
机器学习
异常检测、优化和预测性维护。
轻量级MES
工厂订单、工作流程和KPI。
Project Tracker
人员、计划安排和按项目的工时。
工业4.0
互联互通,并提供申请意大利“工业4.0”激励政策所需的数据。
高可用性
冗余服务器和数据库、虚拟机。
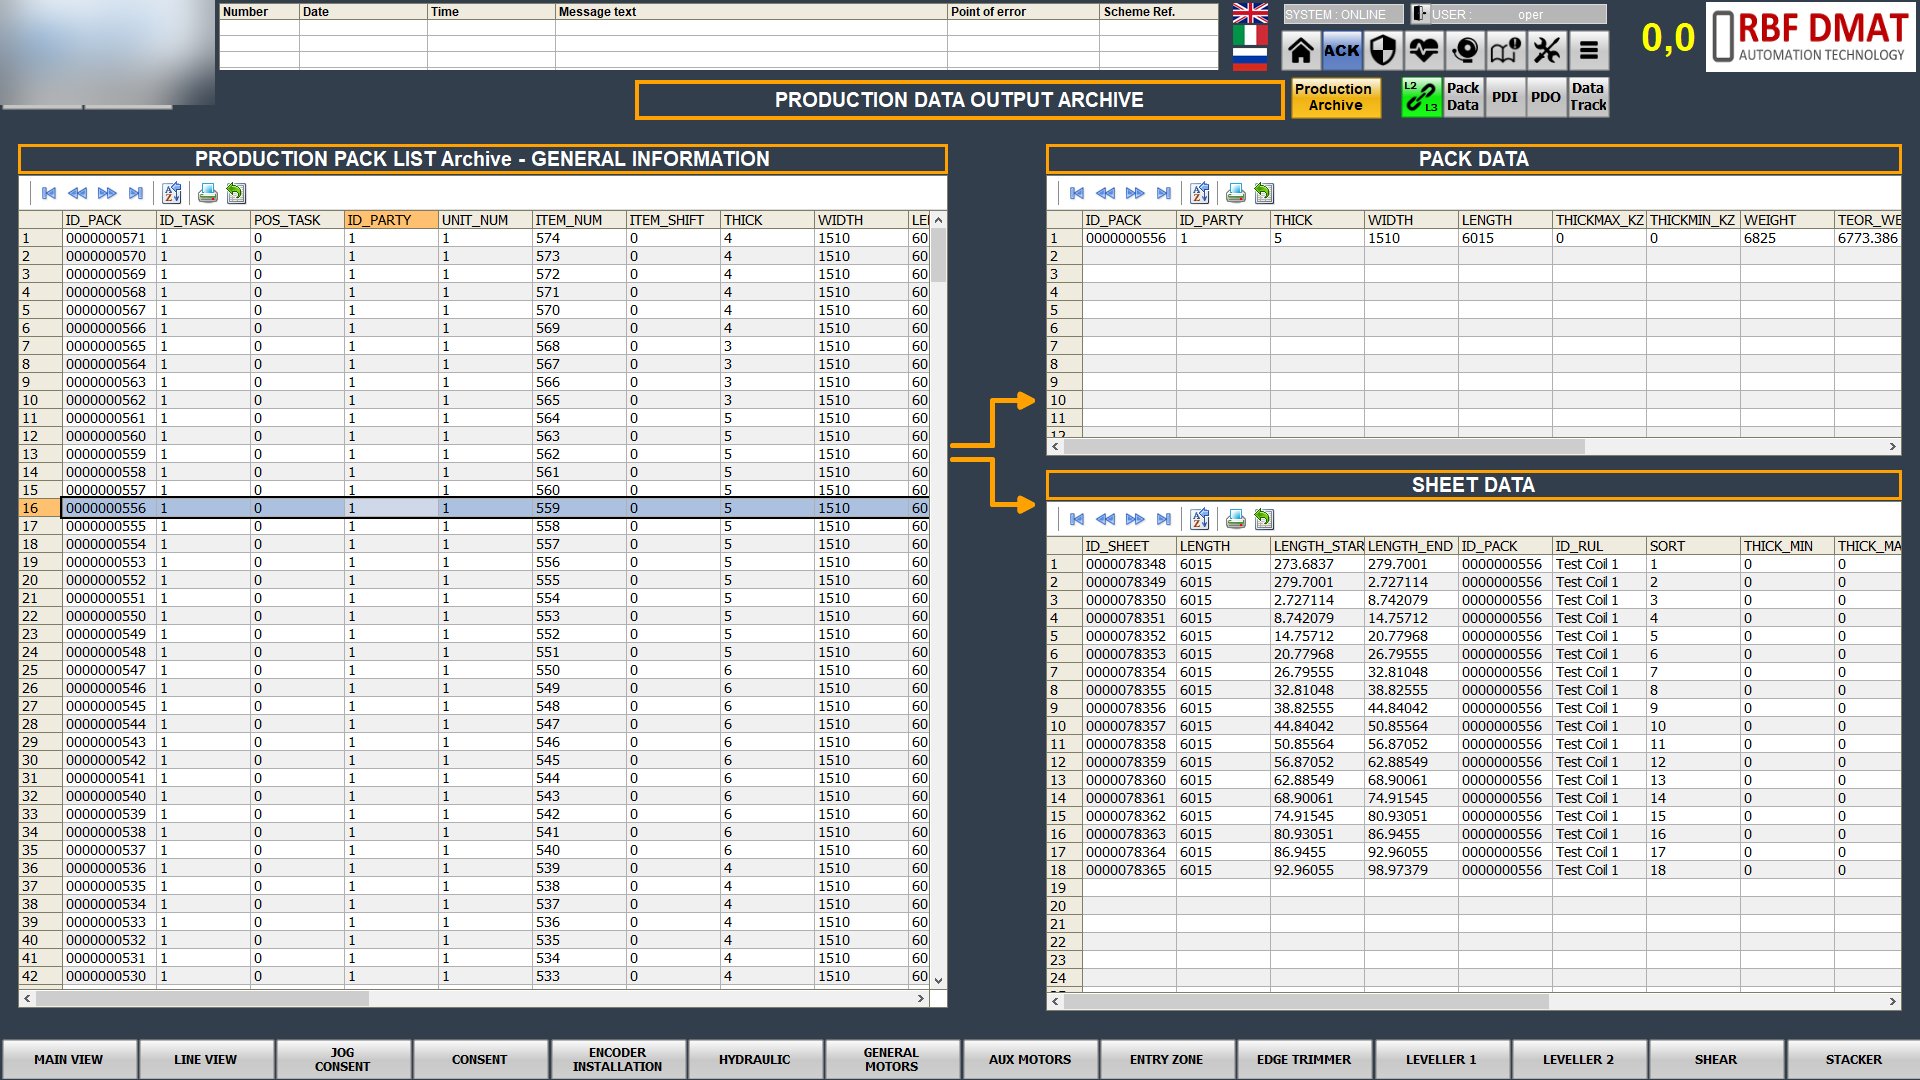
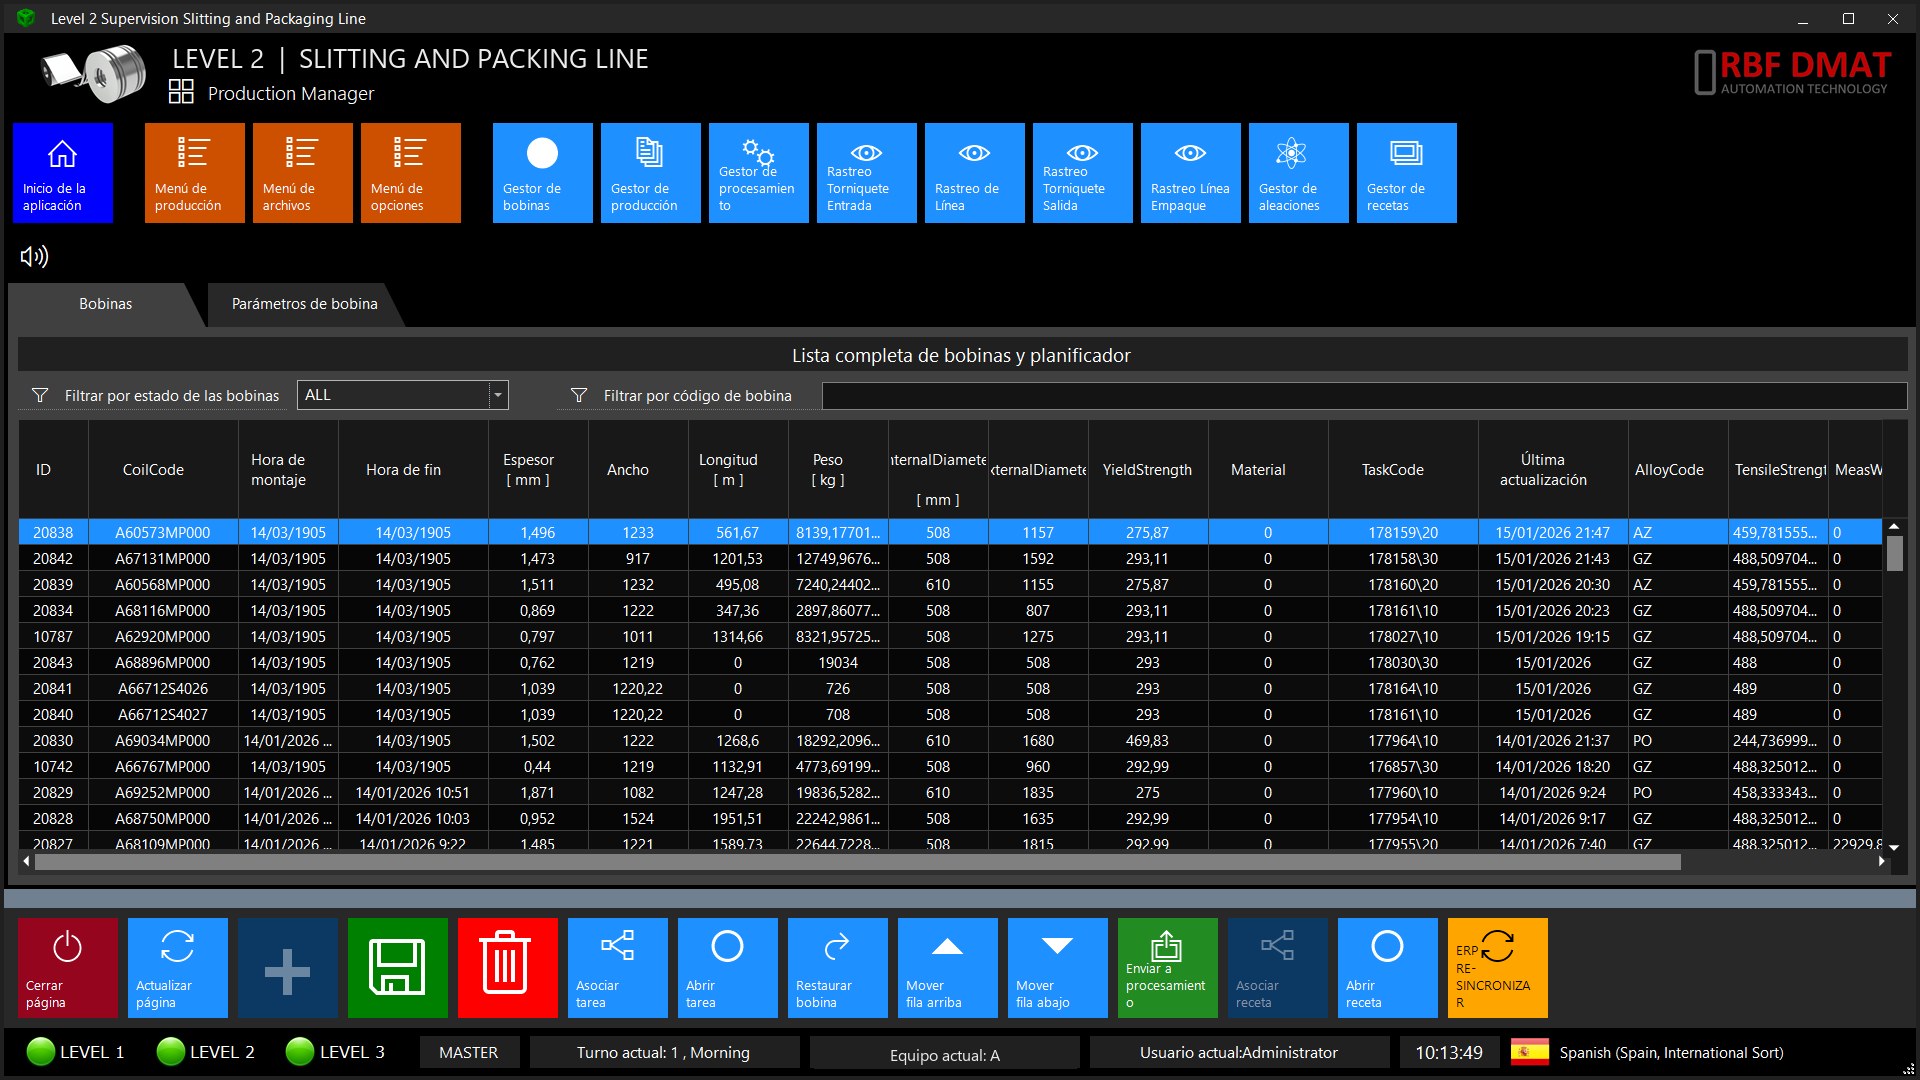
二级系统:生产管理
- 订单:来自ERP或手动录入,按顺序下发至产线;
- 入厂物料:数据自动校验;
- 配方:按产品和物料自动推荐;
- 跟踪:实时掌握每件产品在产线上的位置;
- 生产数据:与物料、订单、班次和班组相关联;
- 档案和报表:可导出为Excel和PDF,并将产量和消耗回传ERP。
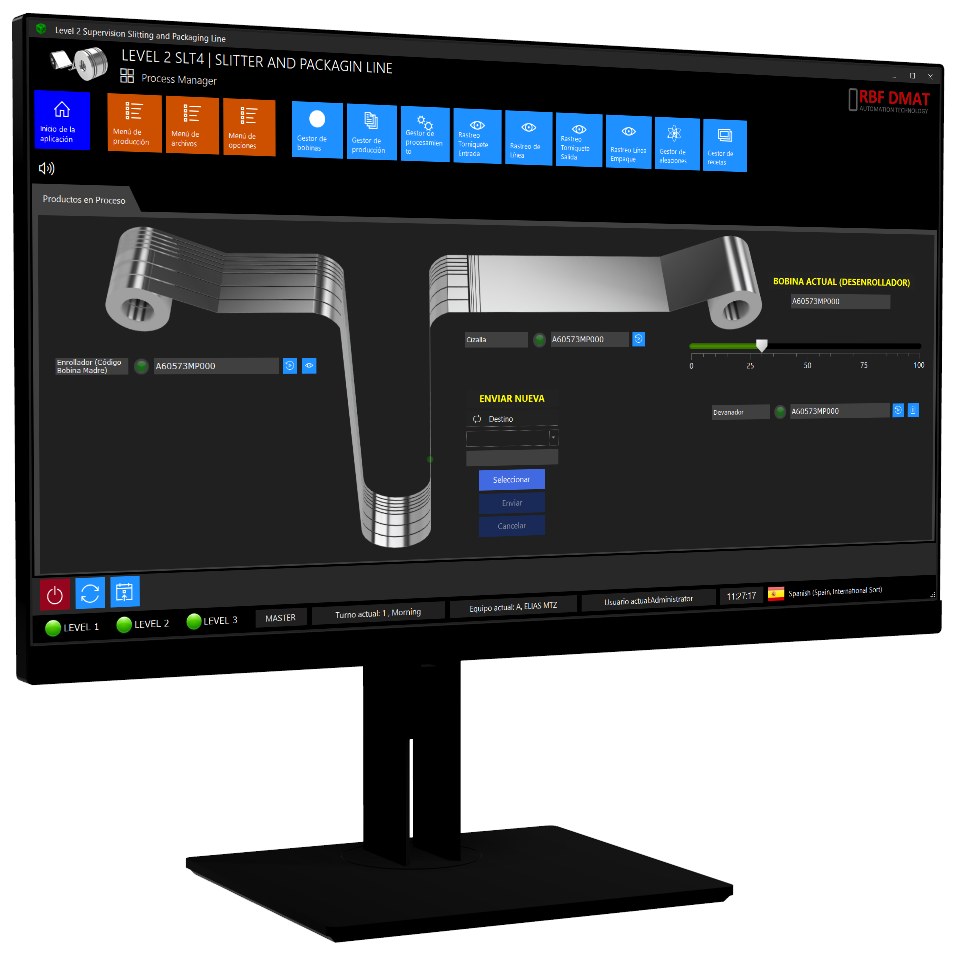
以纵切线为例,二级系统会校核分切方案,计算每条分条带的重量和外径,推荐刀具设置,并全程跟踪物料直至包装,生成带条形码标签的包装件。
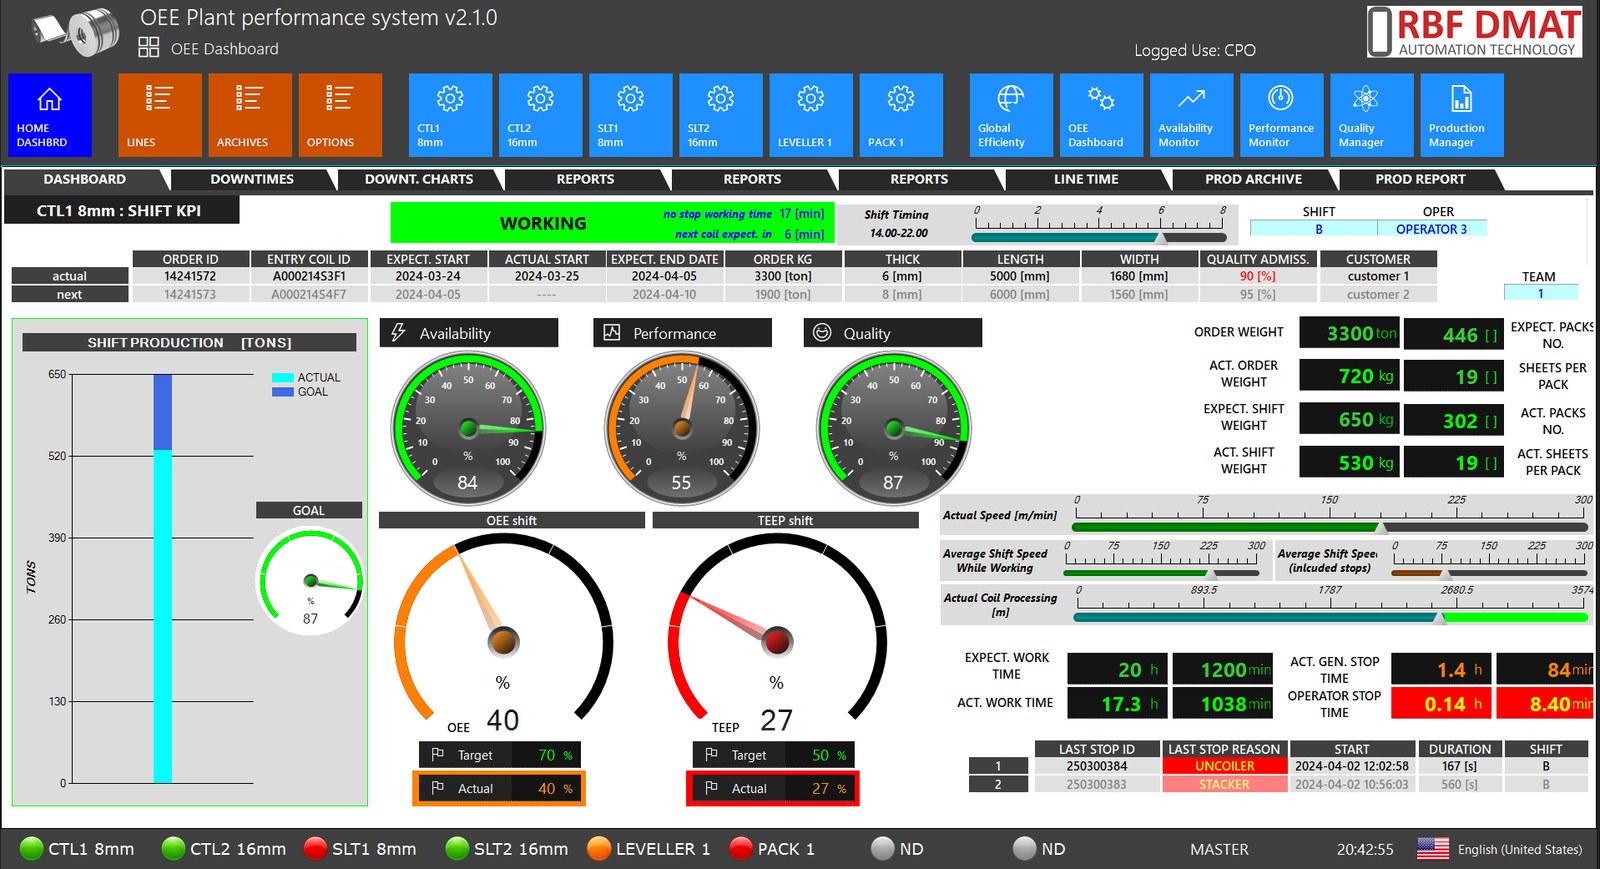
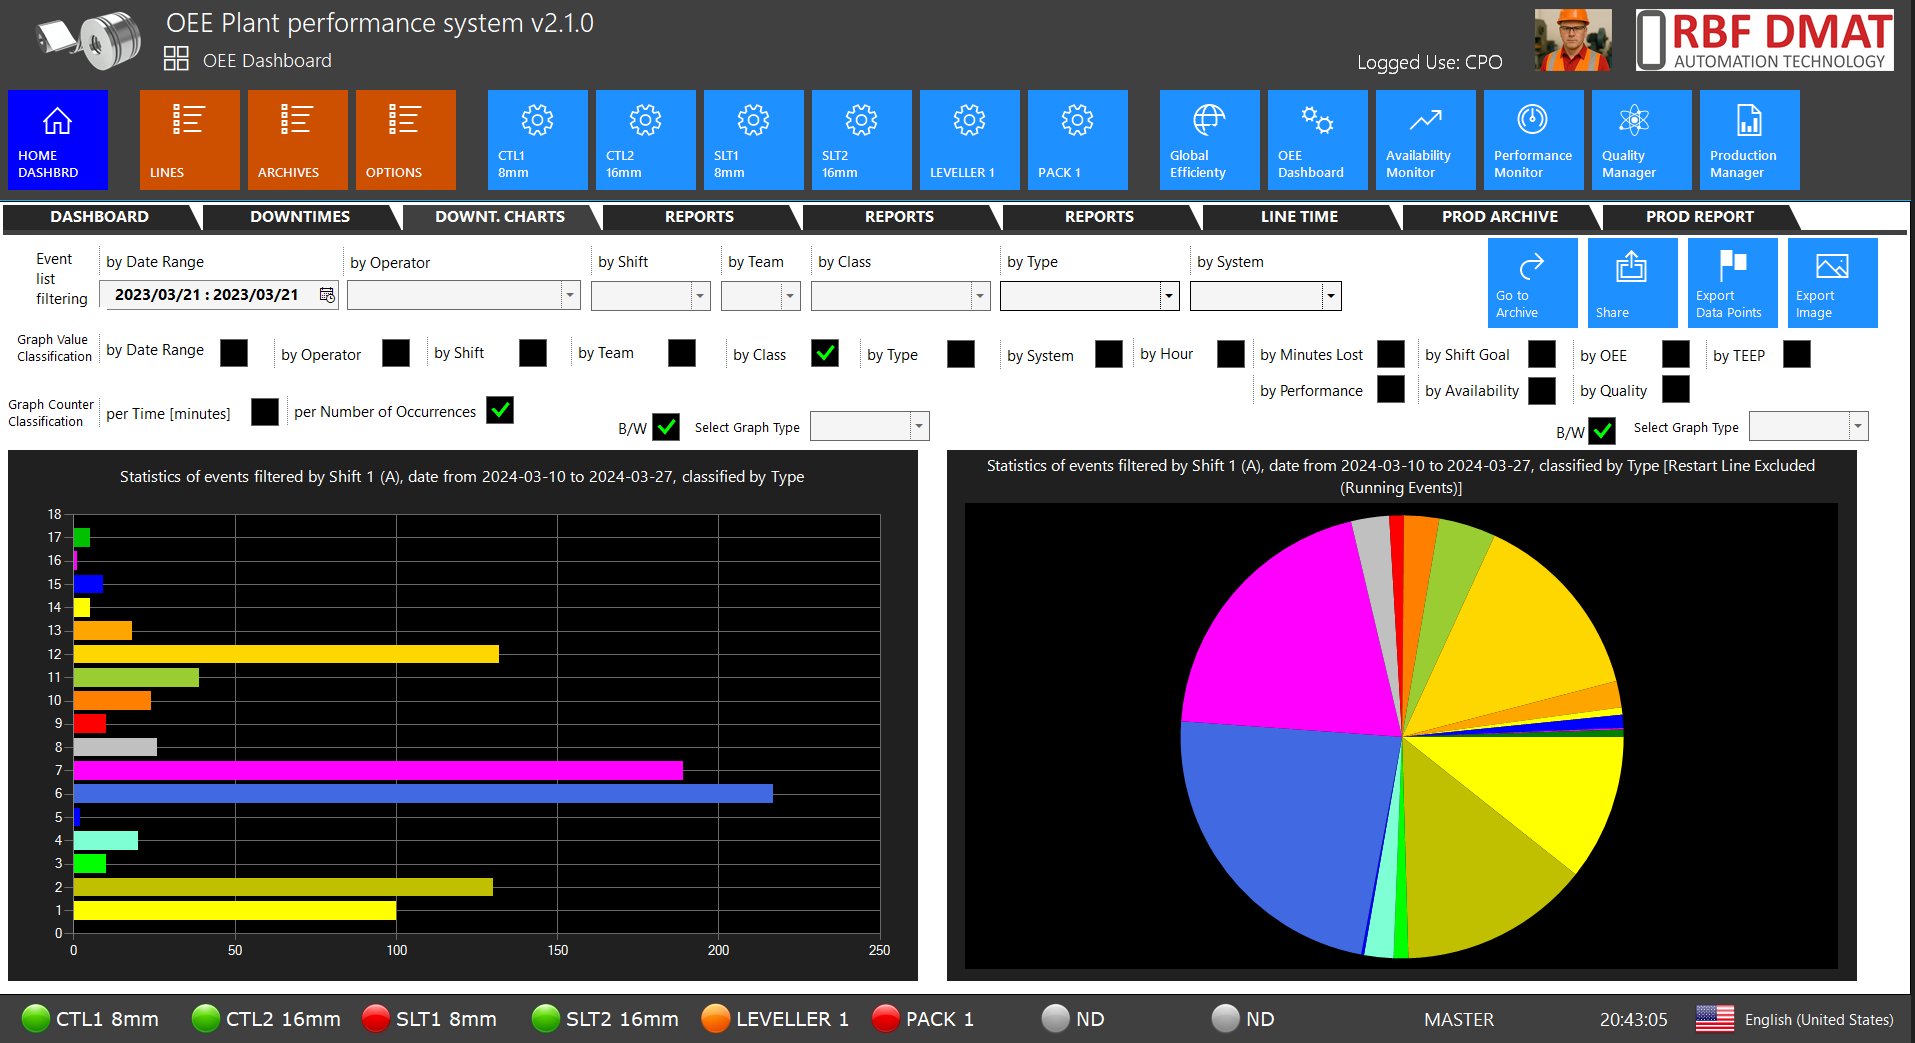
OEE:时间都去哪儿了
- 按产线和按工厂的实时看板;
- 根据PLC信号判定产线状态,由操作人员确认停机原因;
- 停机帕累托图、MTBF和MTTR,以及服务于SMED的换型分析;
- 按班次、班组、产品和设备进行对比,预测班末产量;
- 定期报表、报警及电子邮件通知。
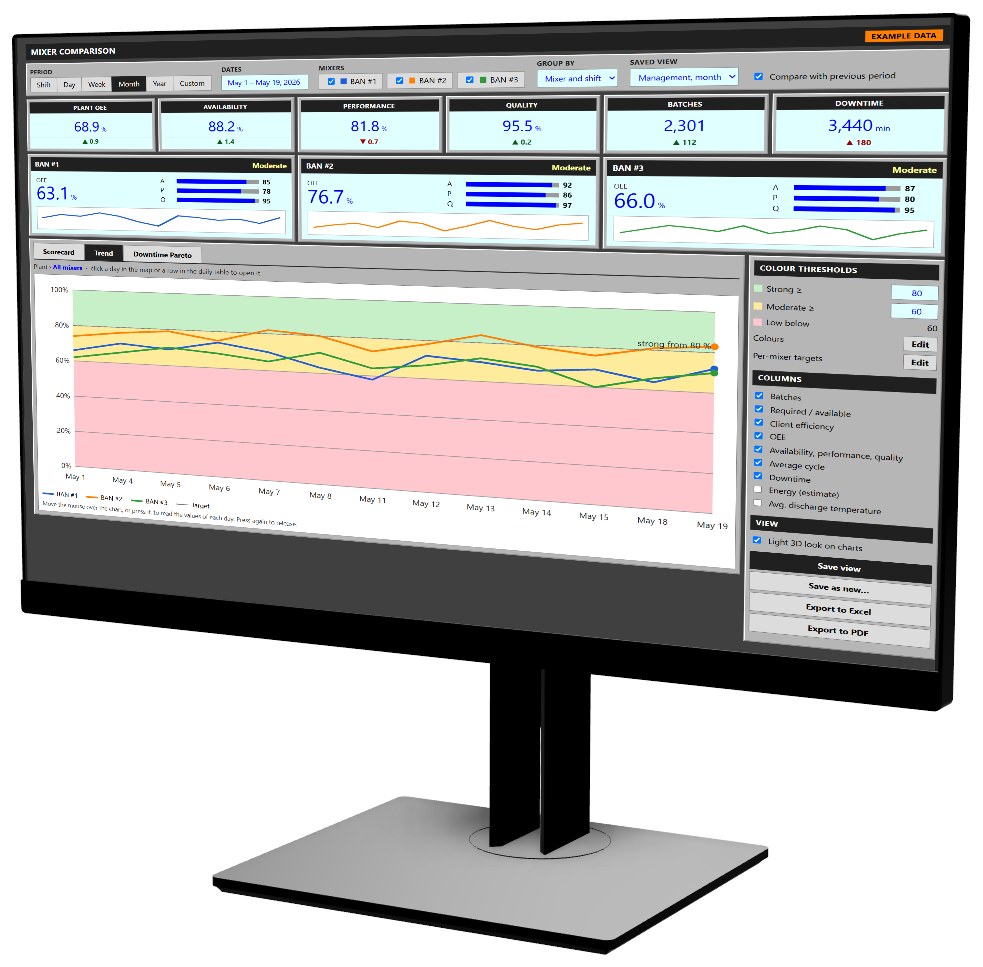 设备间相对于阈值的对比(示例数据)。
数据记录、报表与通信连接
- Data Logger:过程信号记录周期最短可达100 ms,事件和报警,按钢卷的曲线,历史档案和能耗。
- 报表:40多种图表类型,可按时间段、班次、产品和订单筛选,可导出为Excel、CSV和PDF。
- 通信连接:任何品牌的PLC和SCADA,ERP和MES,OPC UA、S7、Modbus TCP、SQL、REST、MQTT,云,秤、打印机和条码阅读器。
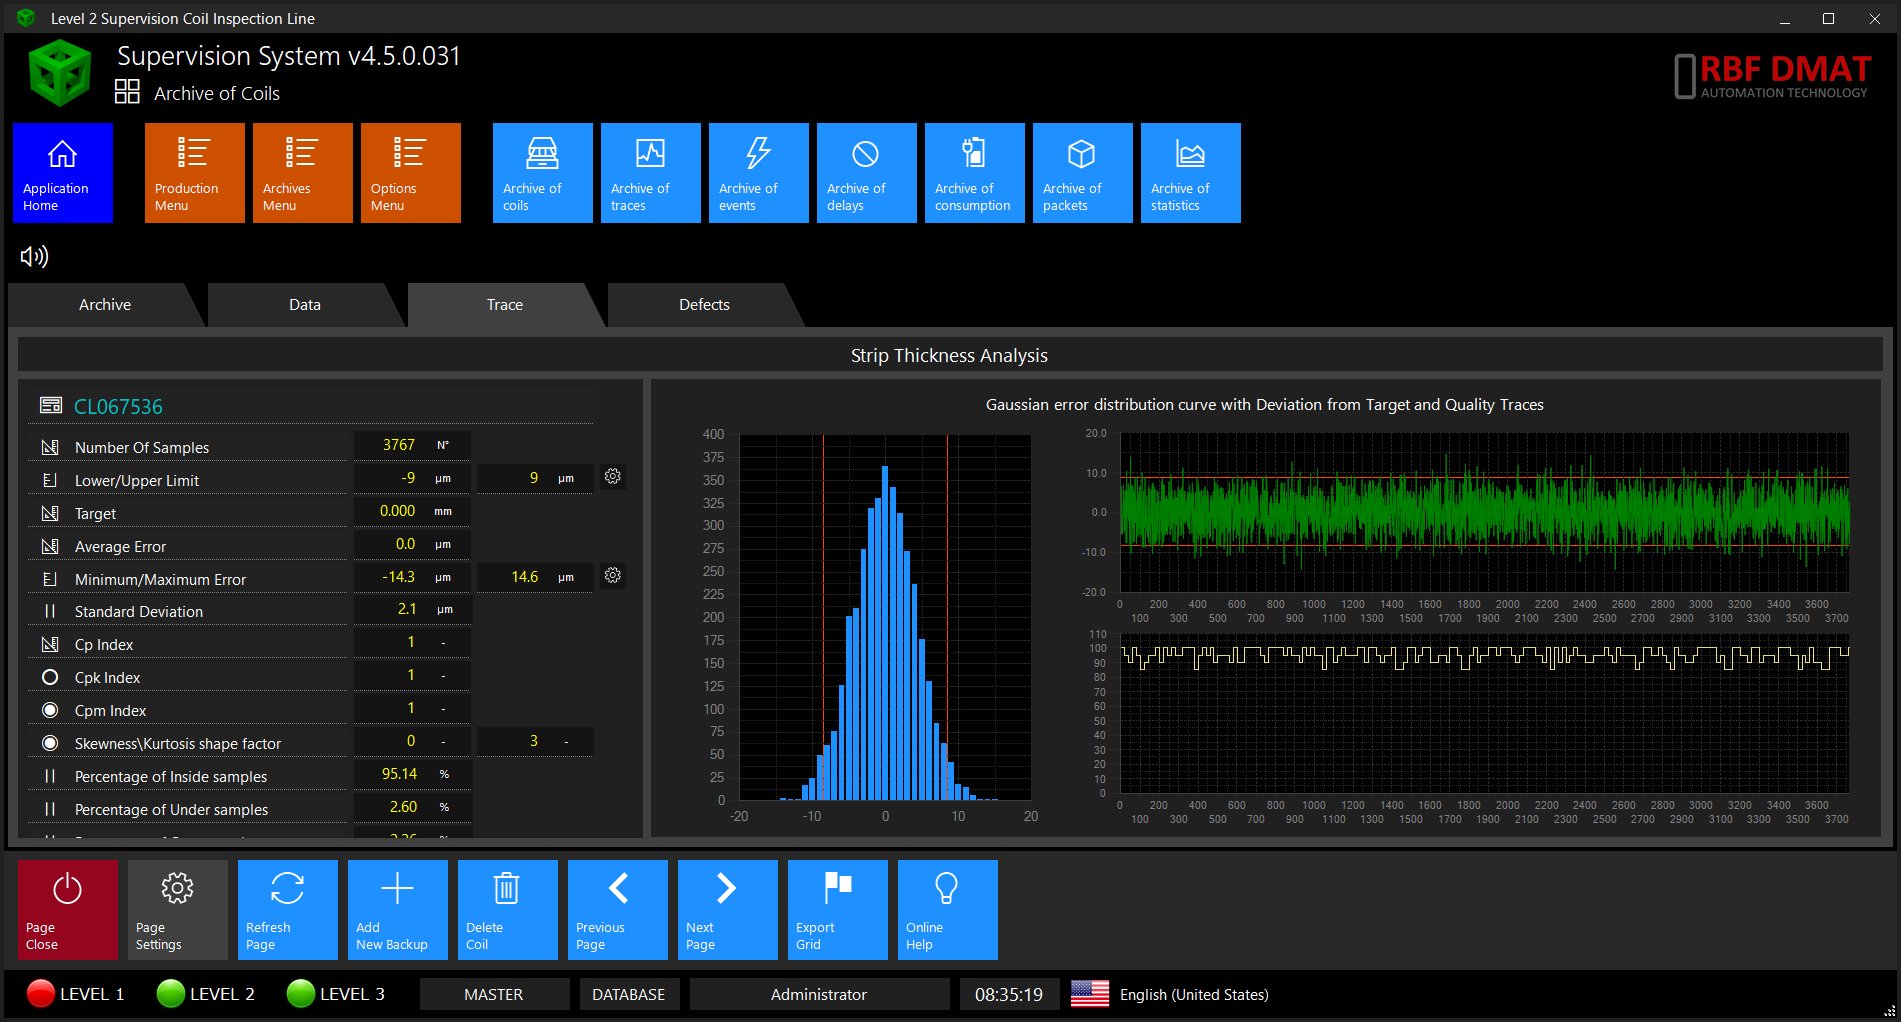
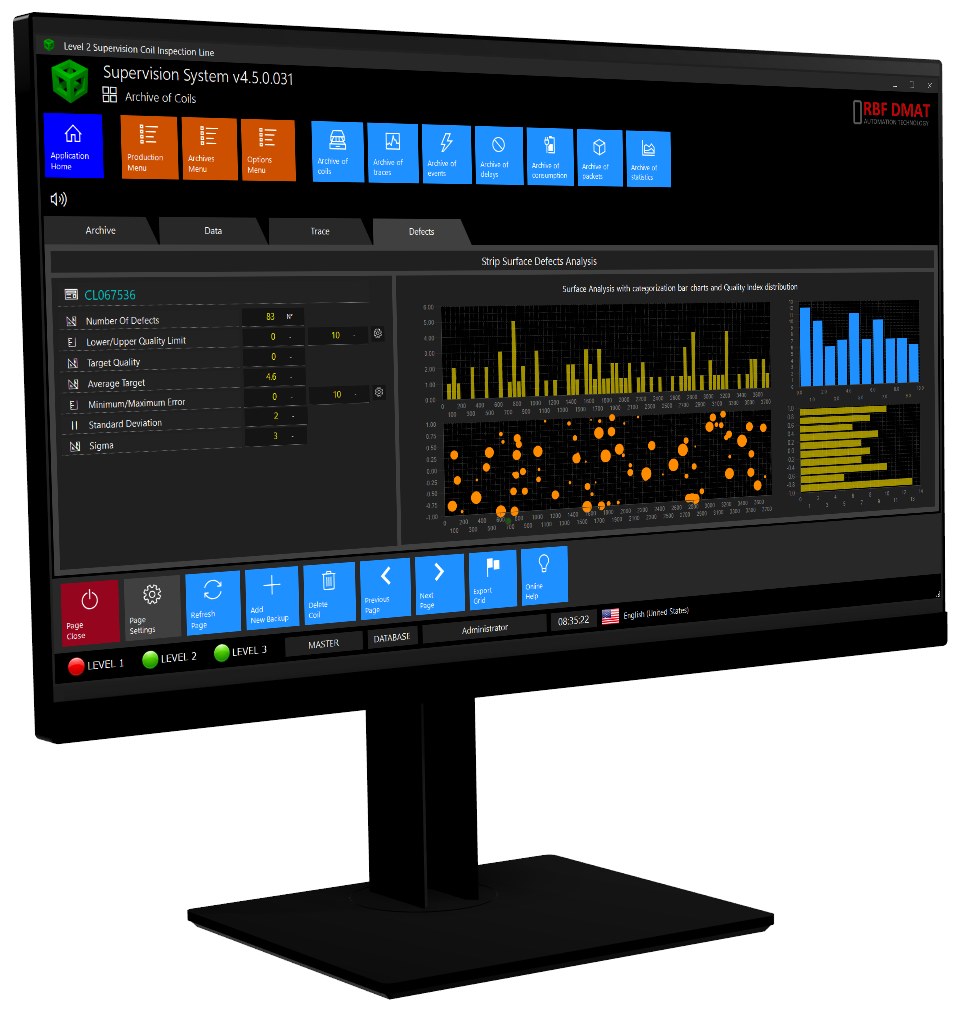 质量系统:逐卷检测带材表面缺陷。
高速采集与振动监测
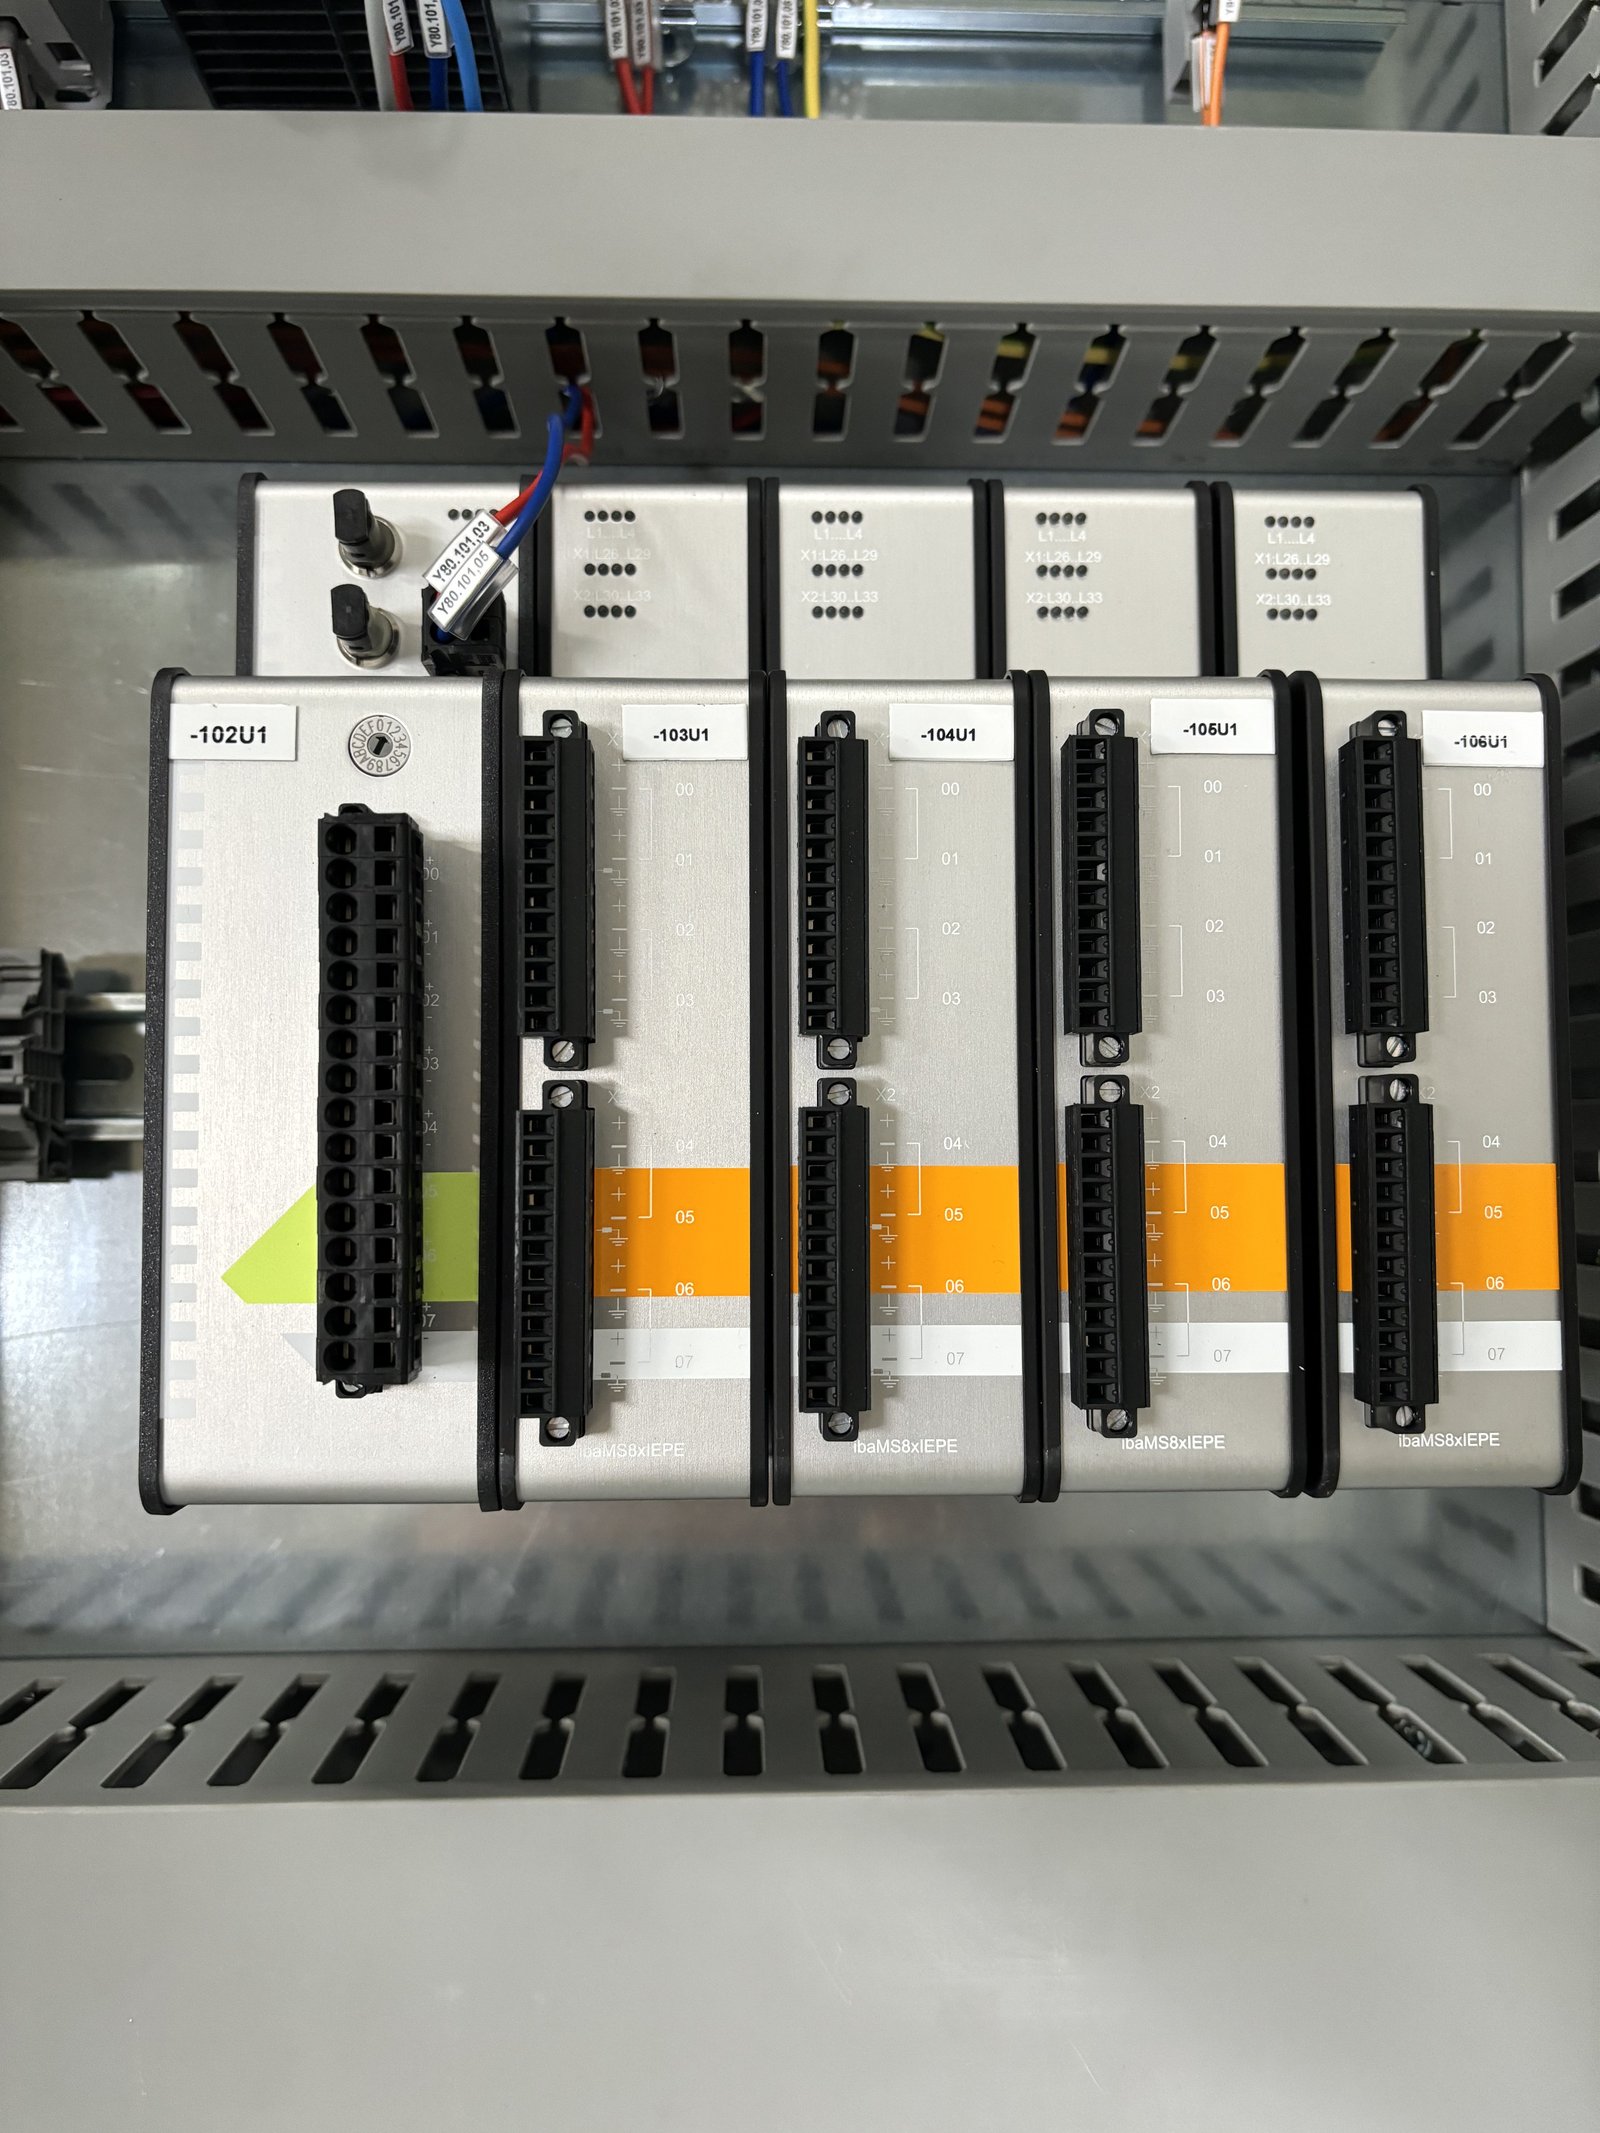
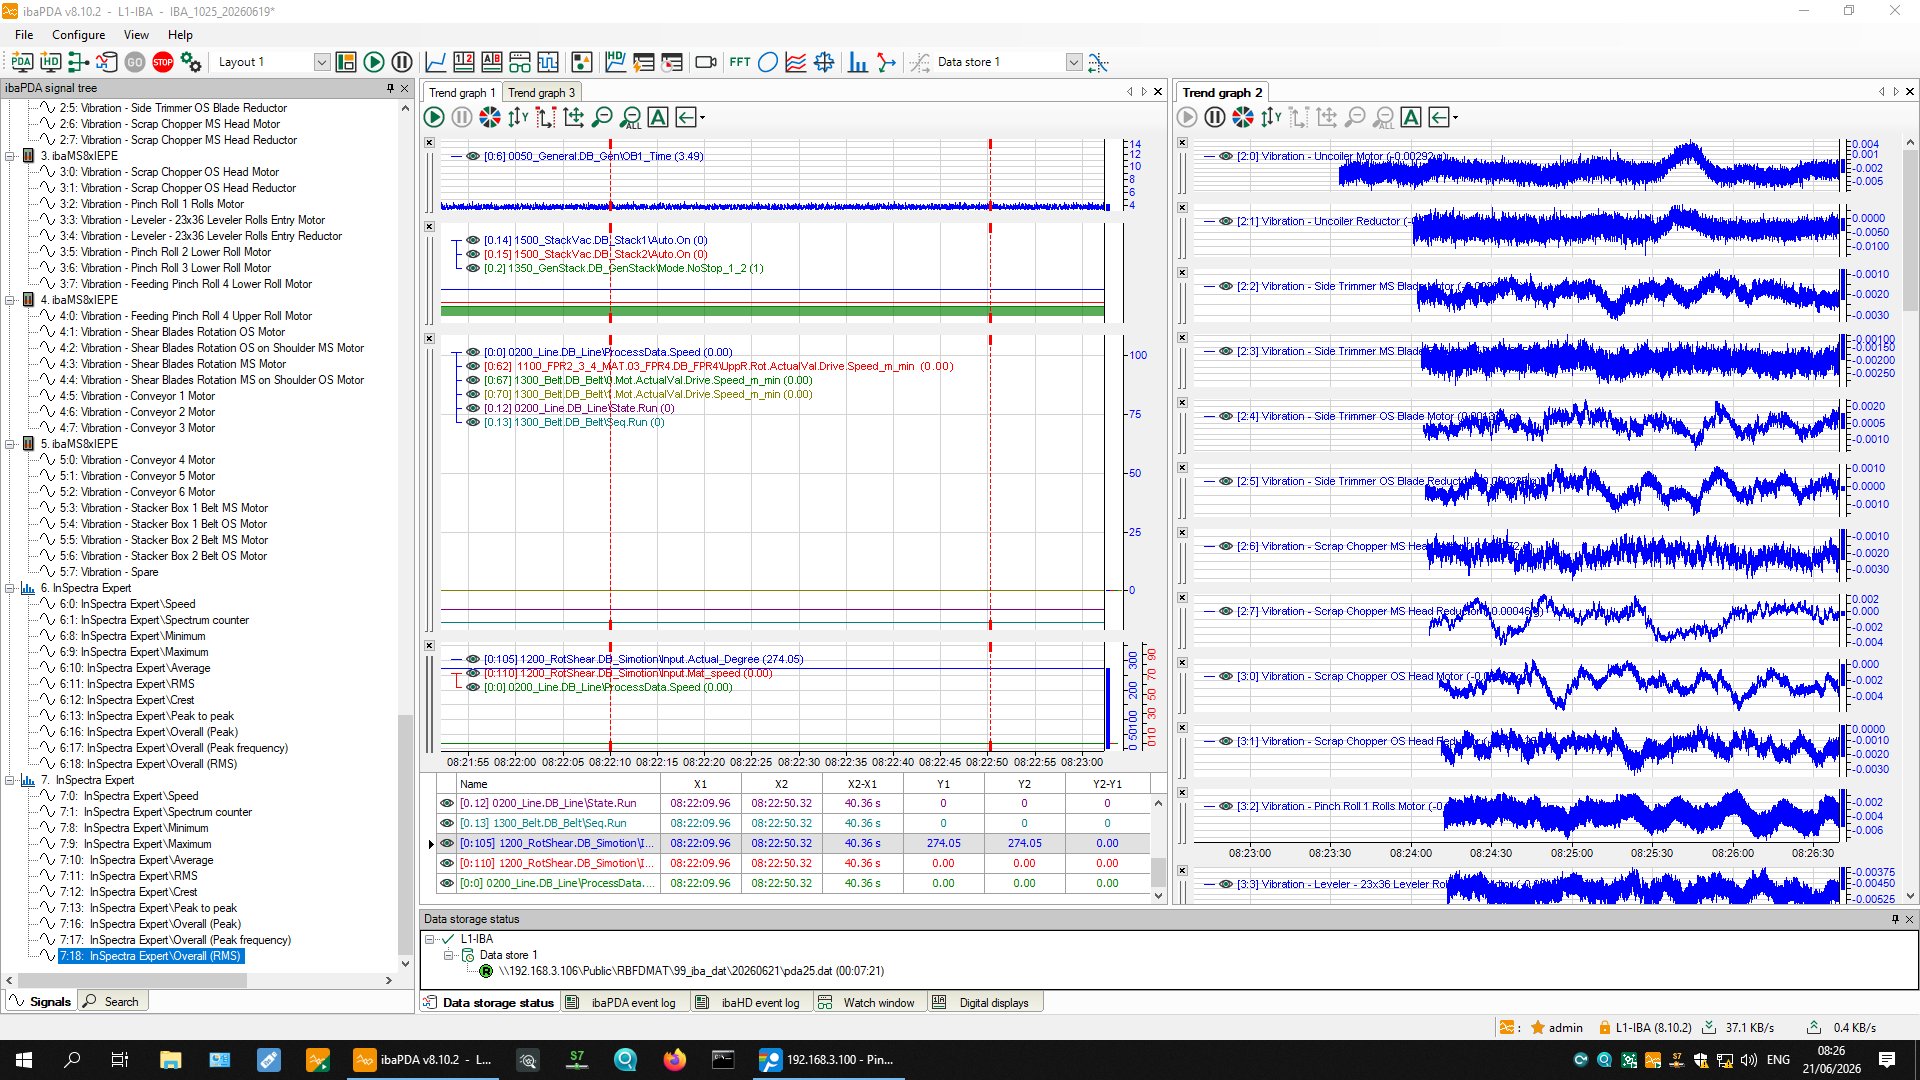
为进行更精细的分析,我们集成iba高速数据采集系统(ibaPDA、ibaAnalyzer),以及安装在轴承、减速机和轧辊上的振动传感器,并设置与二级系统联动的阈值和报警。
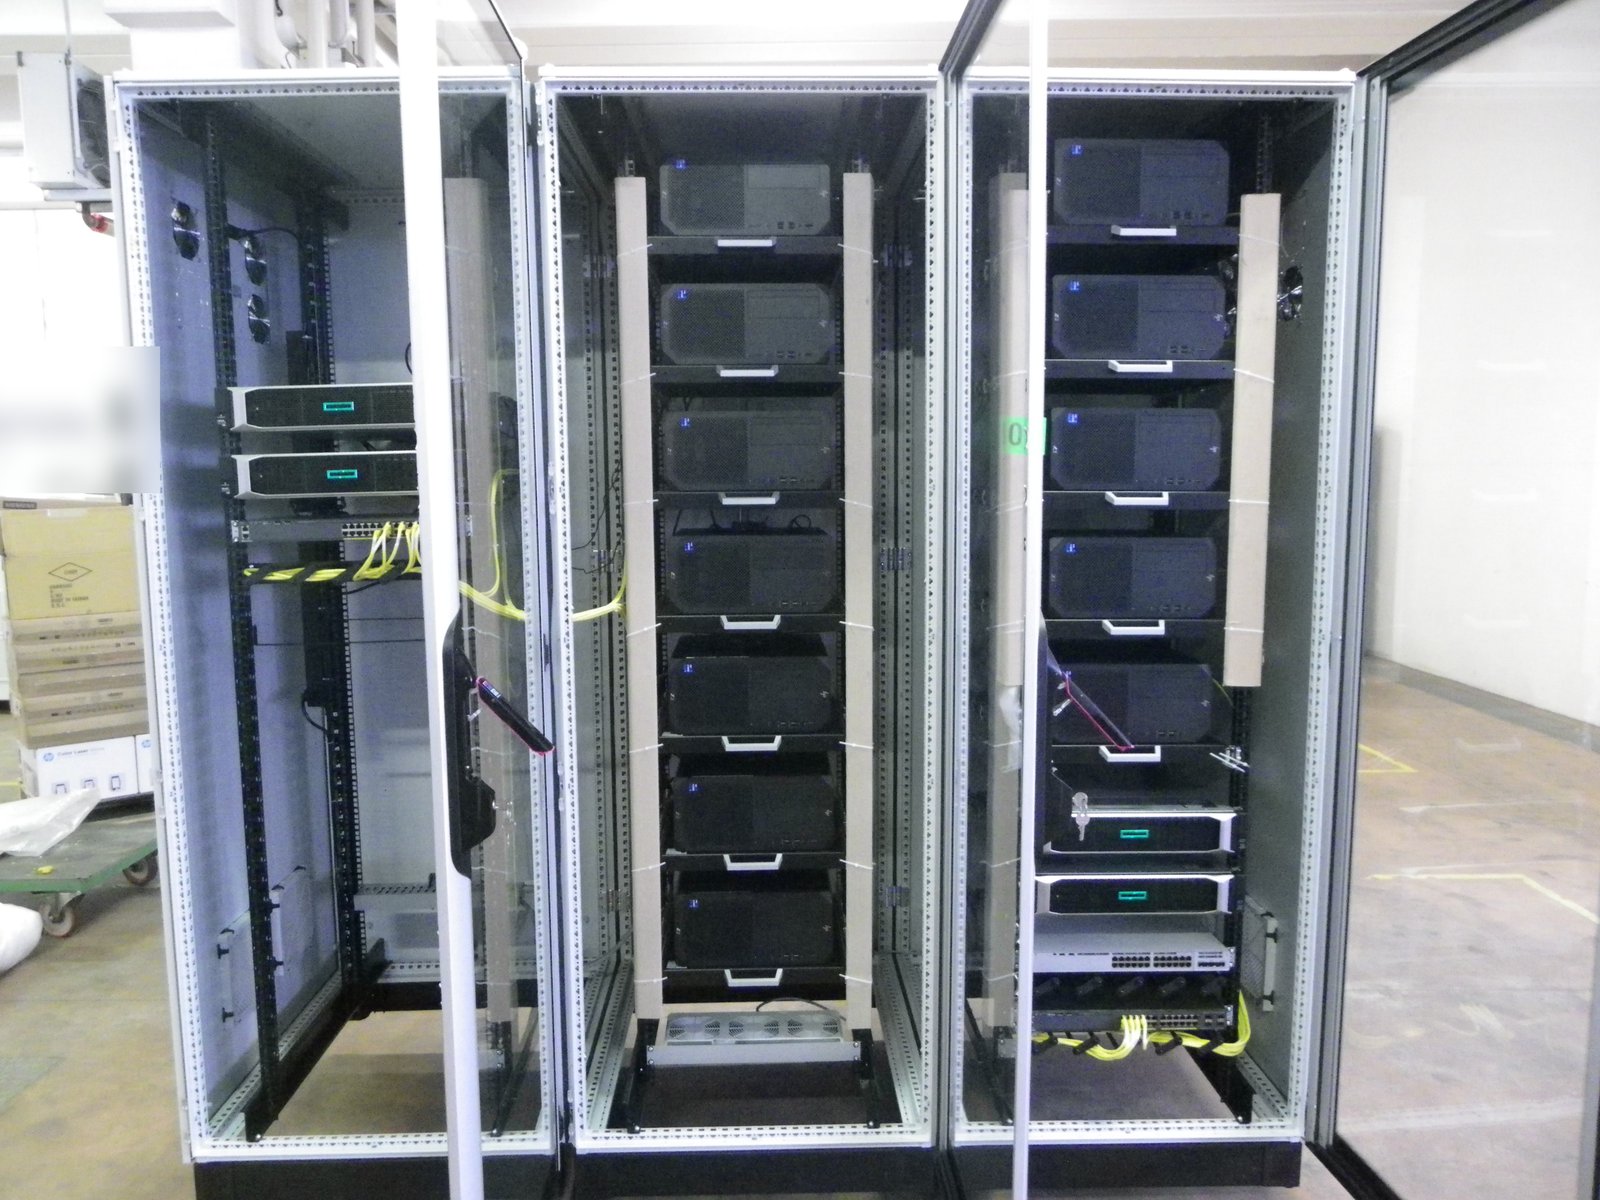
服务器、机柜和工作站
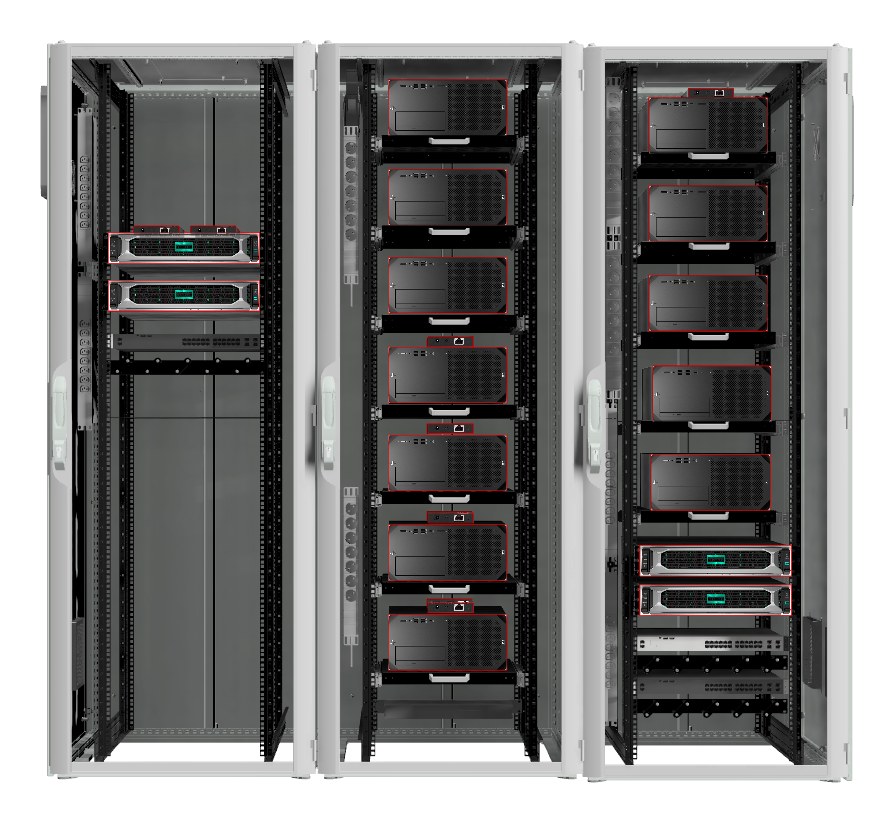
我们也提供二级系统的硬件,按工厂规模配置,不受供应商限制:
- HP、Dell、Siemens的PC和服务器,配备SQL数据库;
- 从单工作站到虚拟化服务器的各类架构,并为办公室提供Web客户端;
- 冗余高可用(HA)系统:服务器集群和数据库复制,自动切换,产线不停机;
- 工业硬件、多显示器工作站和远程支持。
机柜和操作台进行三维设计并经客户确认;装配、布线和测试在我们的车间进行,发货前与客户共同完成。
传动装置的预测性维护
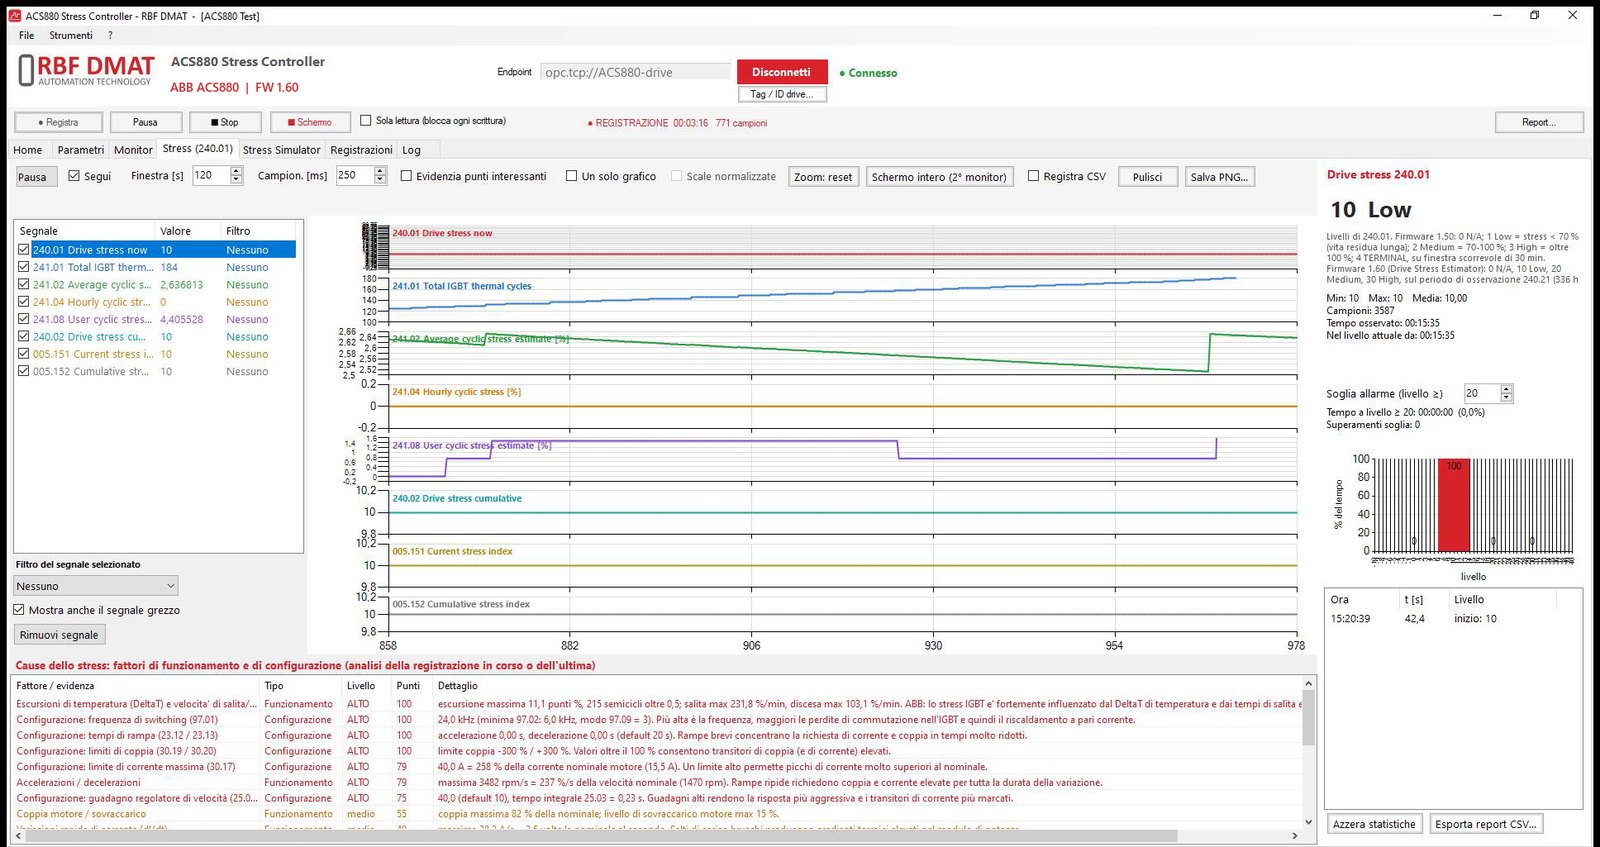
IGBT功率模块在每个负载循环中都会产生损耗。我们的模块在设备运行过程中测量其磨损,并在故障发生之前提示何时需要干预。
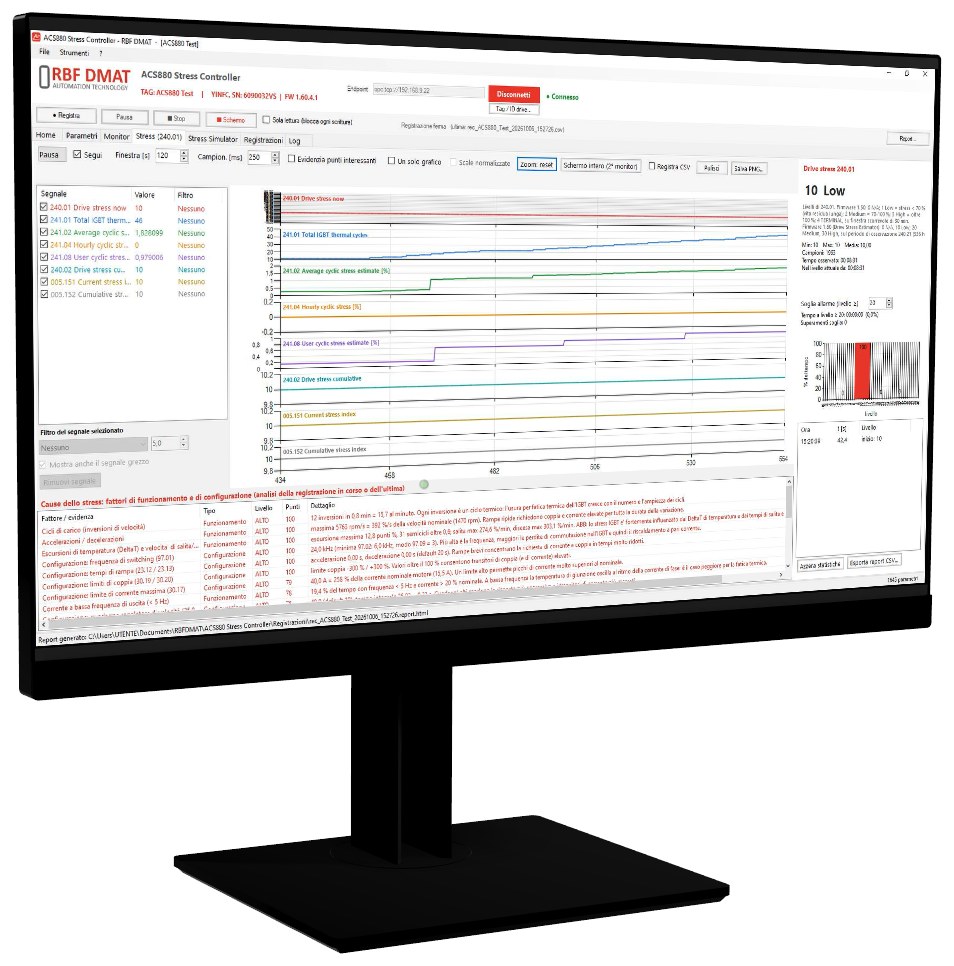 ABB ACS880上的传动装置和IGBT应力(RBF DMAT试验台)。
- 测量内容:传动装置应力、IGBT热循环以及超过阈值的情况。
- 磨损原因:按重要性排序的原因(温度、开关、斜坡、转矩限值、调节器),以便纠正原因,而不仅仅是更换部件。
- 工作原理:通过OPC UA只读访问,报警和报表显示在二级系统看板中,已在试验台上用我们自主开发的模拟器验证。
首先应用于橡胶行业的密炼车间,Banbury密炼机的短周期会更快地消耗IGBT寿命;随后推广到挤出机、压延机和工艺生产线。请联系我们,在您的工厂评估该方案。