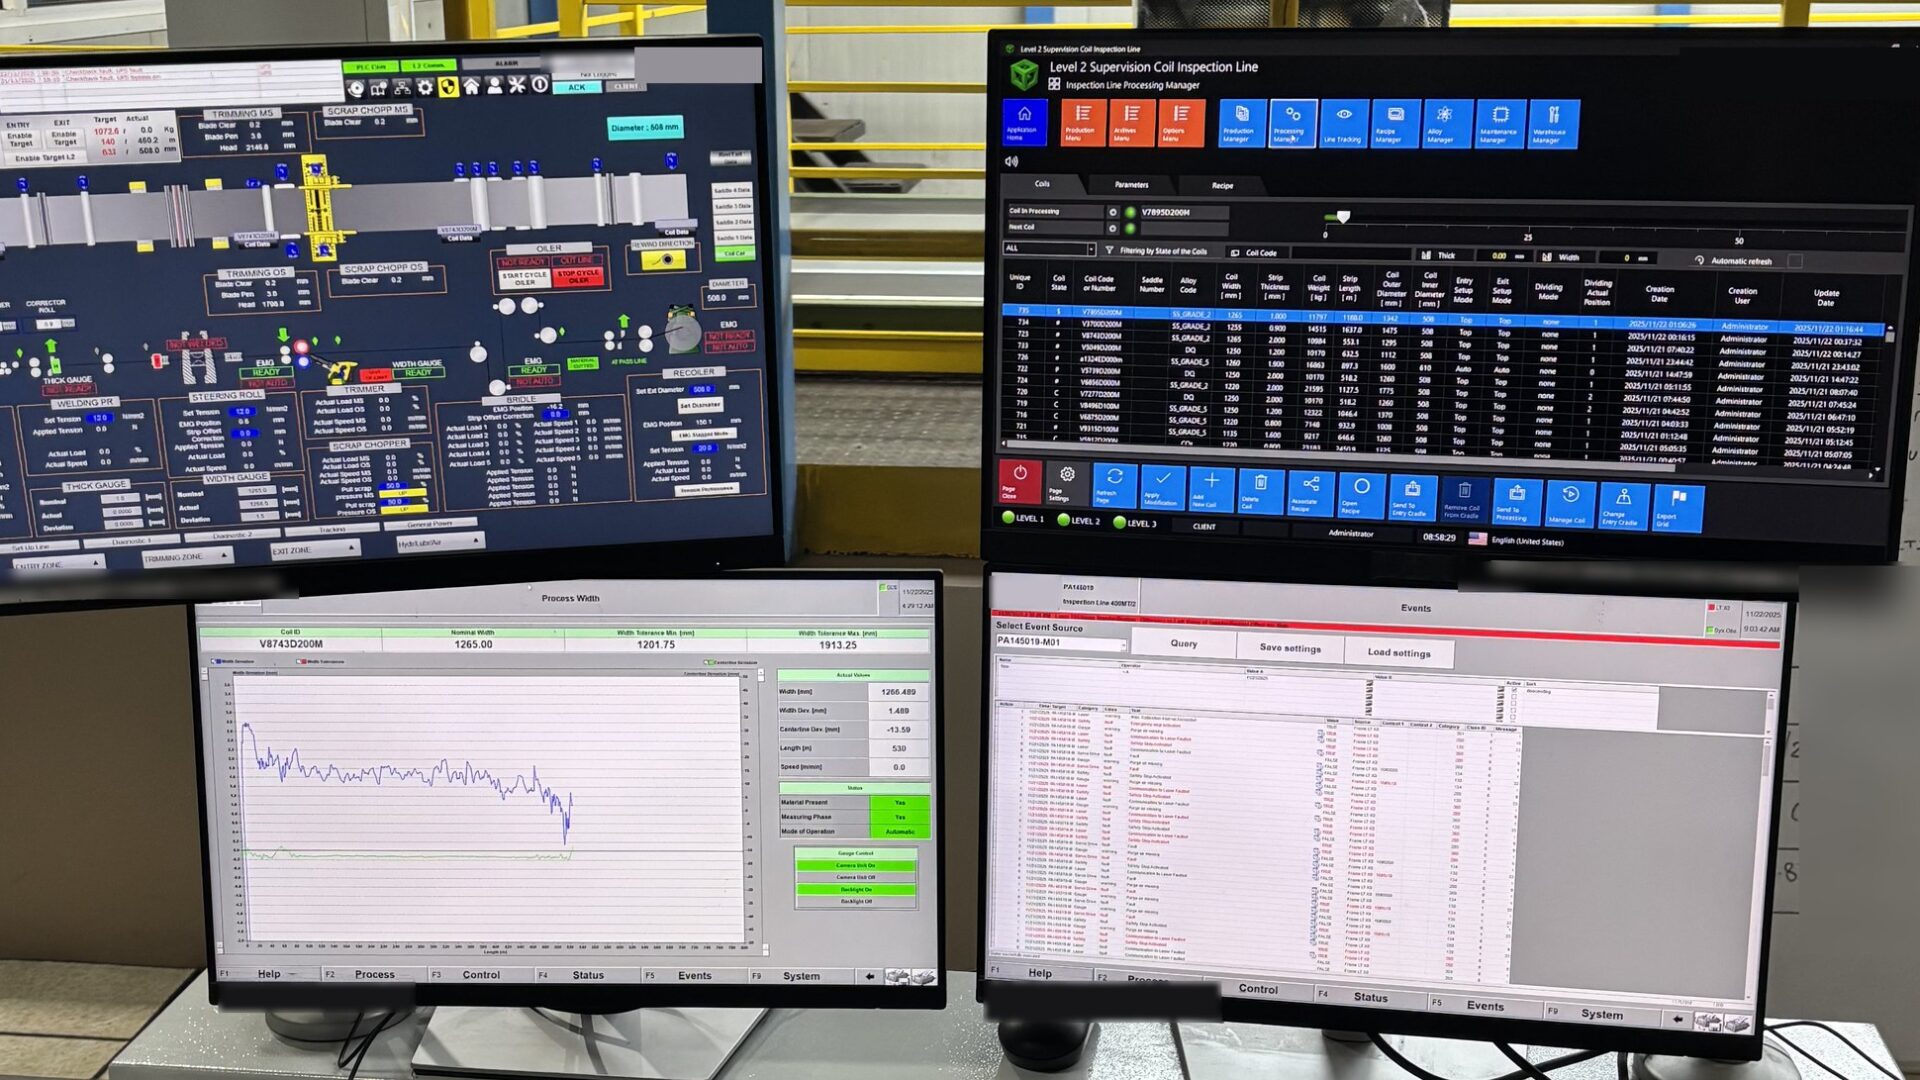
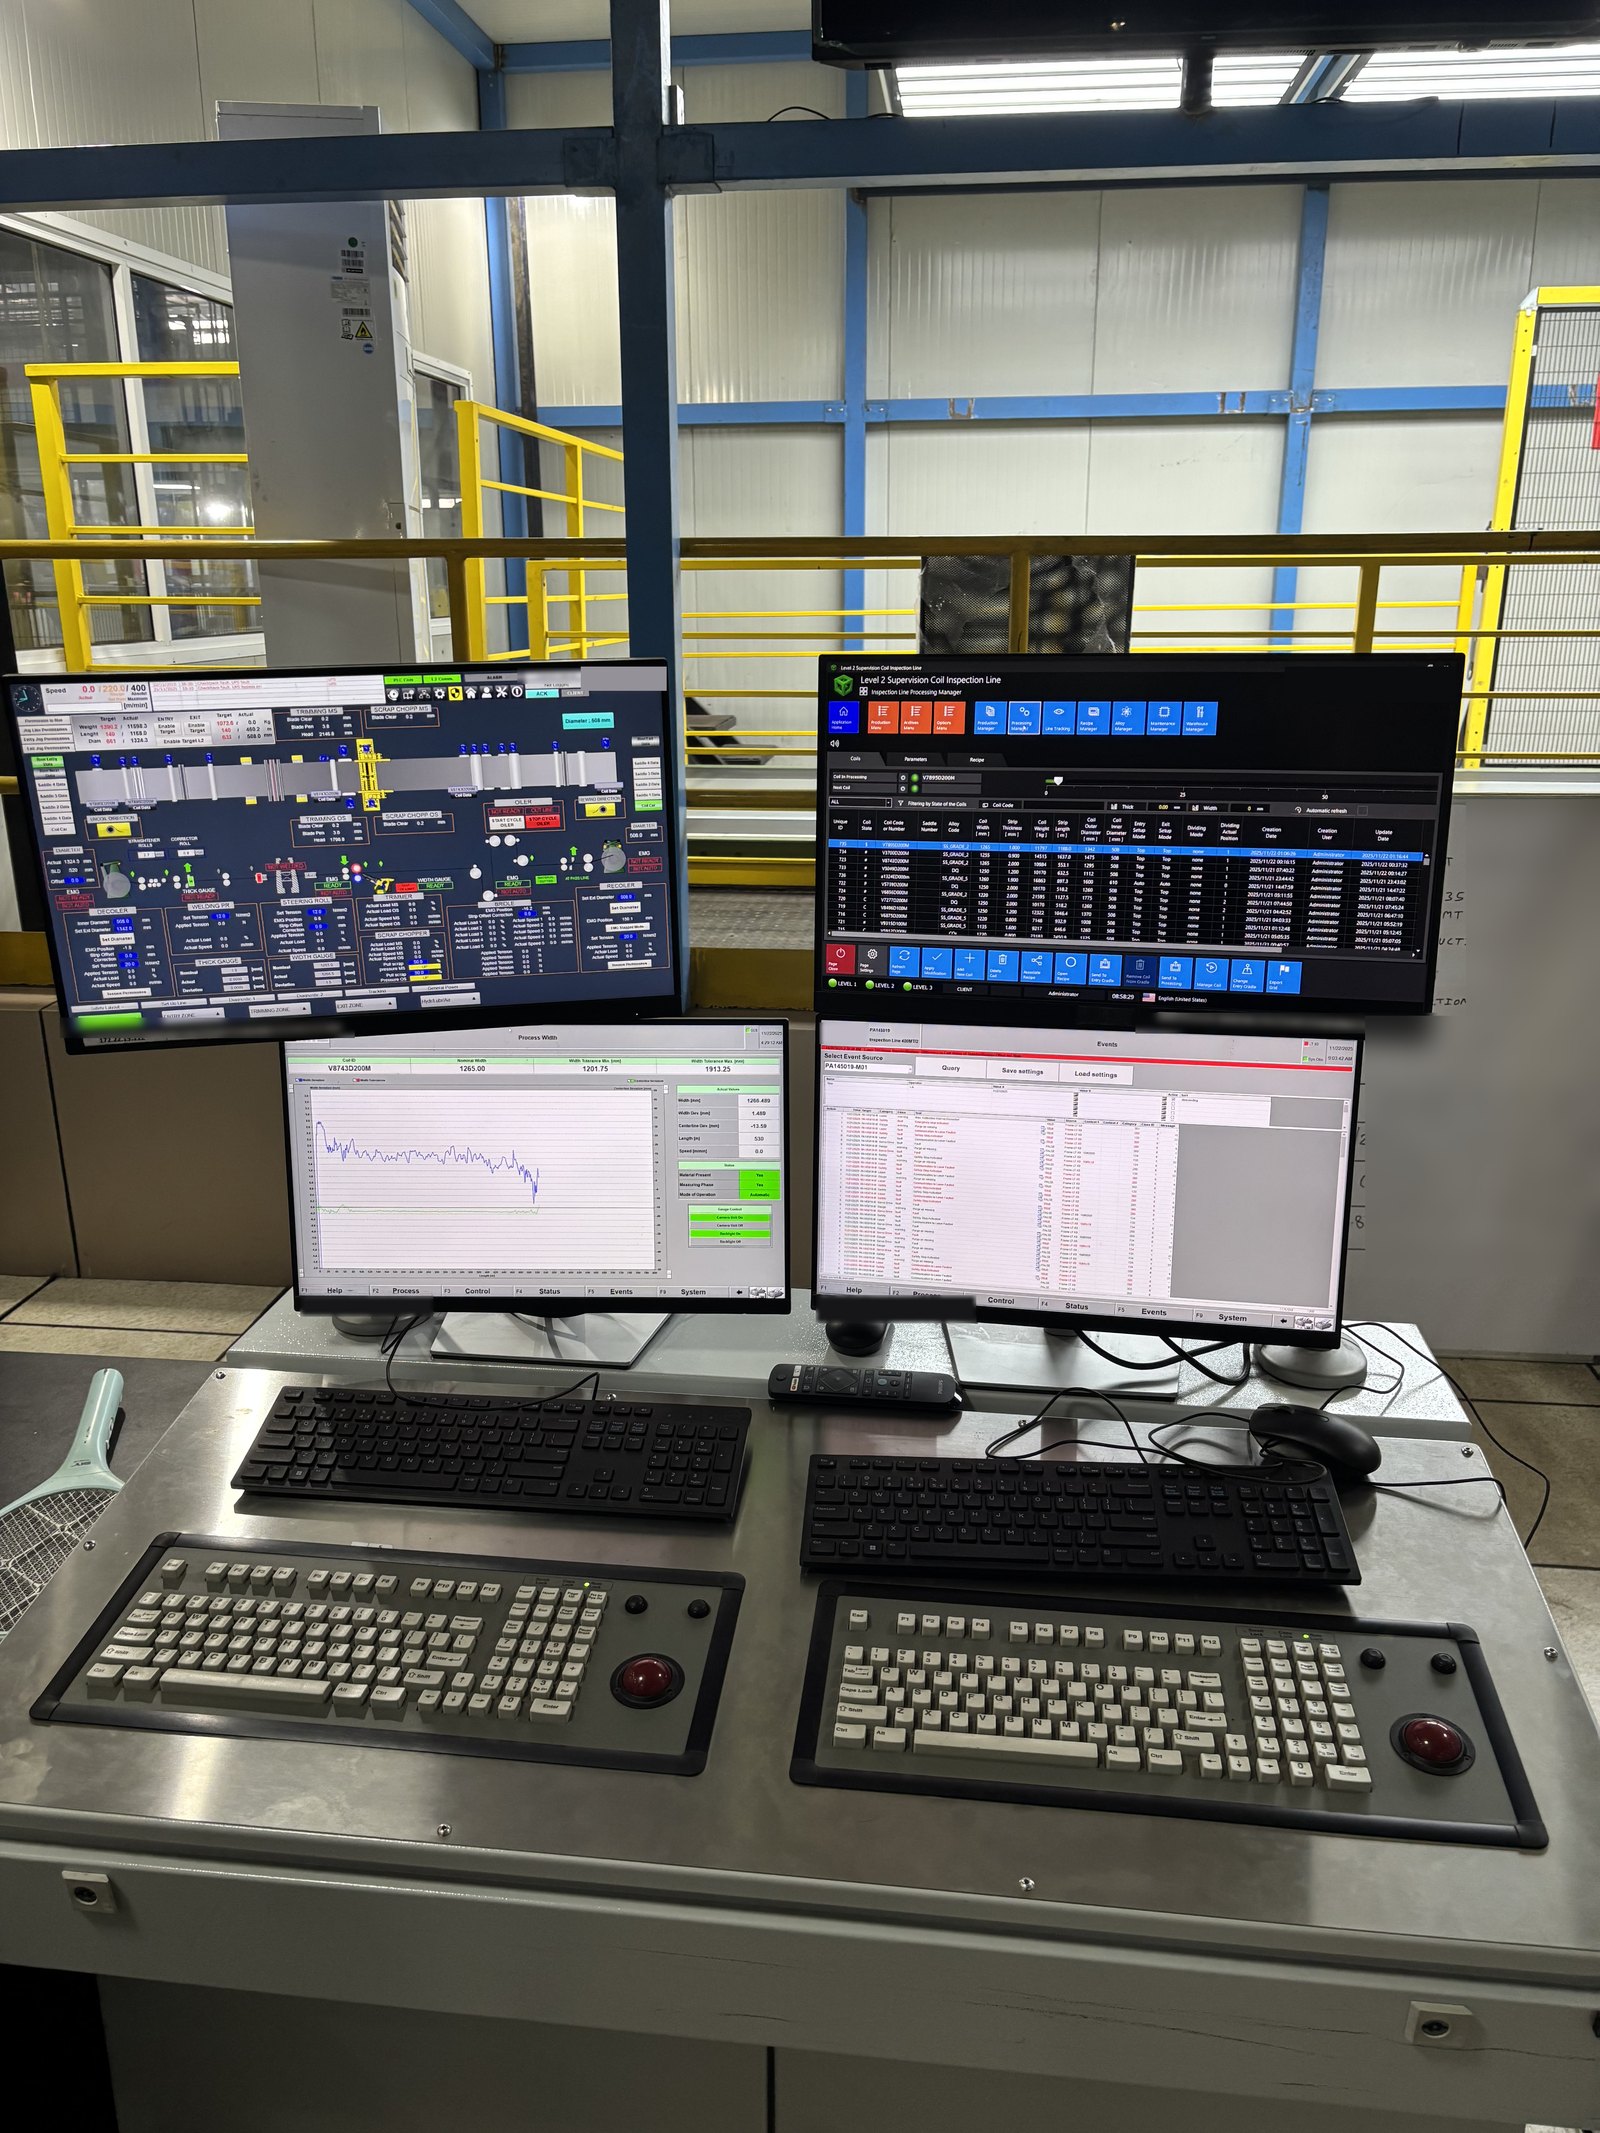
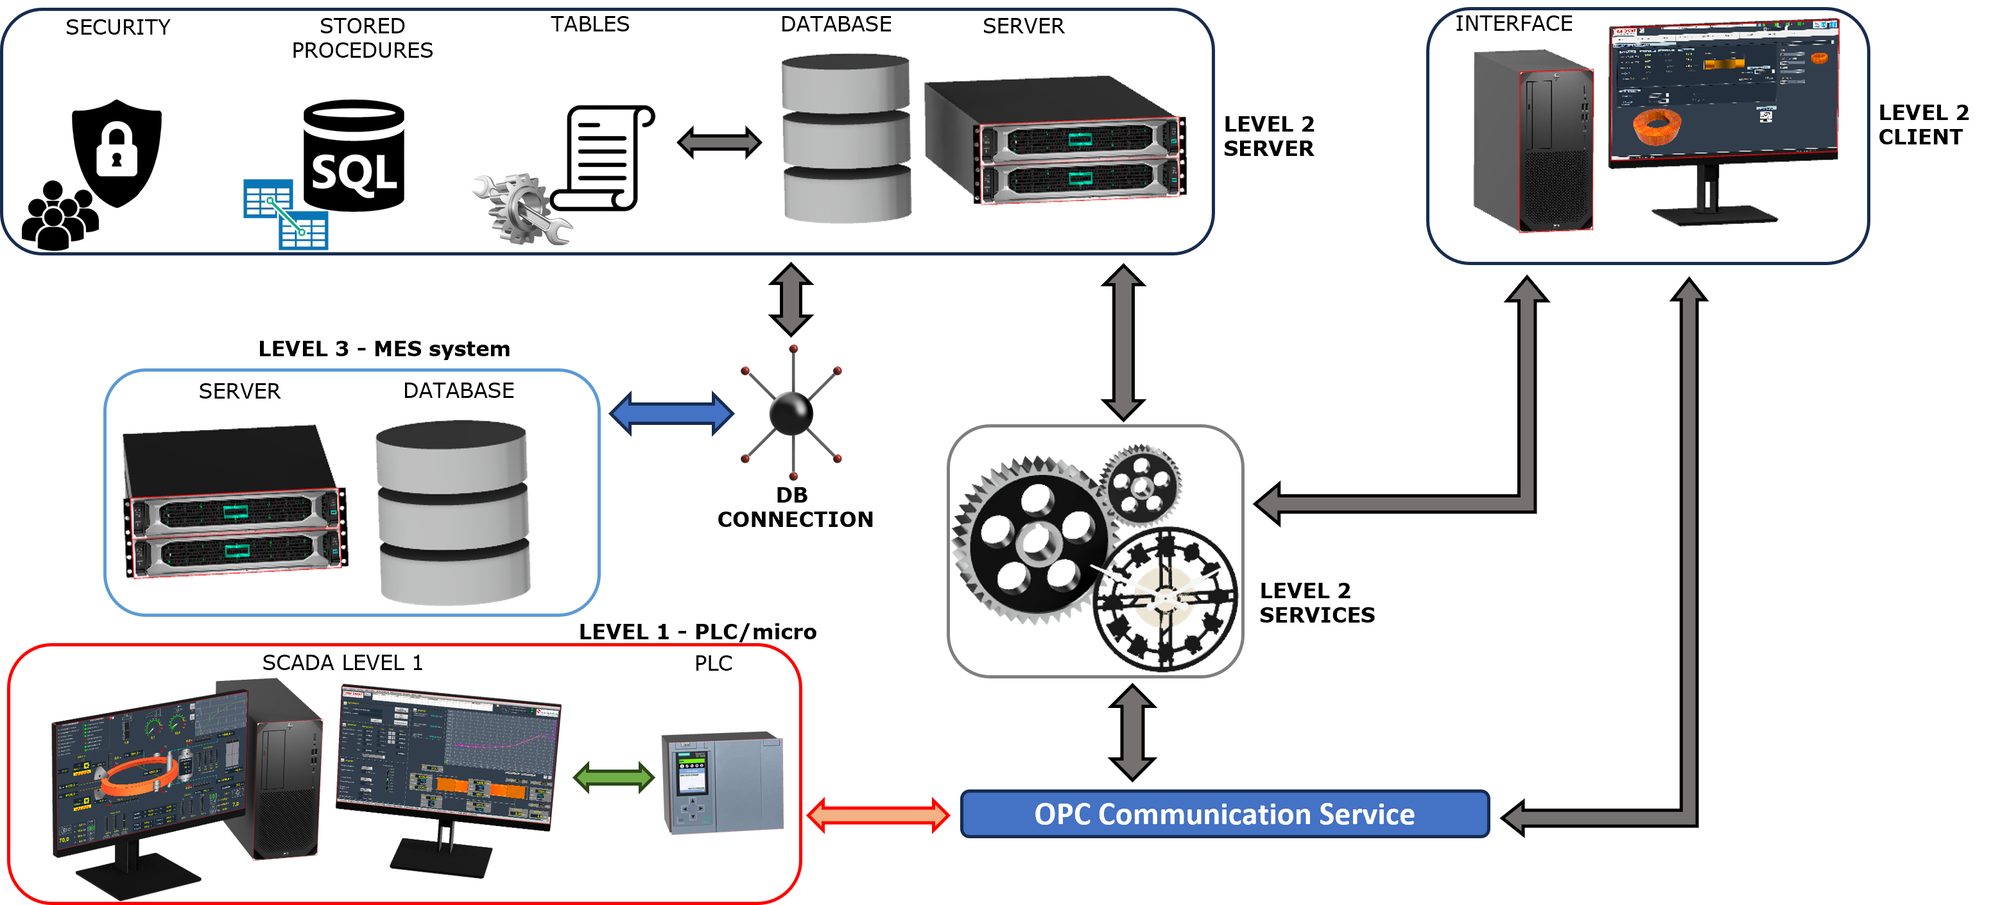
Per il Livello 2 RBF DMAT sviluppa una piattaforma software modulare che collega il campo (PLC, HMI, azionamenti) ai sistemi aziendali (ERP, MES) e trasforma i dati di impianto in informazioni per produzione, qualità, manutenzione e direzione: dalla singola macchina all’intero stabilimento, su impianti nuovi o esistenti.
La scrivono gli stessi ingegneri che mettono in servizio le linee, su strumenti standard (SQL Server, .NET, OPC UA), con PLC ed ERP di qualunque marca e nella lingua degli operatori.
Dal campo ai sistemi aziendali
| Livello | Cosa comprende | Cosa scambia |
|---|---|---|
| Livello 3 – sistemi aziendali | ERP, MES, magazzino, qualità | Riceve produzione, KPI e tracciabilità; invia ordini, materiali e ricette |
| Livello 2 – piattaforma RBF DMAT | Produzione, OEE, data logger, report, qualità | Fa da ponte tra i due livelli |
| Livello 1 – campo | PLC, HMI / SCADA, azionamenti, bilance, stampanti | Riceve setpoint e ricette; invia dati di processo, eventi e allarmi |
I moduli
Ogni impianto sceglie i moduli che gli servono e aggiunge gli altri quando cresce.
Supervisione di Livello 1
SCADA di supervisione e comando, dalla macchina allo stabilimento.
Livello 2
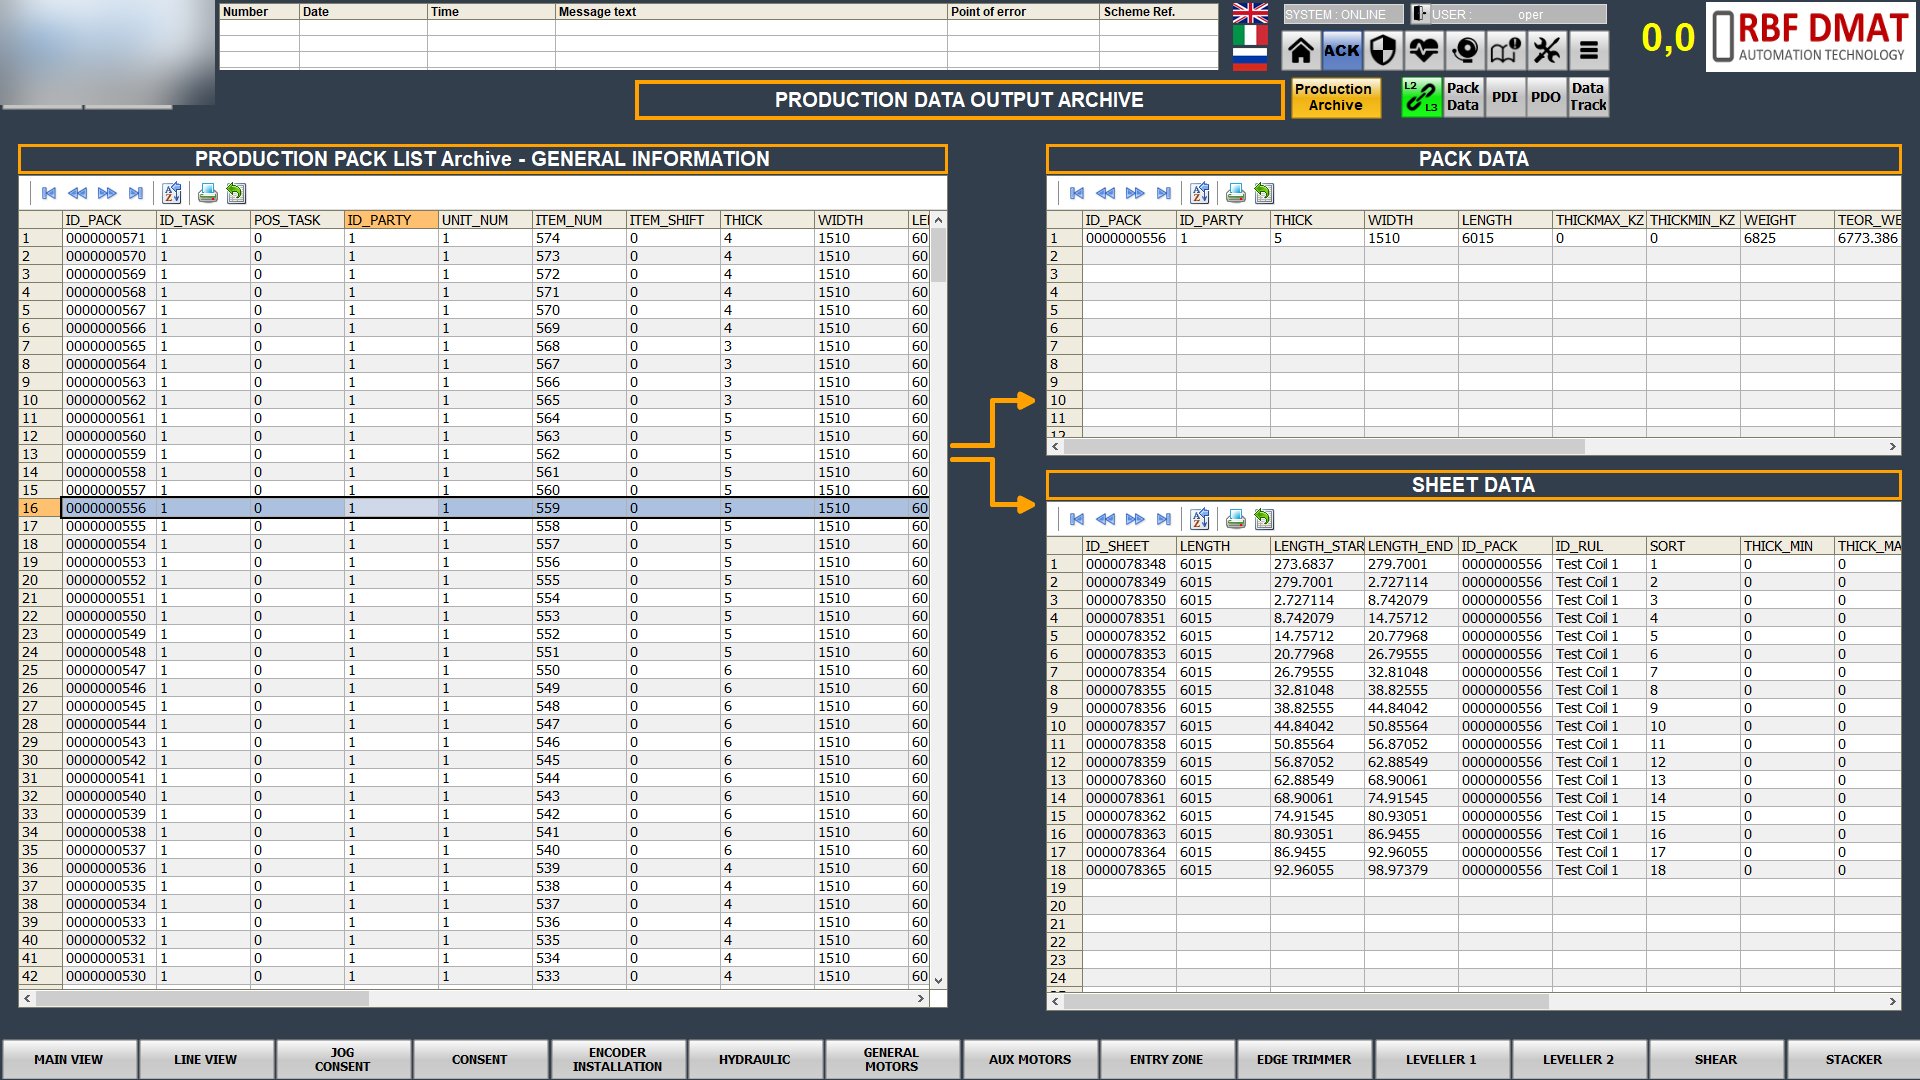
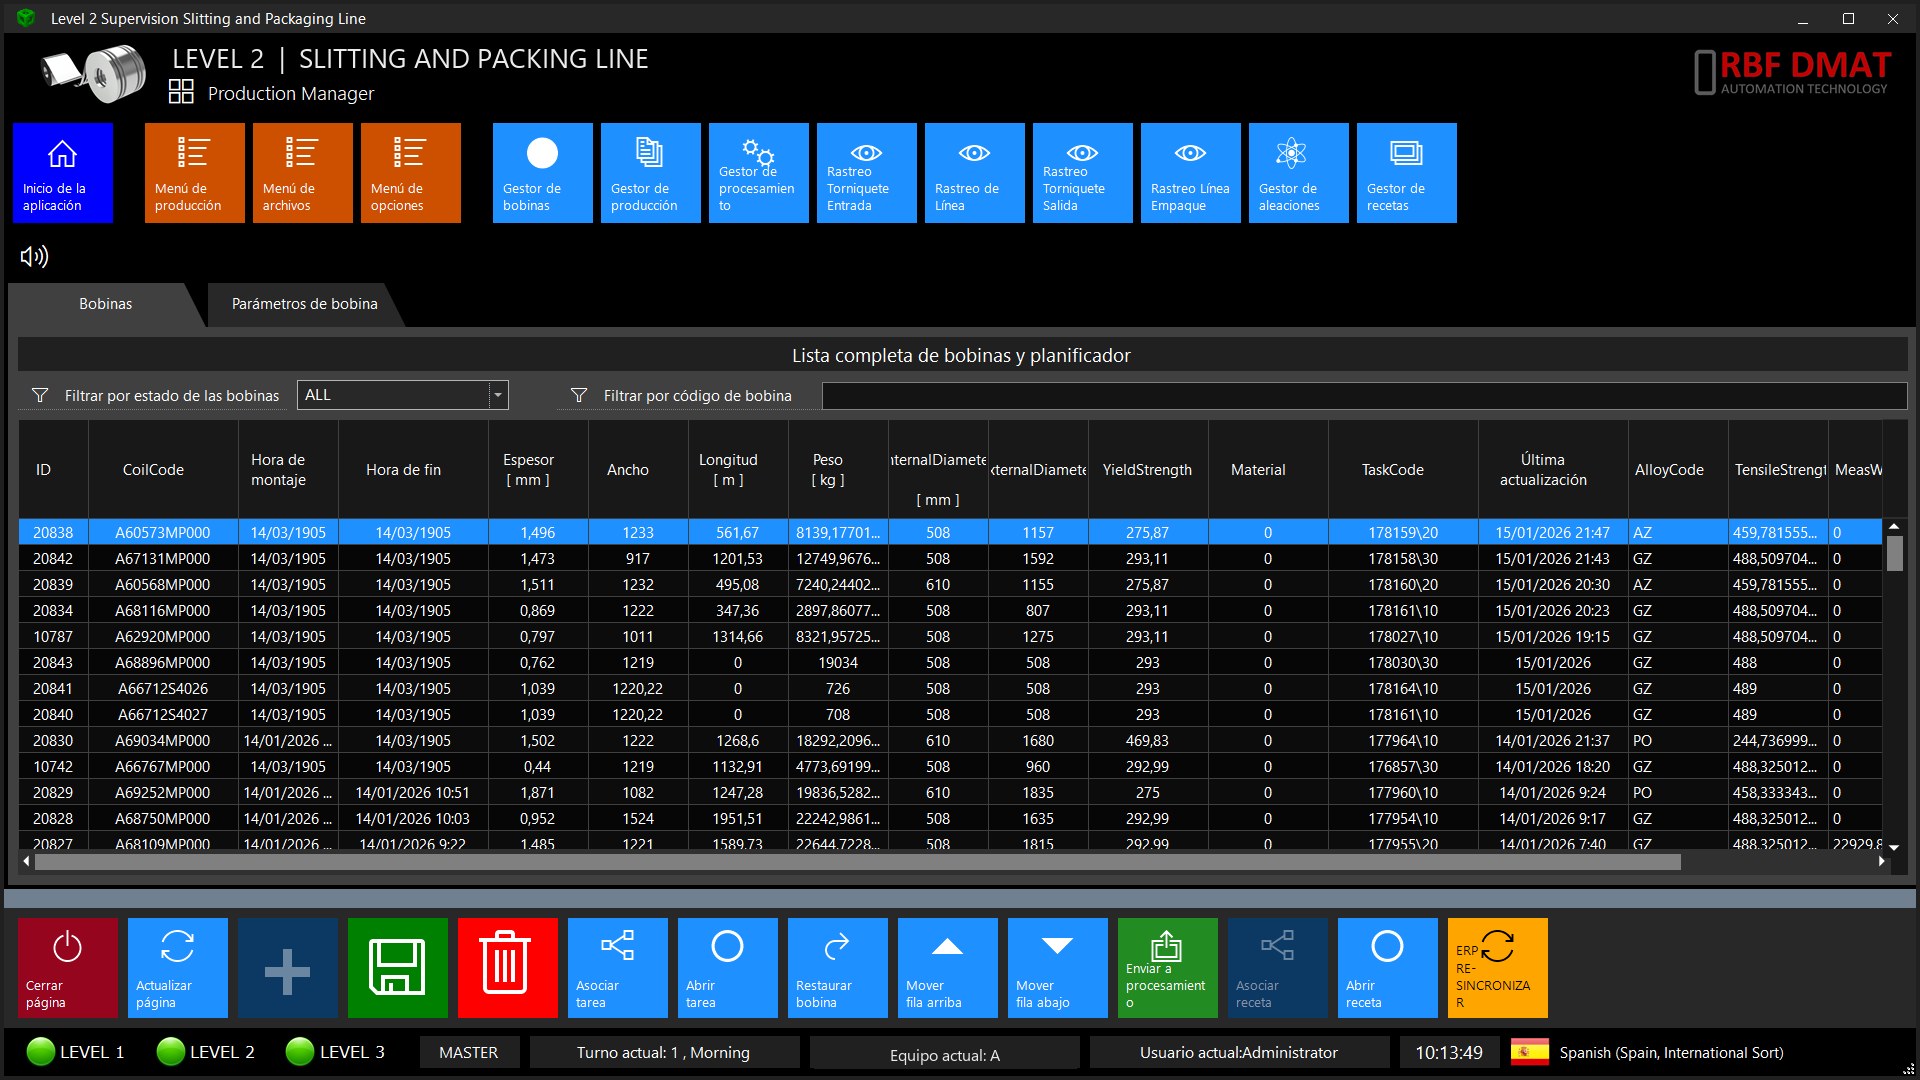
Ordini, materiali, ricette, inseguimento, dati di produzione.
OEE
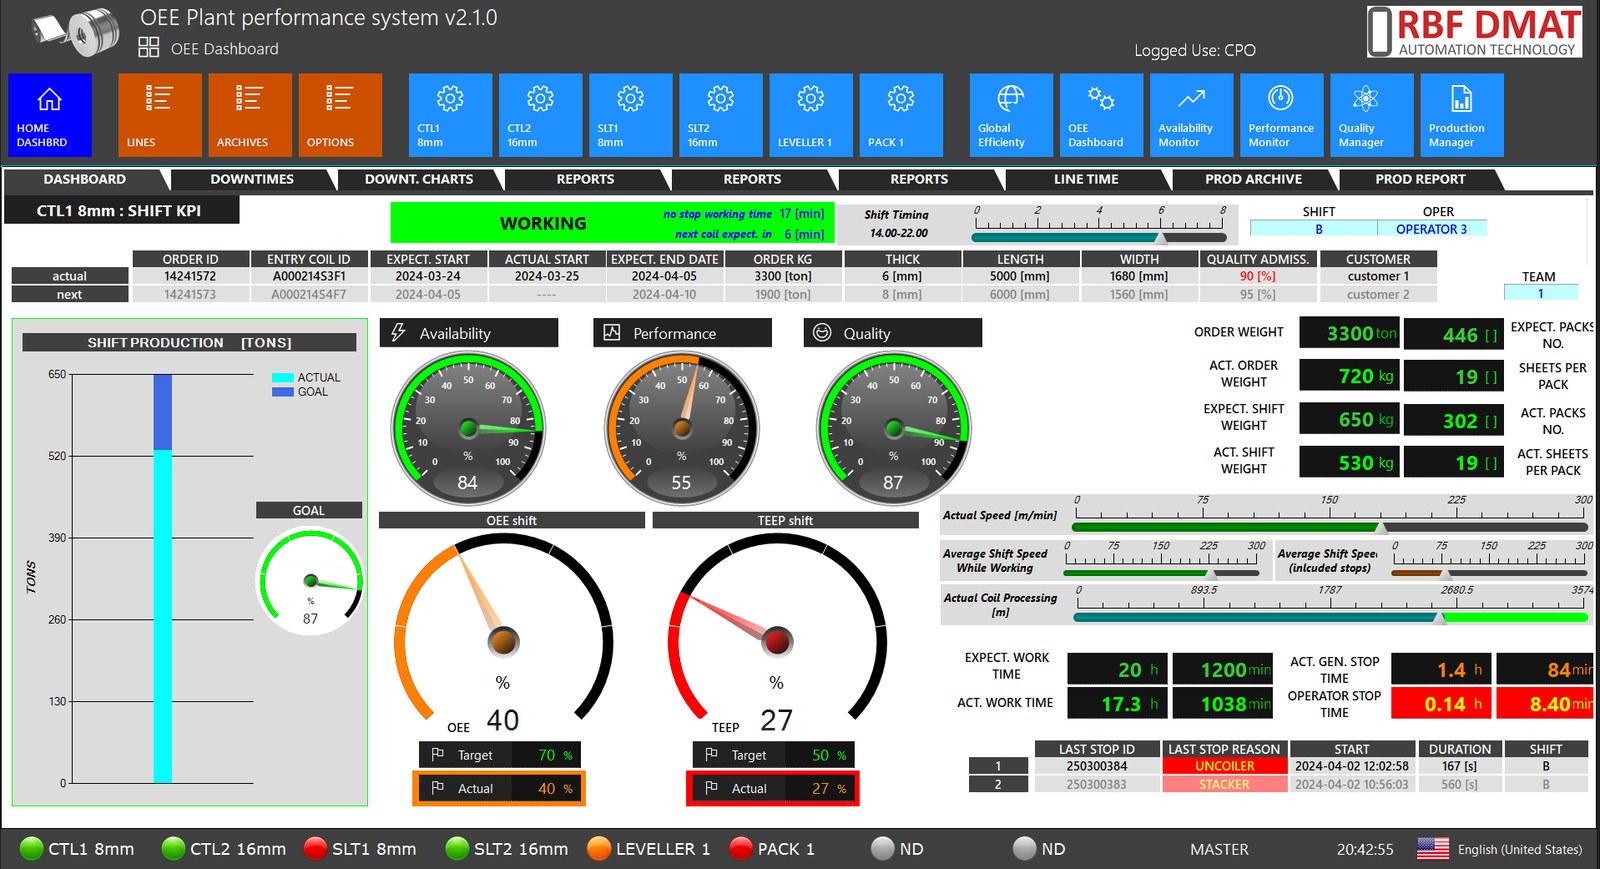
Disponibilità, prestazioni, qualità e fermate in tempo reale.
Data Logger
Segnali di processo ciclici e su evento, tracce per prodotto.
Reportistica e analisi
Grafici, tabelle, report ed esportazione dei dati.
Connessioni
PLC, ERP e MES, OPC UA, SQL, REST, IoT e cloud.
Sistema qualità
Difetti, ispezioni e allarmi di qualità.
Machine learning
Anomalie, ottimizzazione e manutenzione predittiva.
MES leggero
Ordini di stabilimento, flussi di lavoro e KPI.
Project Tracker
Personale, pianificazione e ore per commessa.
Industria 4.0
Interconnessione e dati per gli incentivi 4.0.
Alta disponibilità
Server e database ridondati, macchine virtuali.
Livello 2: la gestione della produzione
- ordini dall’ERP o a mano, in sequenza verso la linea;
- materiali in ingresso con controllo automatico dei dati;
- ricette proposte in automatico per prodotto e materiale;
- inseguimento di ogni prodotto lungo la linea, in tempo reale;
- dati di produzione legati a materiale, ordine, turno e squadra;
- archivi e report con esportazione in Excel e PDF e ritorno all’ERP di produzione e consumi.
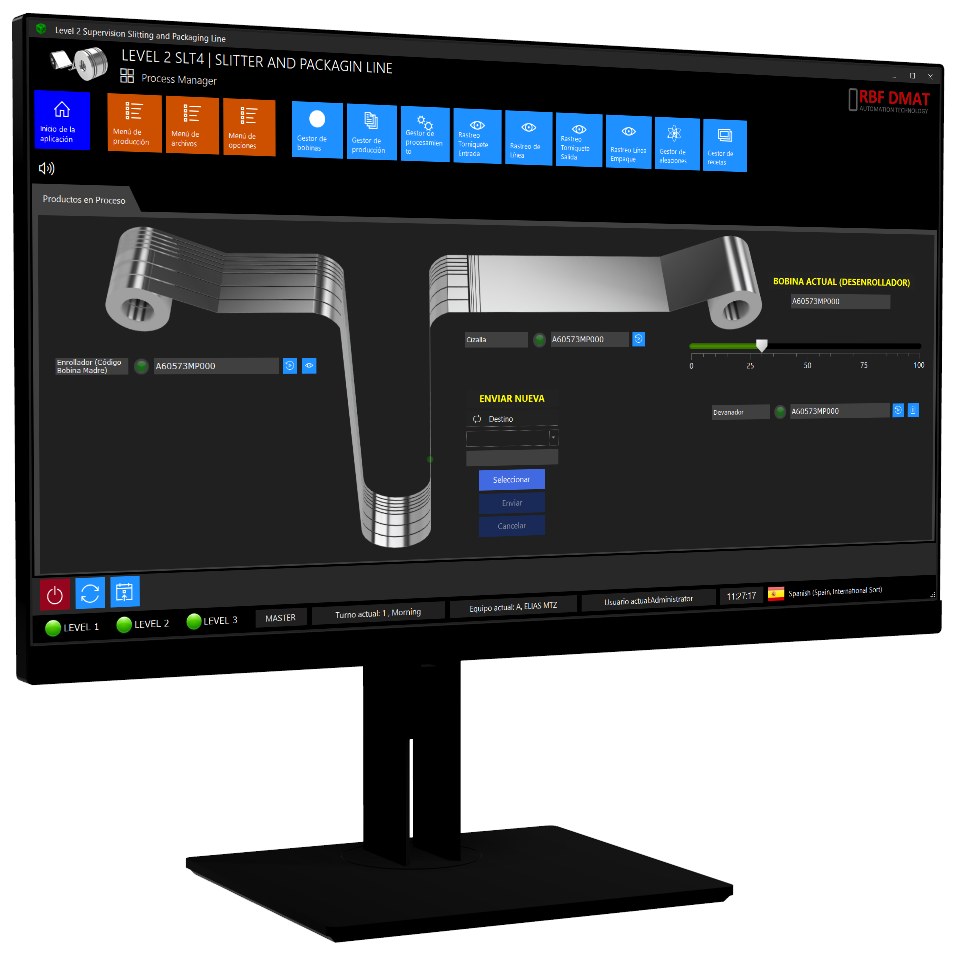
Su una linea di taglio longitudinale, per esempio, controlla lo schema di taglio, calcola peso e diametro di ogni nastro, propone il set-up dei coltelli e segue il materiale fino all’imballo, con pacchi ed etichette con codice a barre.
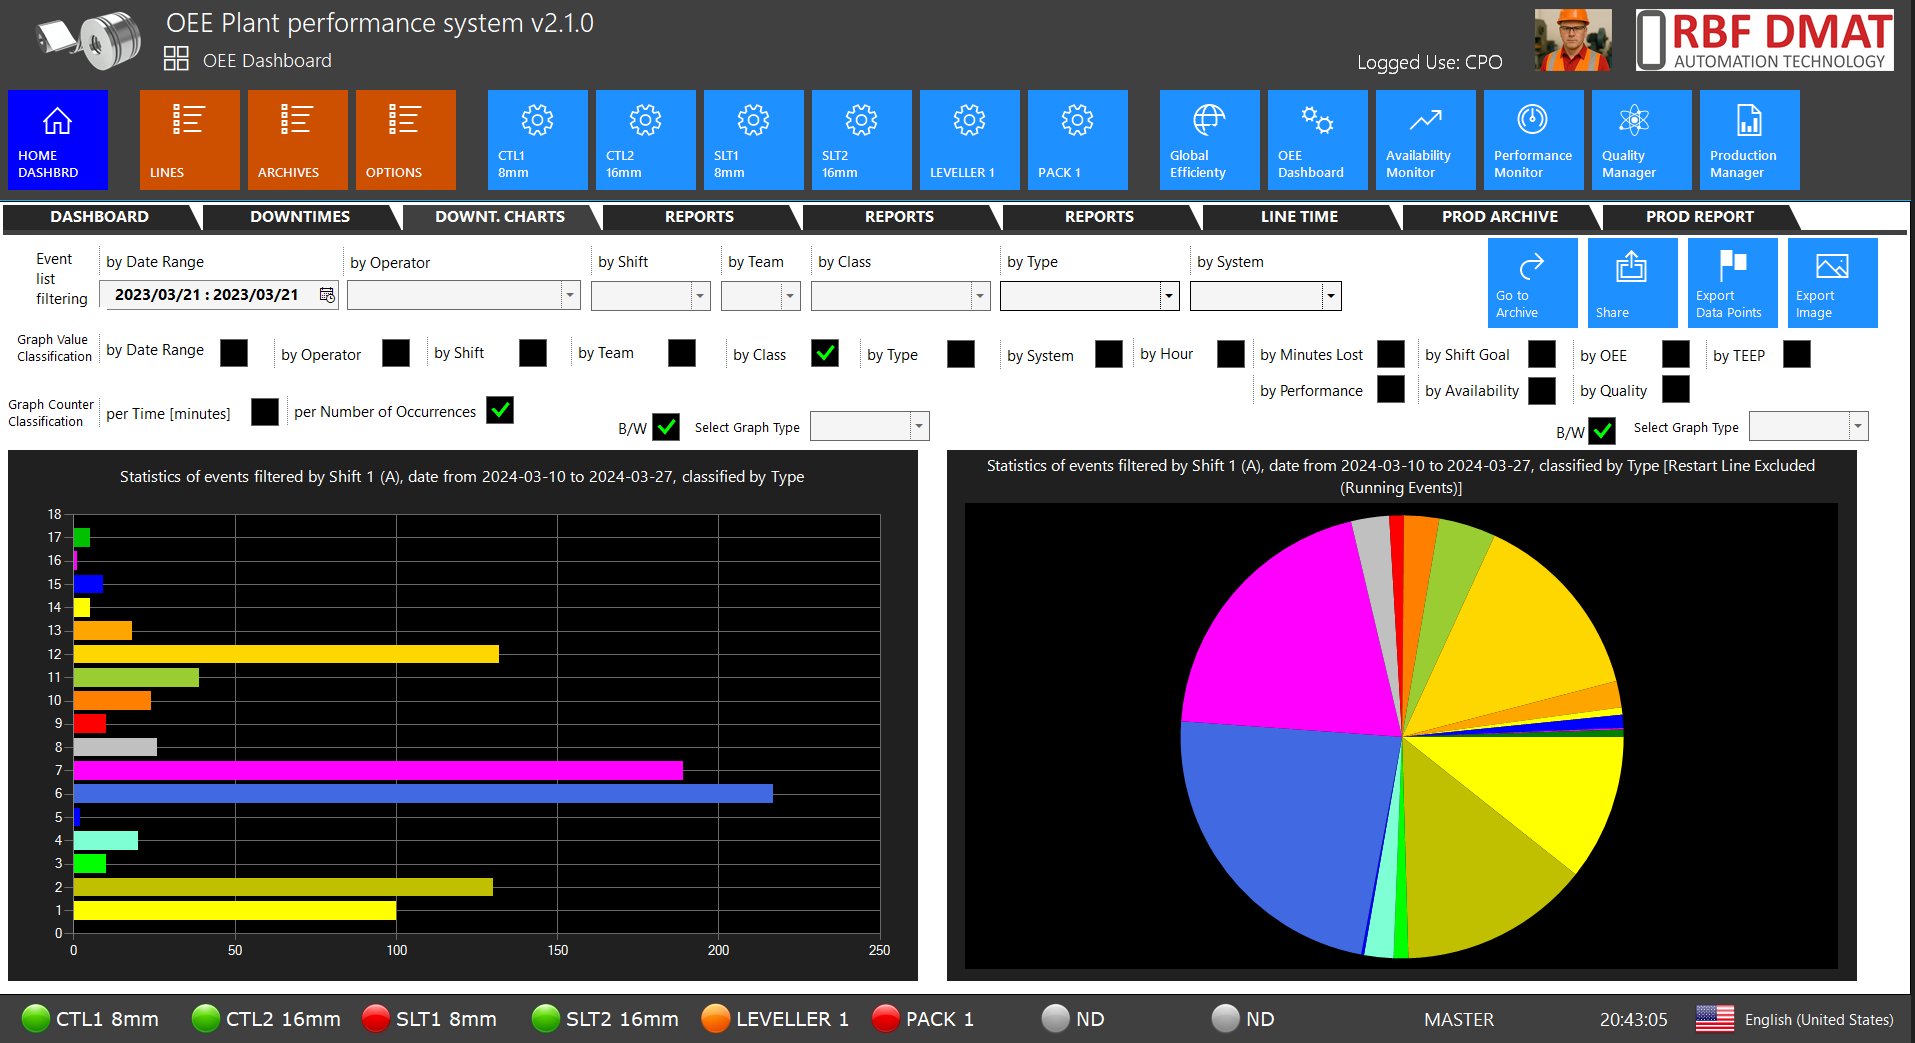
OEE: dove va il tempo
- cruscotti in tempo reale per linea e stabilimento;
- stati di linea dai segnali del PLC, con la causa confermata dall’operatore;
- Pareto delle fermate, MTBF e MTTR, analisi dei cambi per lo SMED;
- confronti per turno, squadra, prodotto e macchina, proiezione a fine turno;
- report periodici, allarmi e notifiche via email.
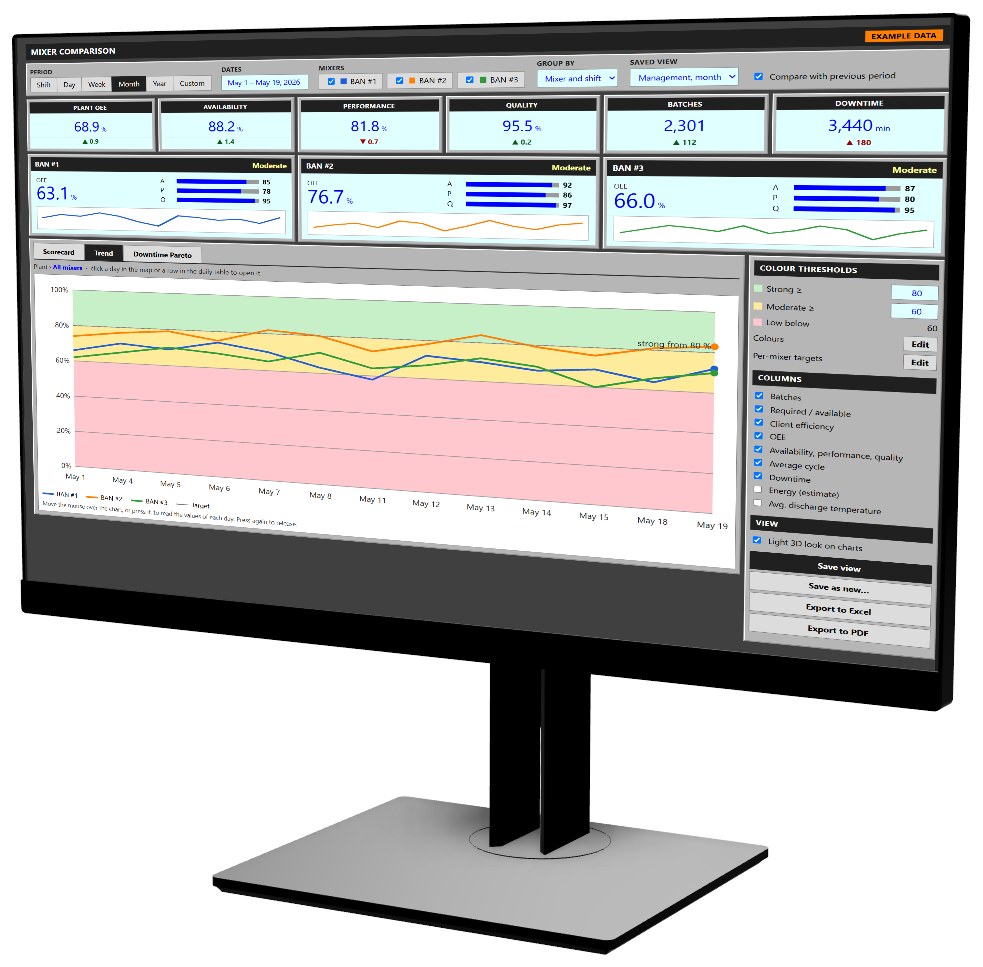 Confronto fra macchine rispetto alle soglie (dati di esempio).
Data Logger, reportistica e connessioni
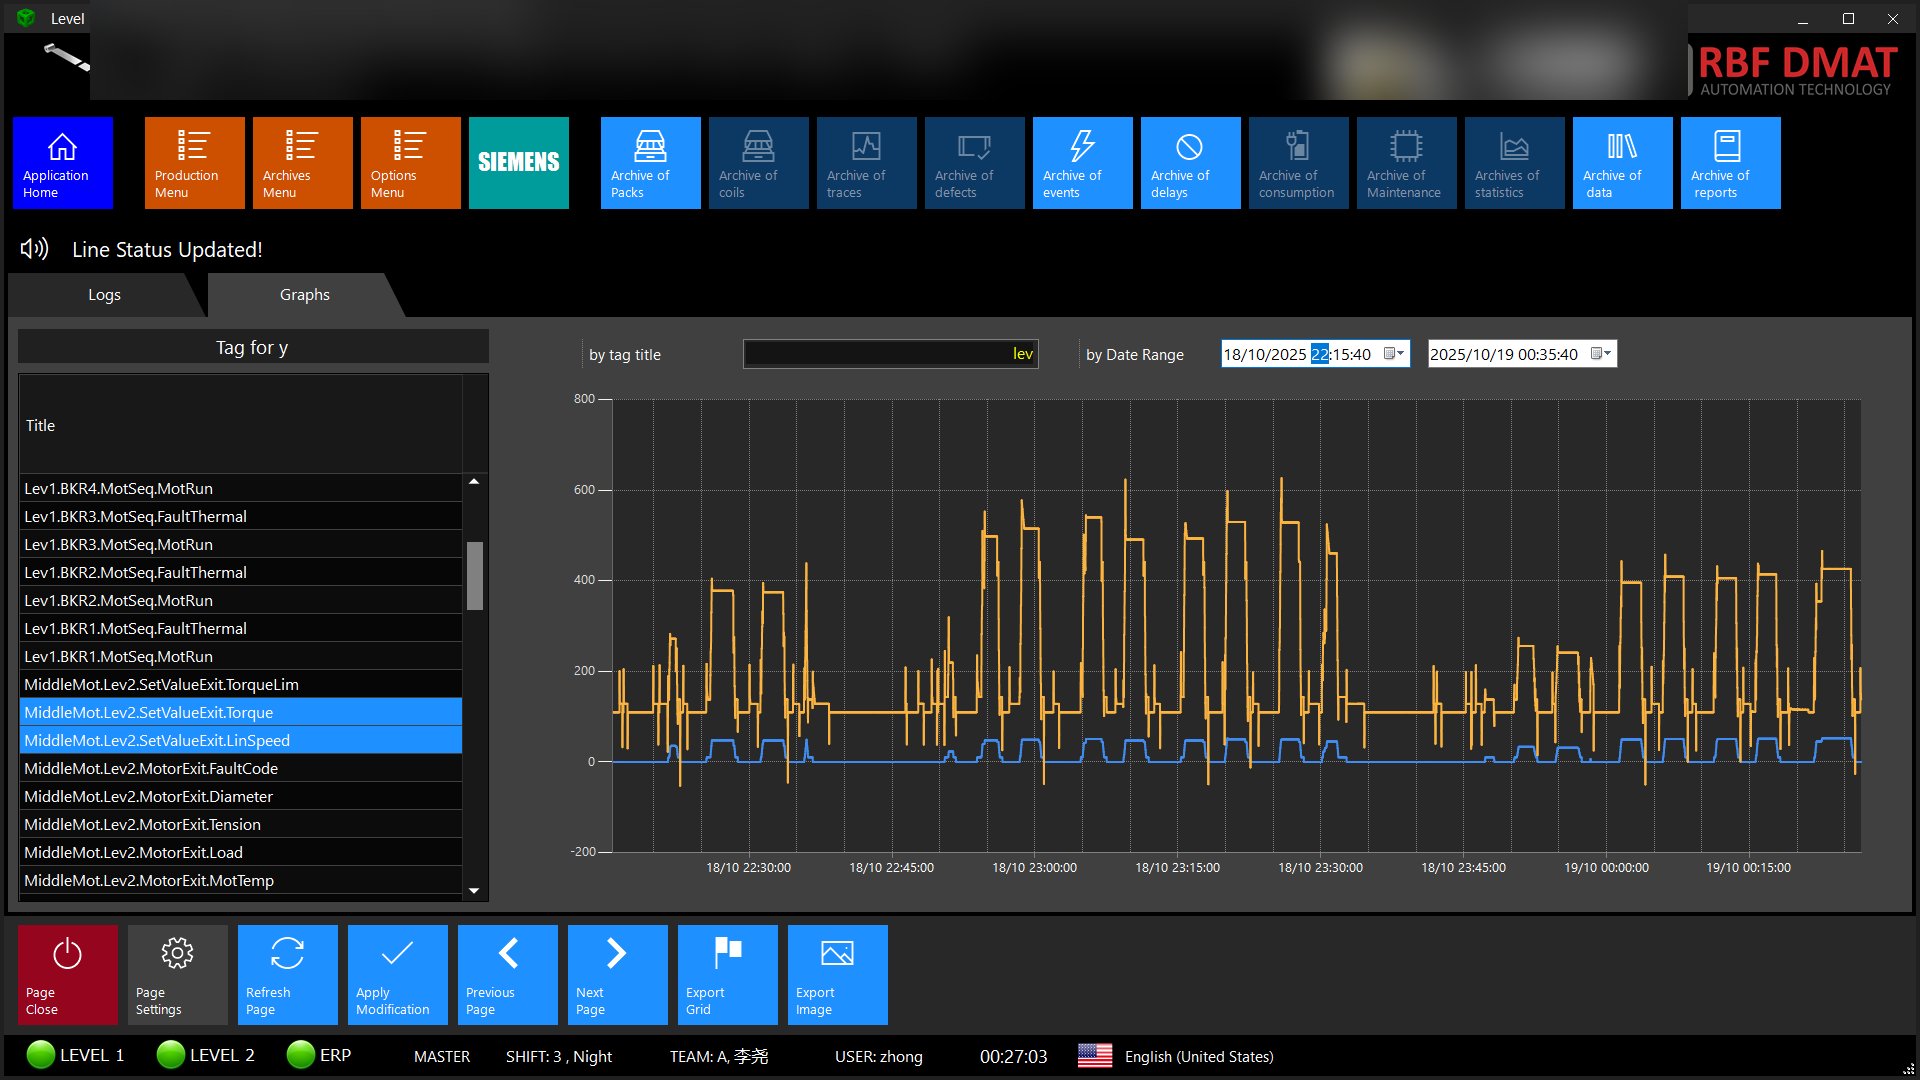
- Data Logger: segnali di processo fino a 100 ms, eventi e allarmi, tracce per coil, archivio storico ed energia.
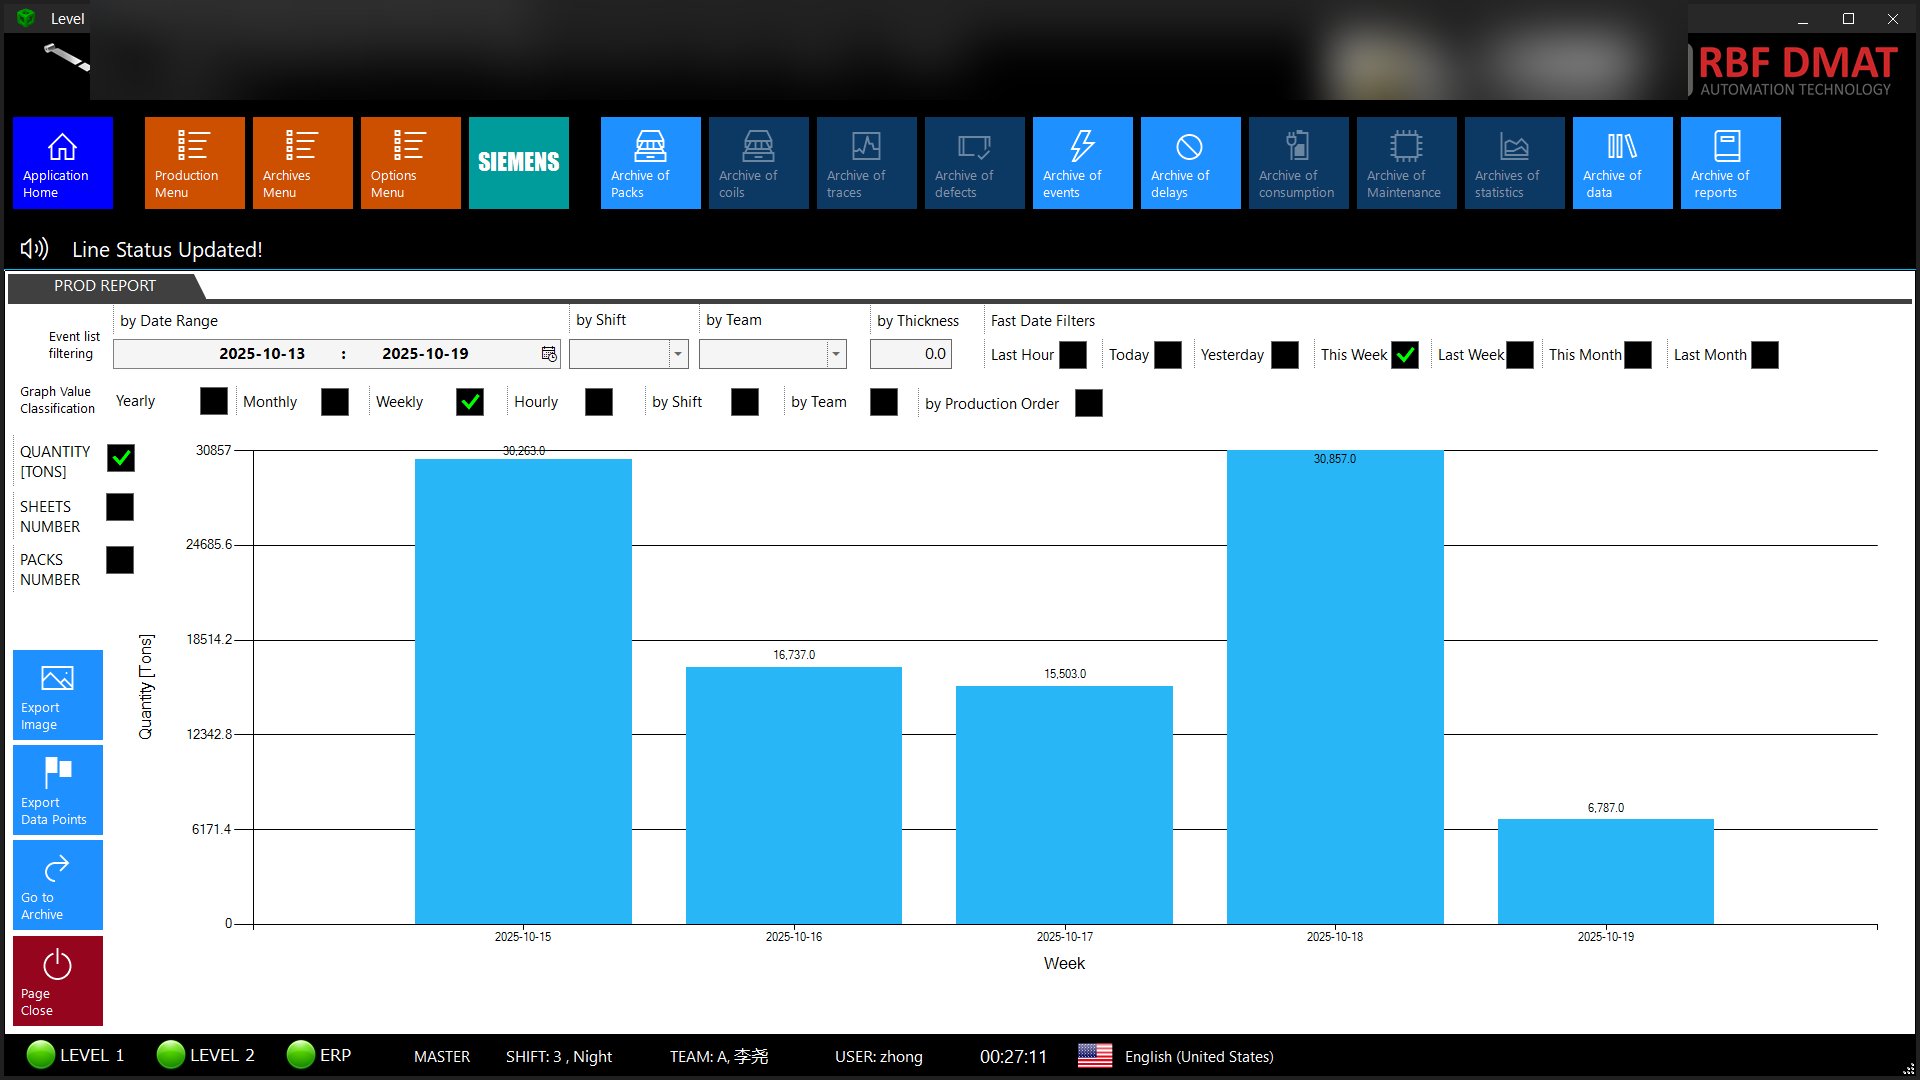
- Reportistica: oltre 40 tipi di grafico, filtri per periodo, turno, prodotto e ordine, esportazione in Excel, CSV e PDF.
- Connessioni: PLC e SCADA di ogni marca, ERP e MES, OPC UA, S7, Modbus TCP, SQL, REST, MQTT, cloud, bilance, stampanti e lettori di codici.
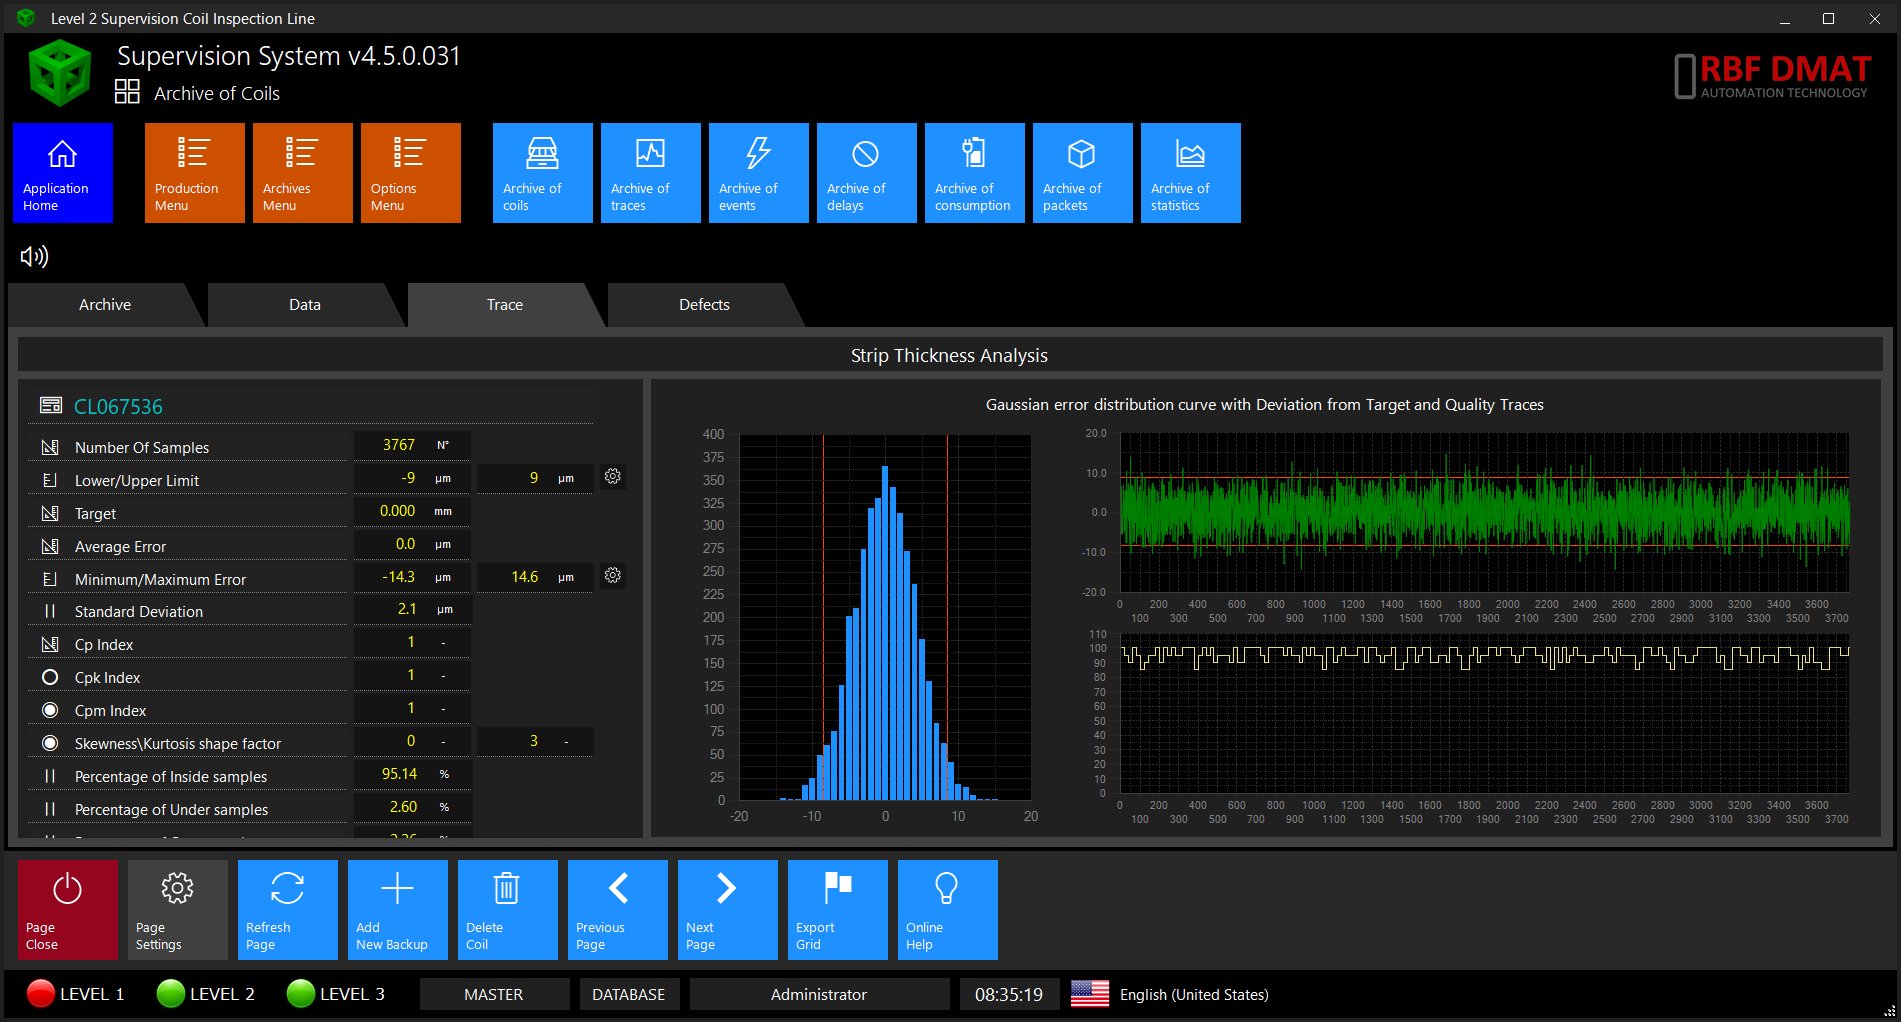
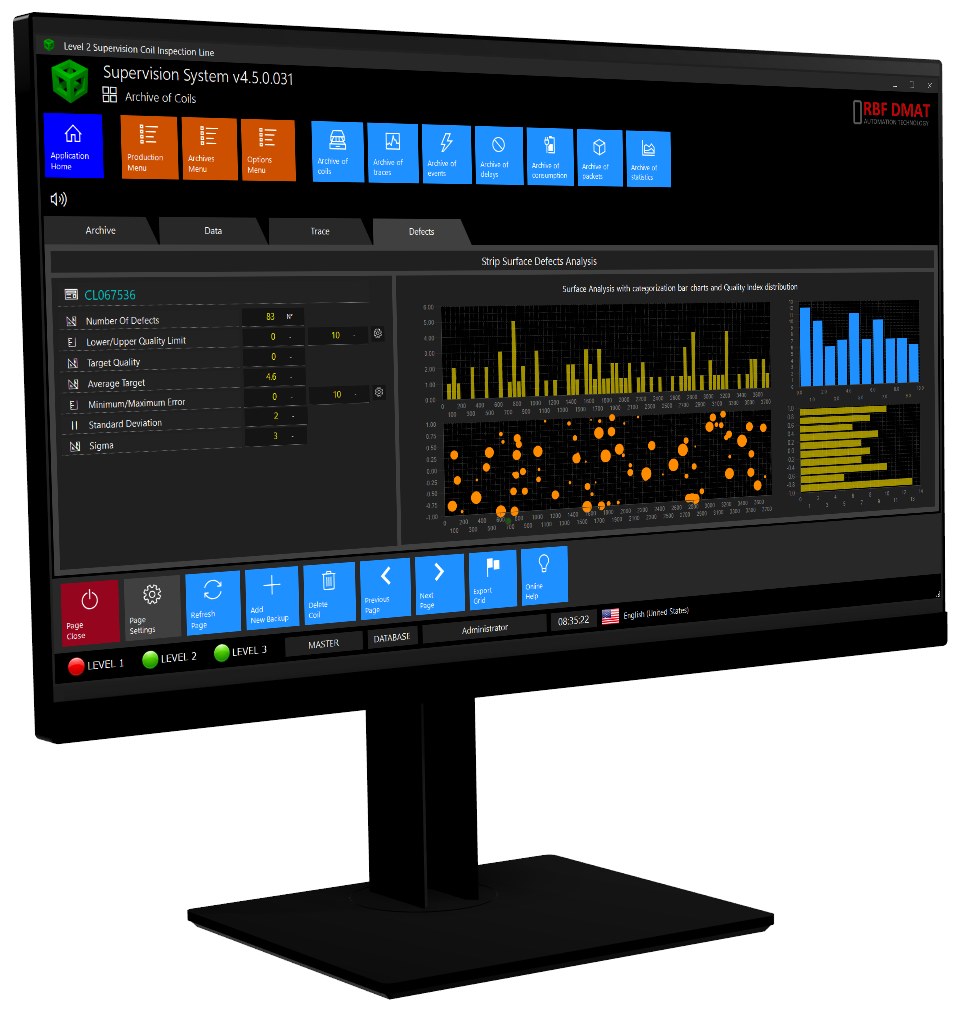 Sistema qualità: difetti superficiali del nastro, bobina per bobina.
Acquisizione veloce e vibrazioni
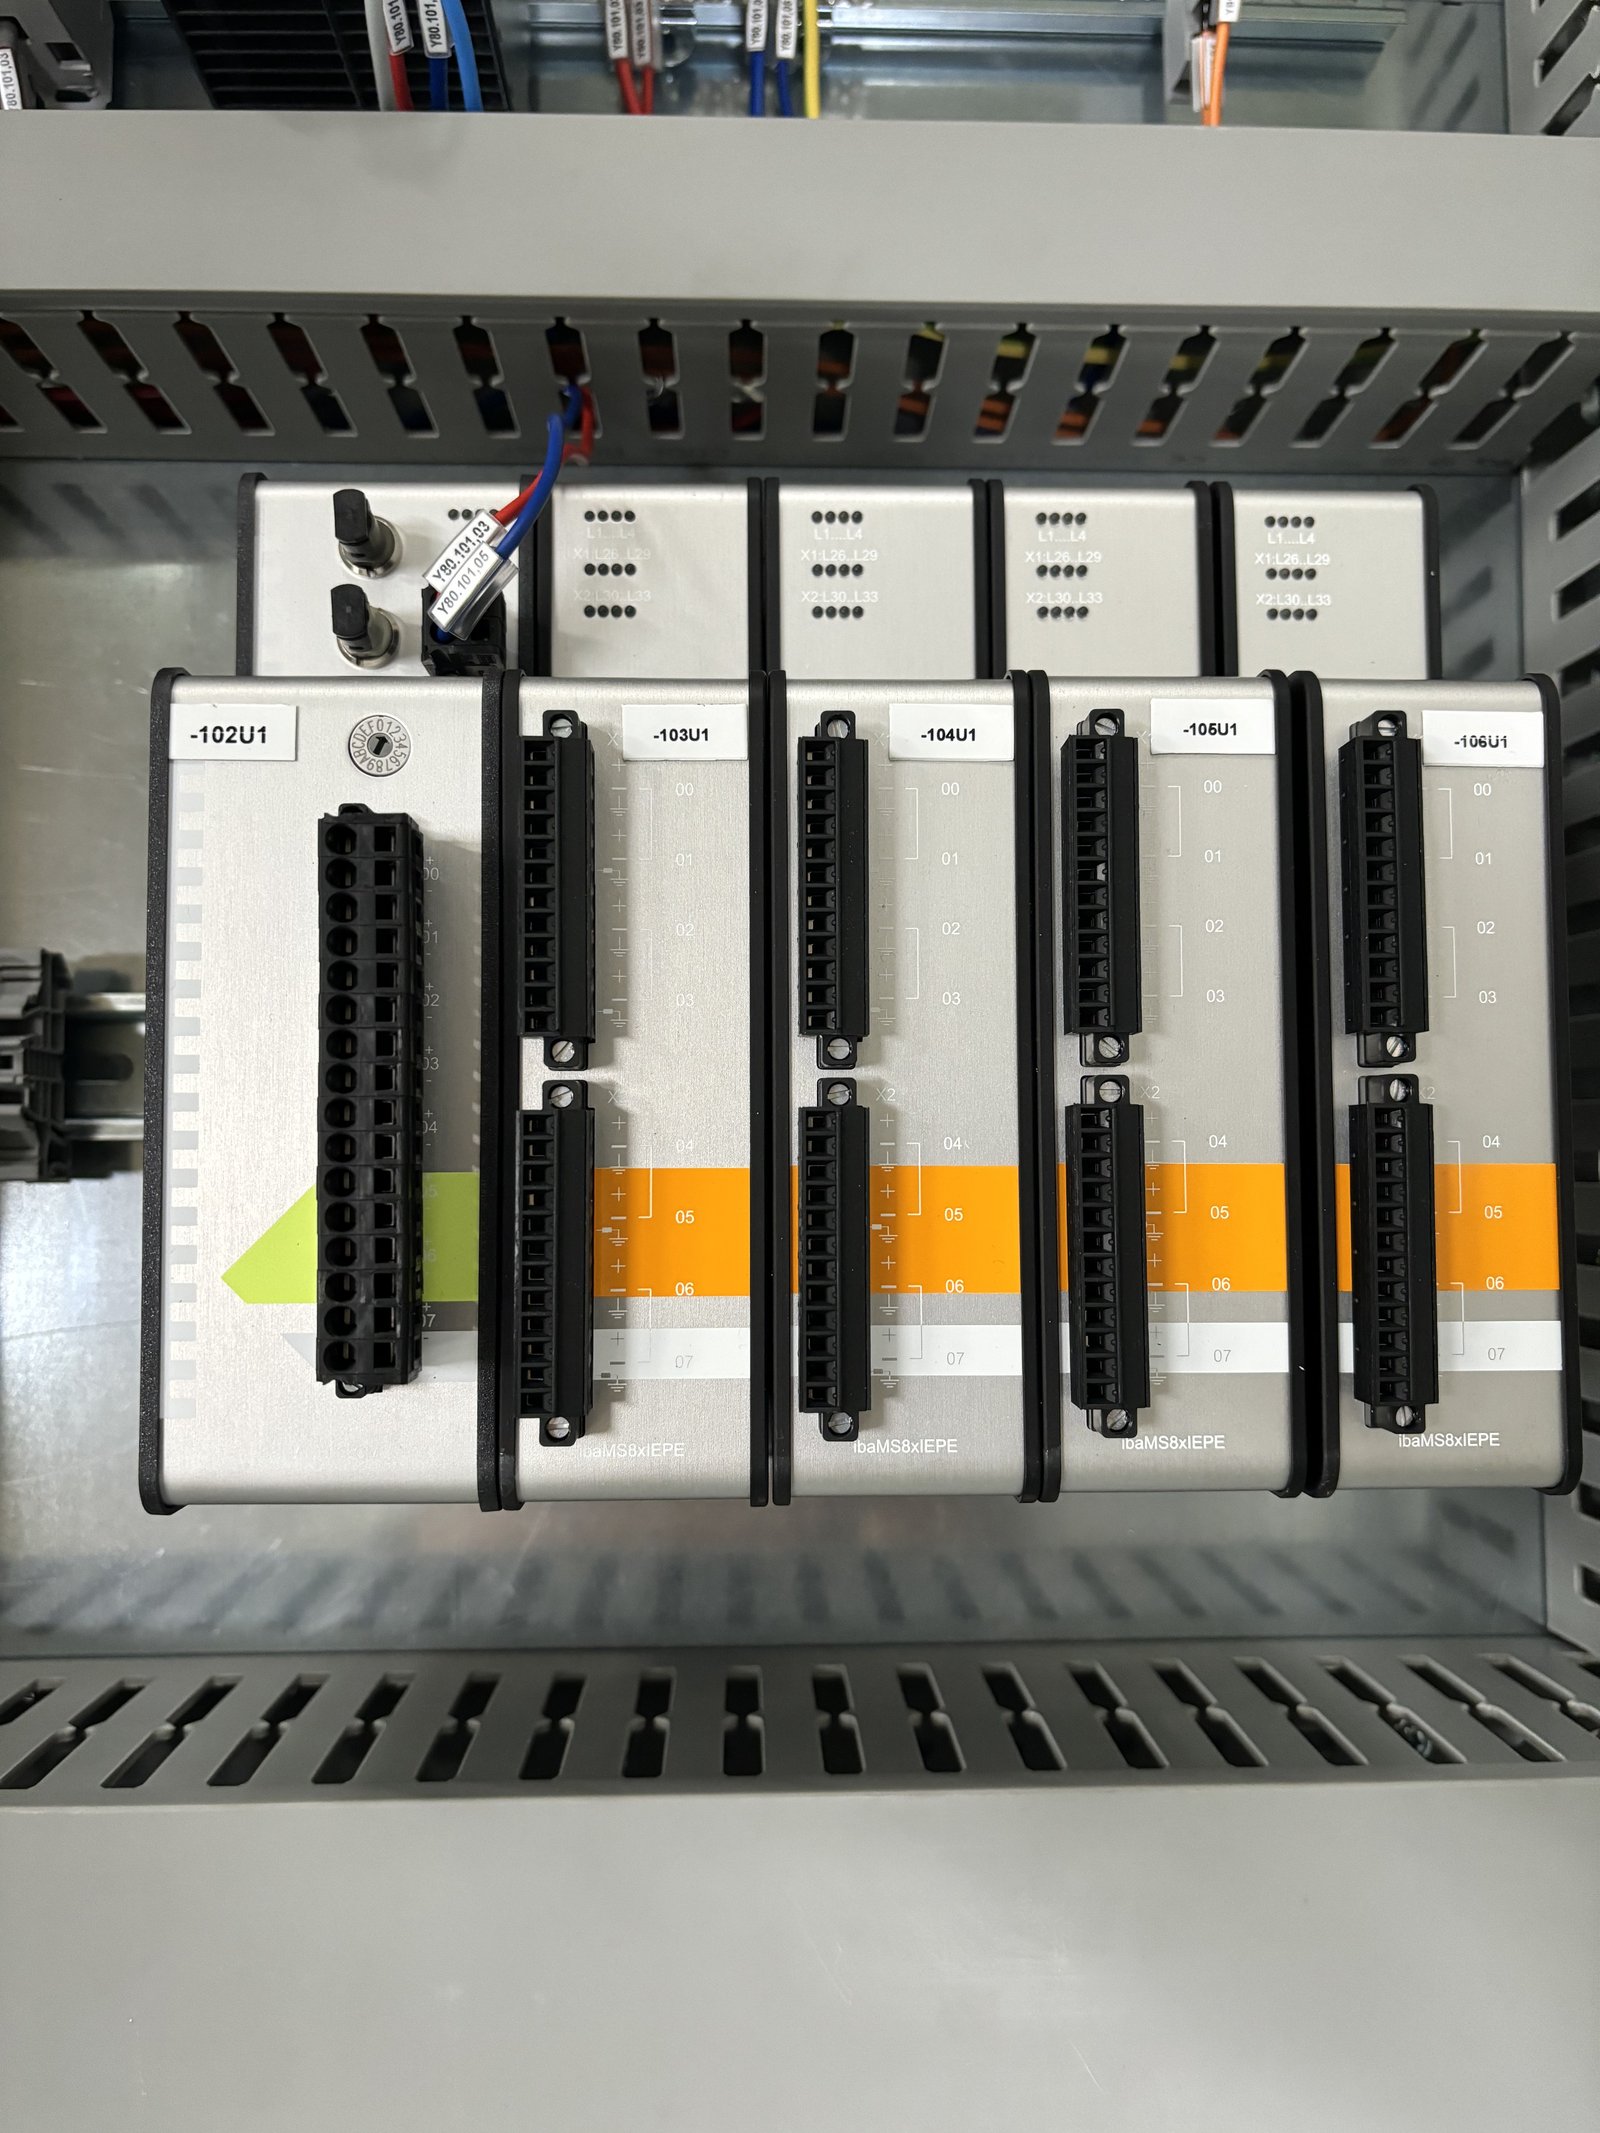
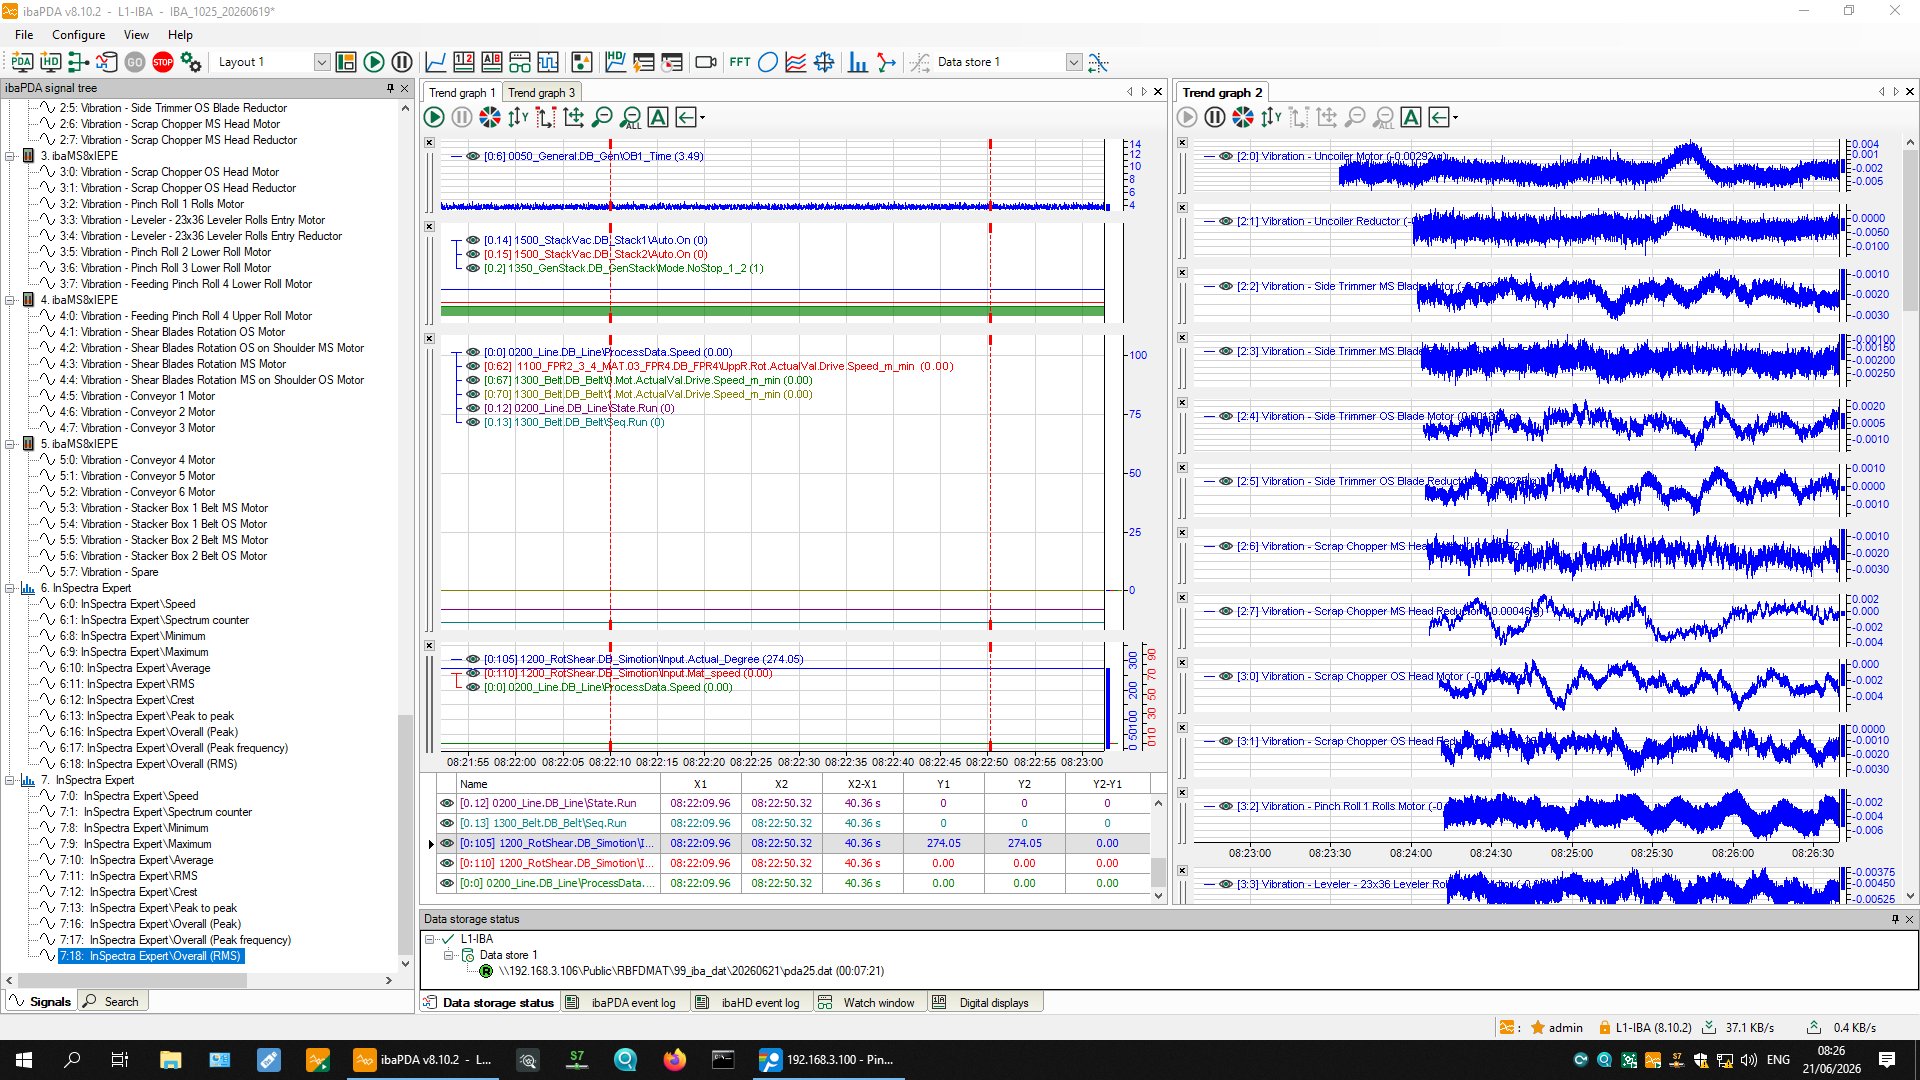
Per le analisi più fini integriamo l’acquisizione ad alta velocità iba (ibaPDA, ibaAnalyzer) e sensori di vibrazione su cuscinetti, riduttori e cilindri, con soglie e allarmi collegati al Livello 2.
Server, rack e postazioni
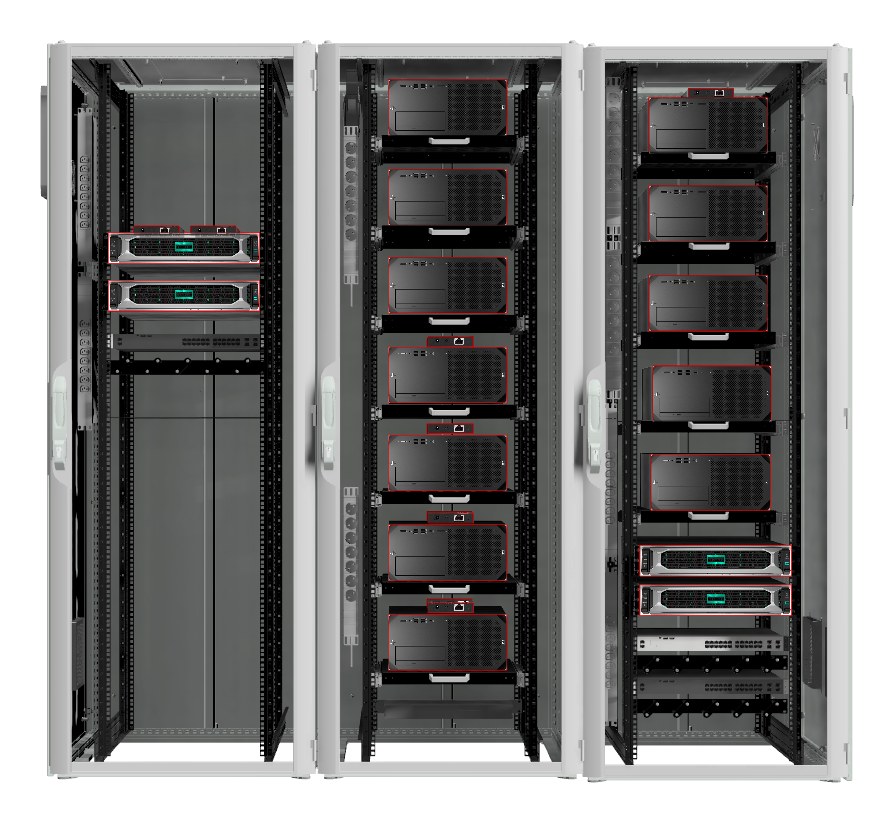
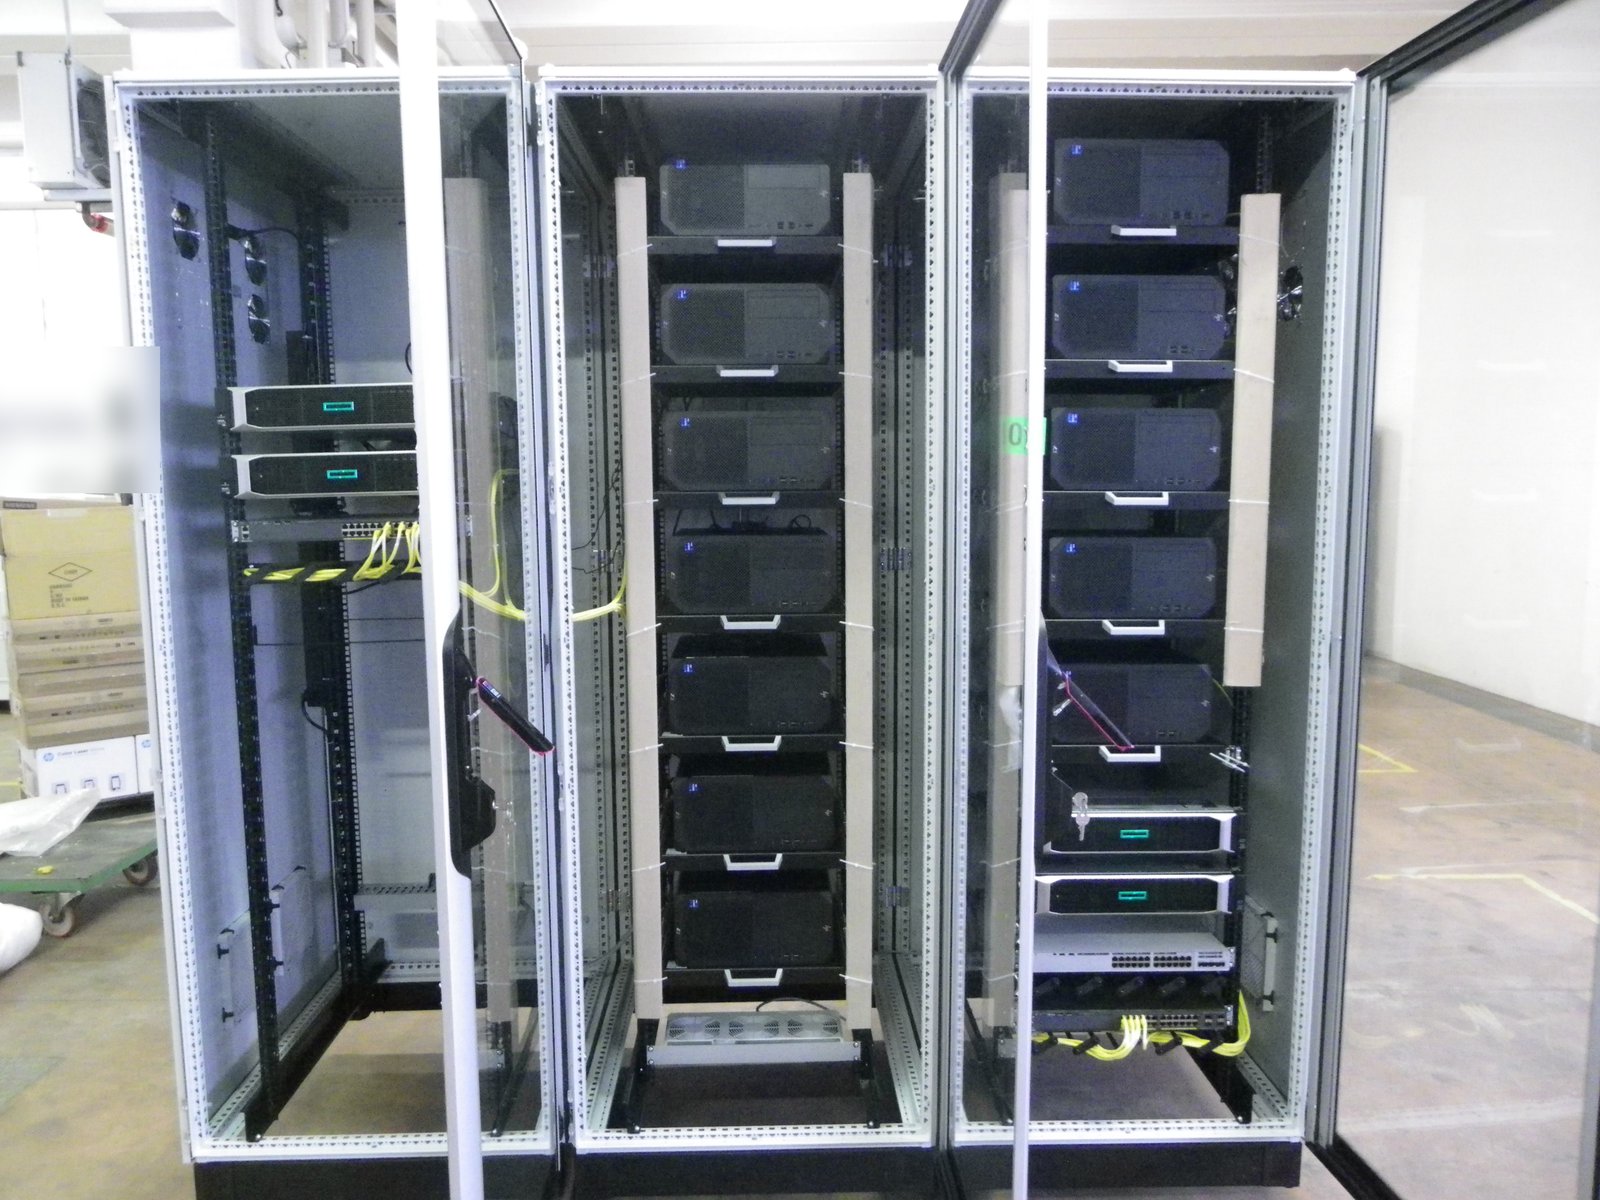
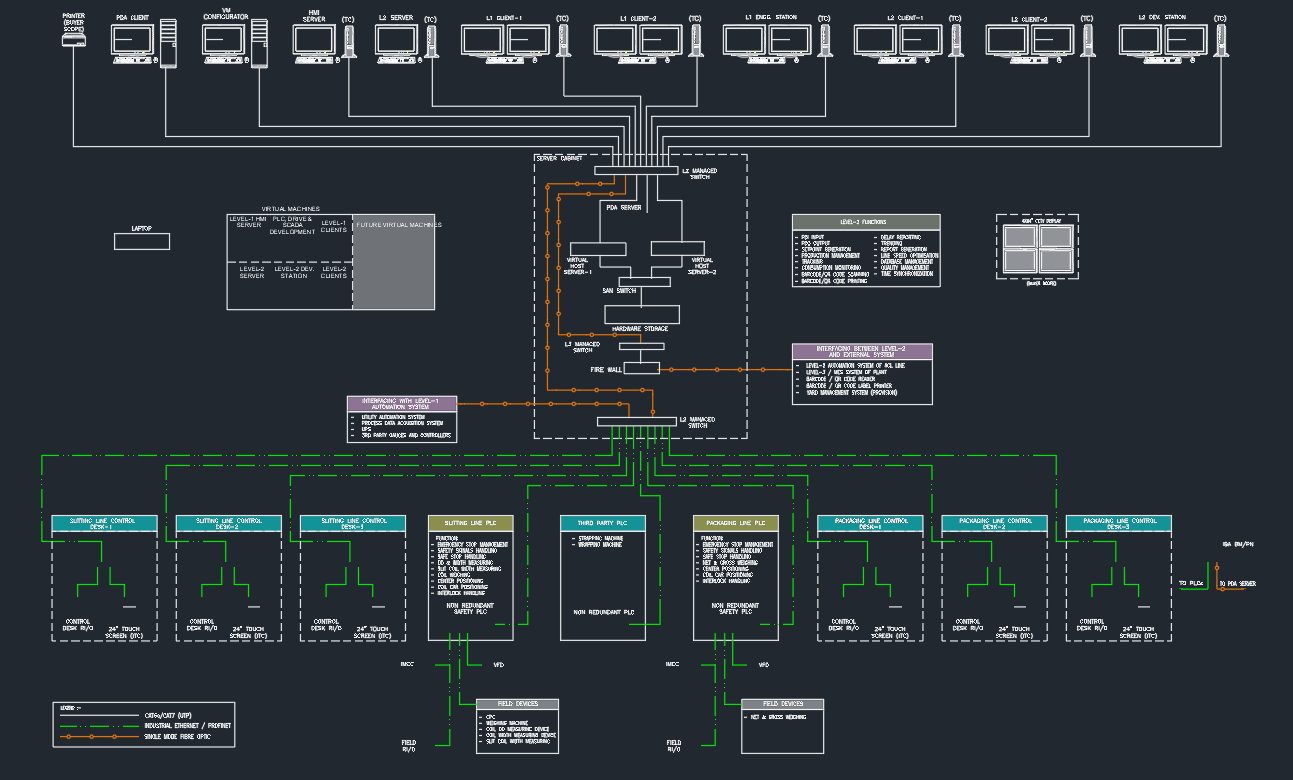
Forniamo anche l’hardware del Livello 2, dimensionato sull’impianto e senza vincoli di fornitore:
- PC e server HP, Dell, Siemens con database SQL;
- architetture da postazione singola a server virtualizzati, con client web per gli uffici;
- sistemi ridondanti in alta disponibilità (HA): server in cluster e database replicati, con commutazione automatica che non ferma la linea;
- hardware industriale, postazioni multi-monitor e assistenza da remoto.
Rack e banchi operatore sono progettati in 3D e approvati dal cliente; montaggio, cablaggio e collaudo si fanno nella nostra officina, insieme al cliente, prima della spedizione.
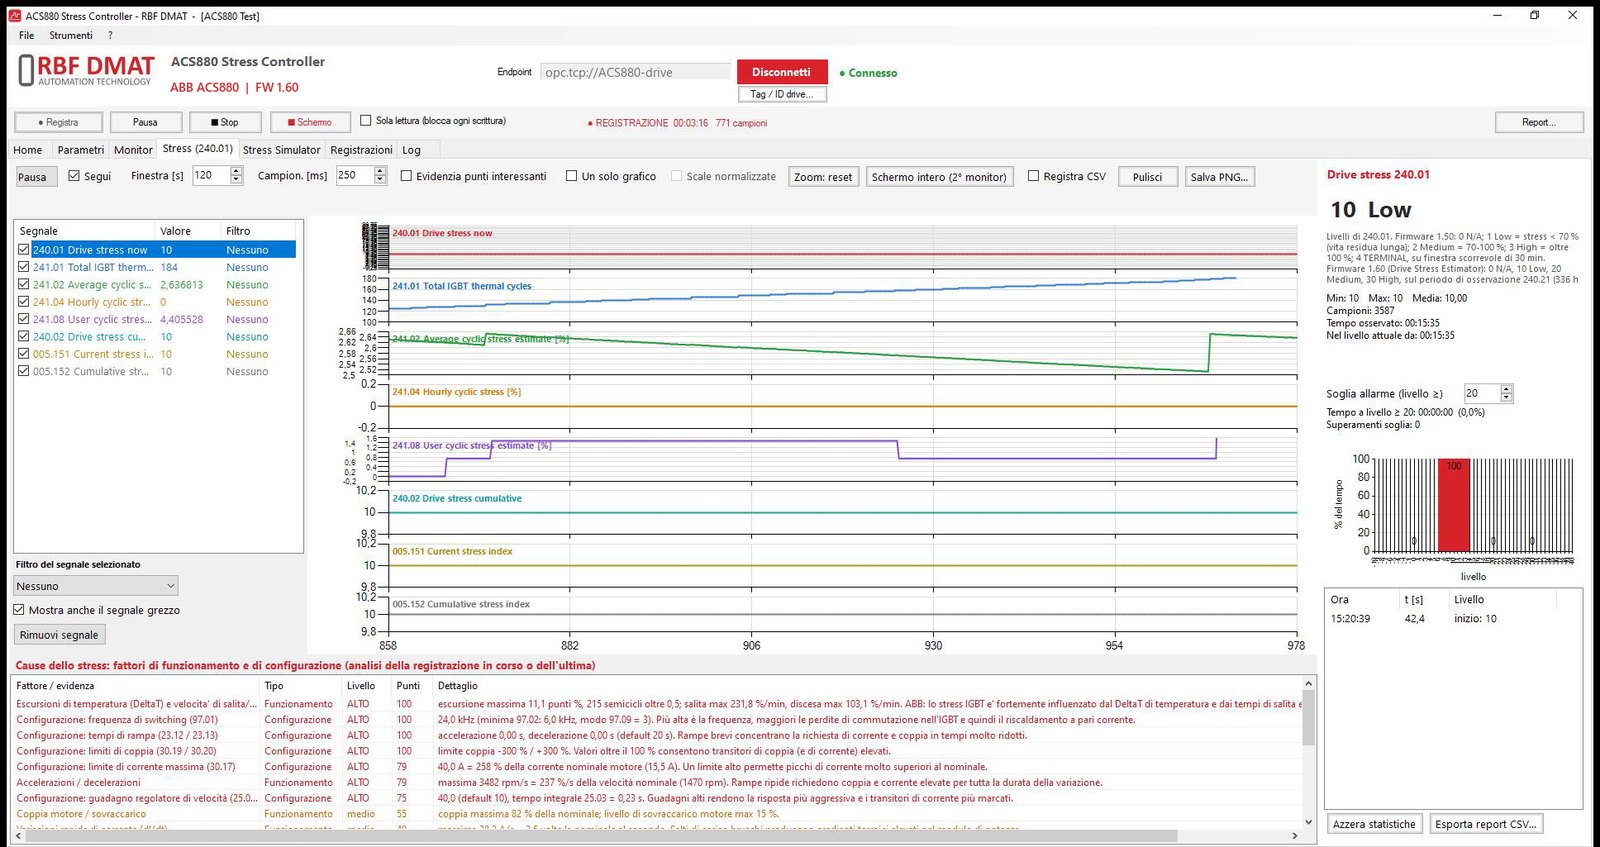
Manutenzione predittiva degli azionamenti
I moduli di potenza IGBT si consumano a ogni ciclo di carico. Il nostro modulo ne misura l’usura mentre l’impianto lavora e dice quando intervenire, prima del guasto.
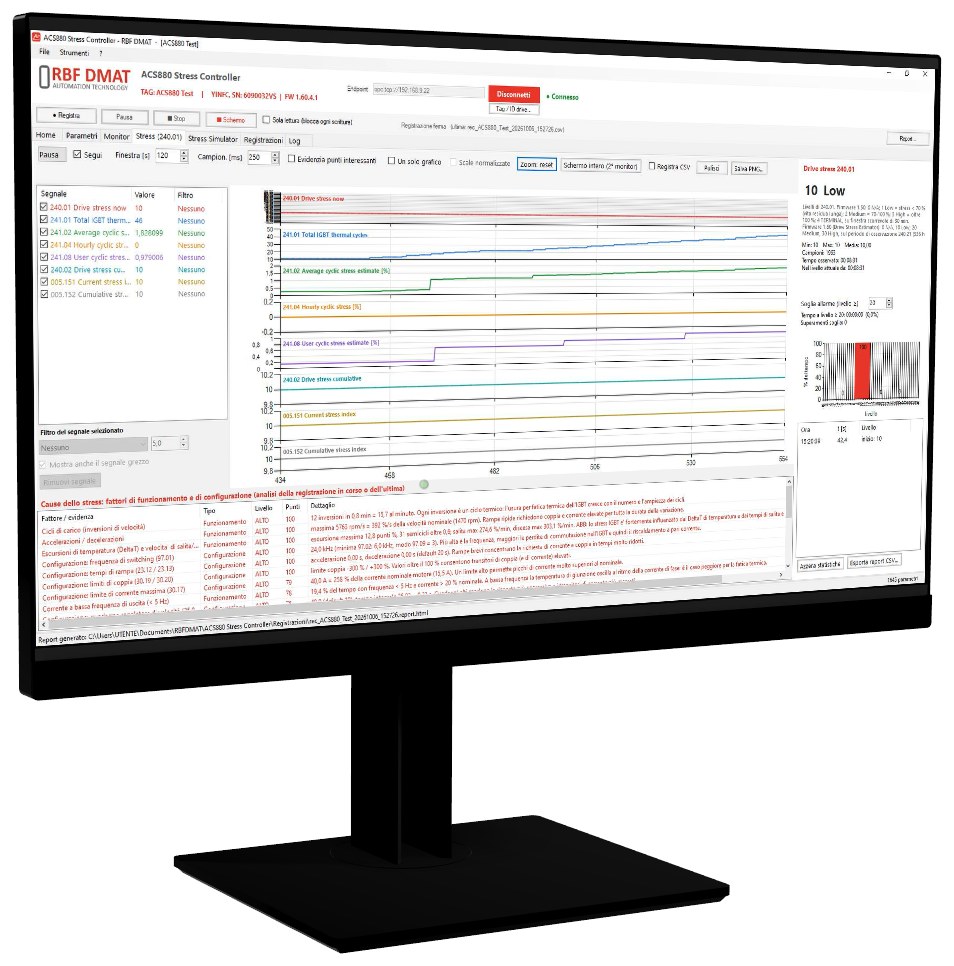 Stress di azionamento e IGBT su un ABB ACS880 (banco prova RBF DMAT).
- Cosa misura: stress dell’azionamento, cicli termici degli IGBT e superamenti della soglia.
- Perché si usura: le cause in ordine di importanza (temperatura, commutazione, rampe, limiti di coppia, regolatore), per correggerle e non solo sostituire il componente.
- Come funziona: sola lettura via OPC UA, allarmi e report nei cruscotti del Livello 2, validato al banco con un nostro simulatore.
Si parte dalle sale mescole della gomma, dove i cicli brevi dei Banbury consumano più in fretta gli IGBT, per estendersi a estrusori, calandre e linee di processo. Contattateci per valutarlo sul vostro impianto.