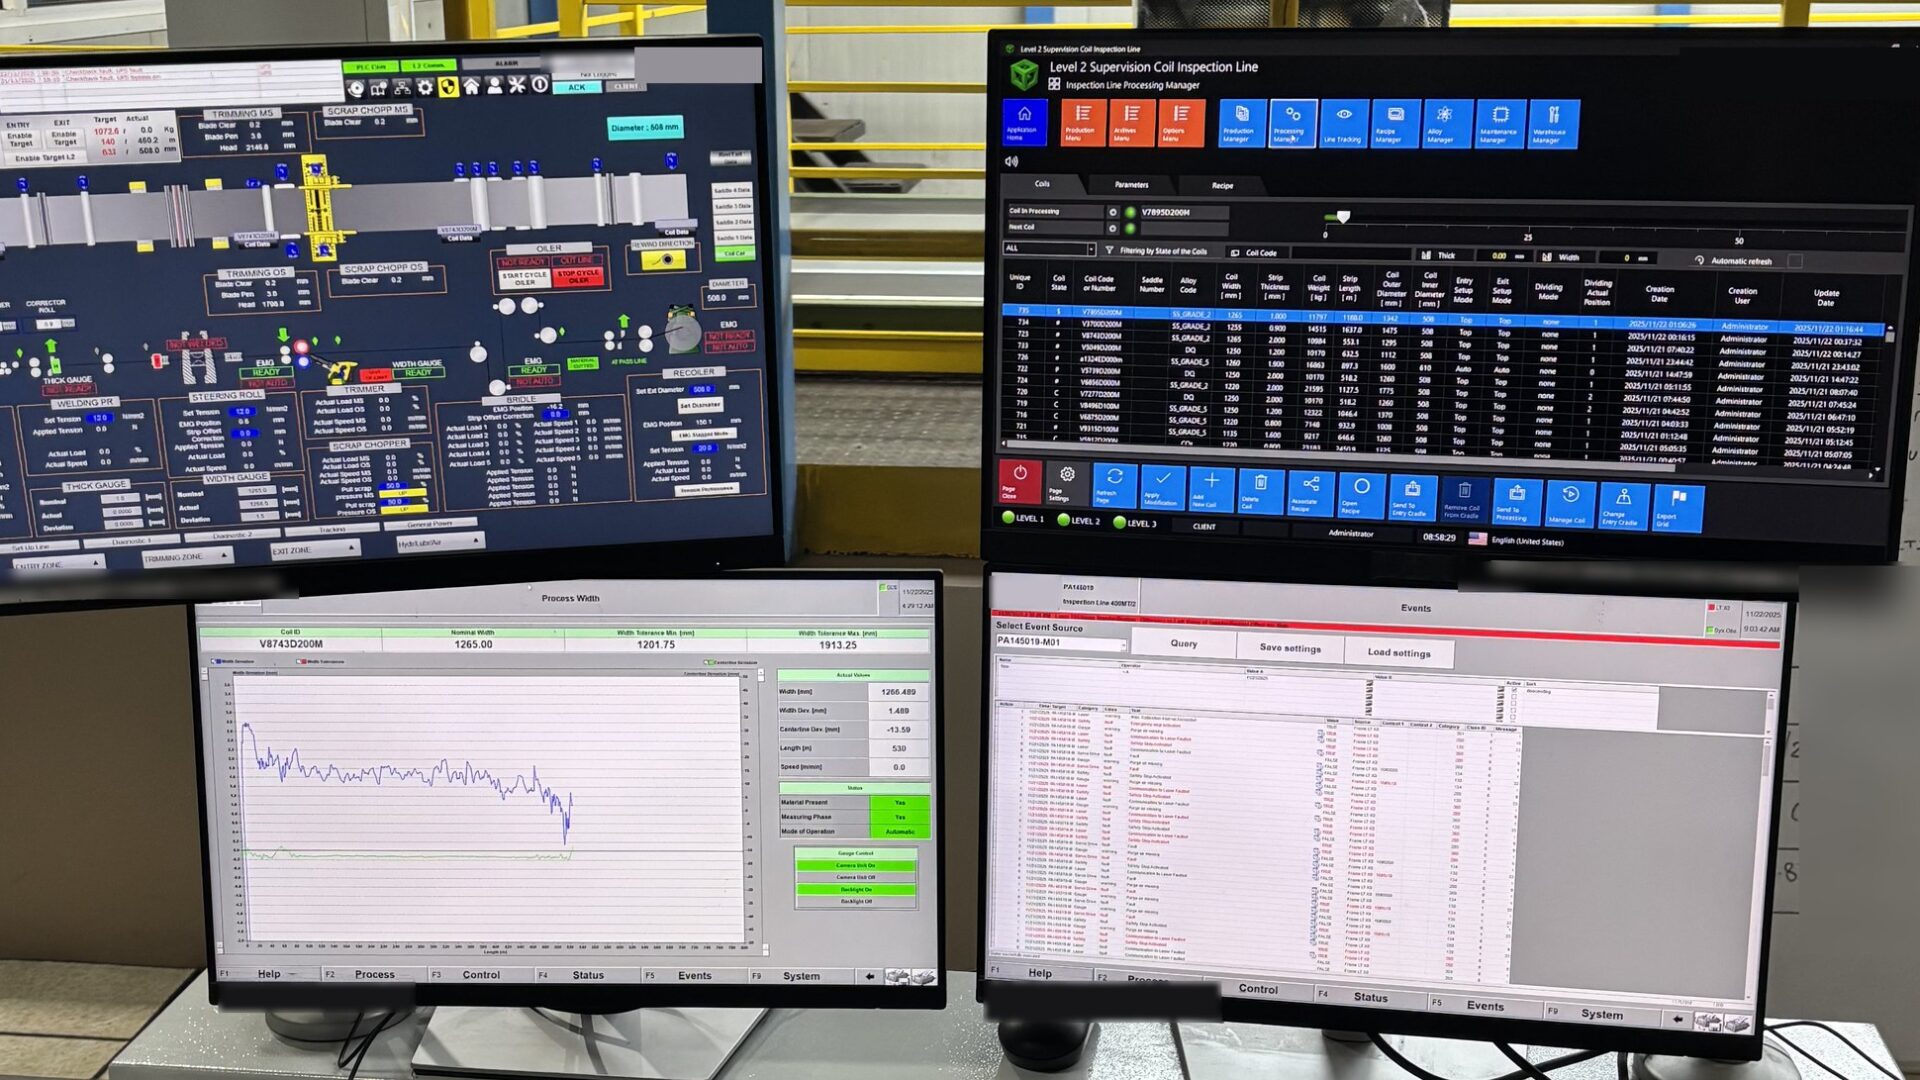
Para el Nivel 2, RBF DMAT desarrolla una plataforma de software modular que conecta el campo (PLC, HMI, accionamientos) con los sistemas corporativos (ERP, MES) y transforma los datos de planta en información para la producción, la calidad, el mantenimiento y la dirección: desde una sola máquina hasta toda la planta, en instalaciones nuevas o existentes.
La escriben los mismos ingenieros que ponen en marcha las líneas, con herramientas estándar (SQL Server, .NET, OPC UA), con PLC y ERP de cualquier marca y en el idioma de los operadores.
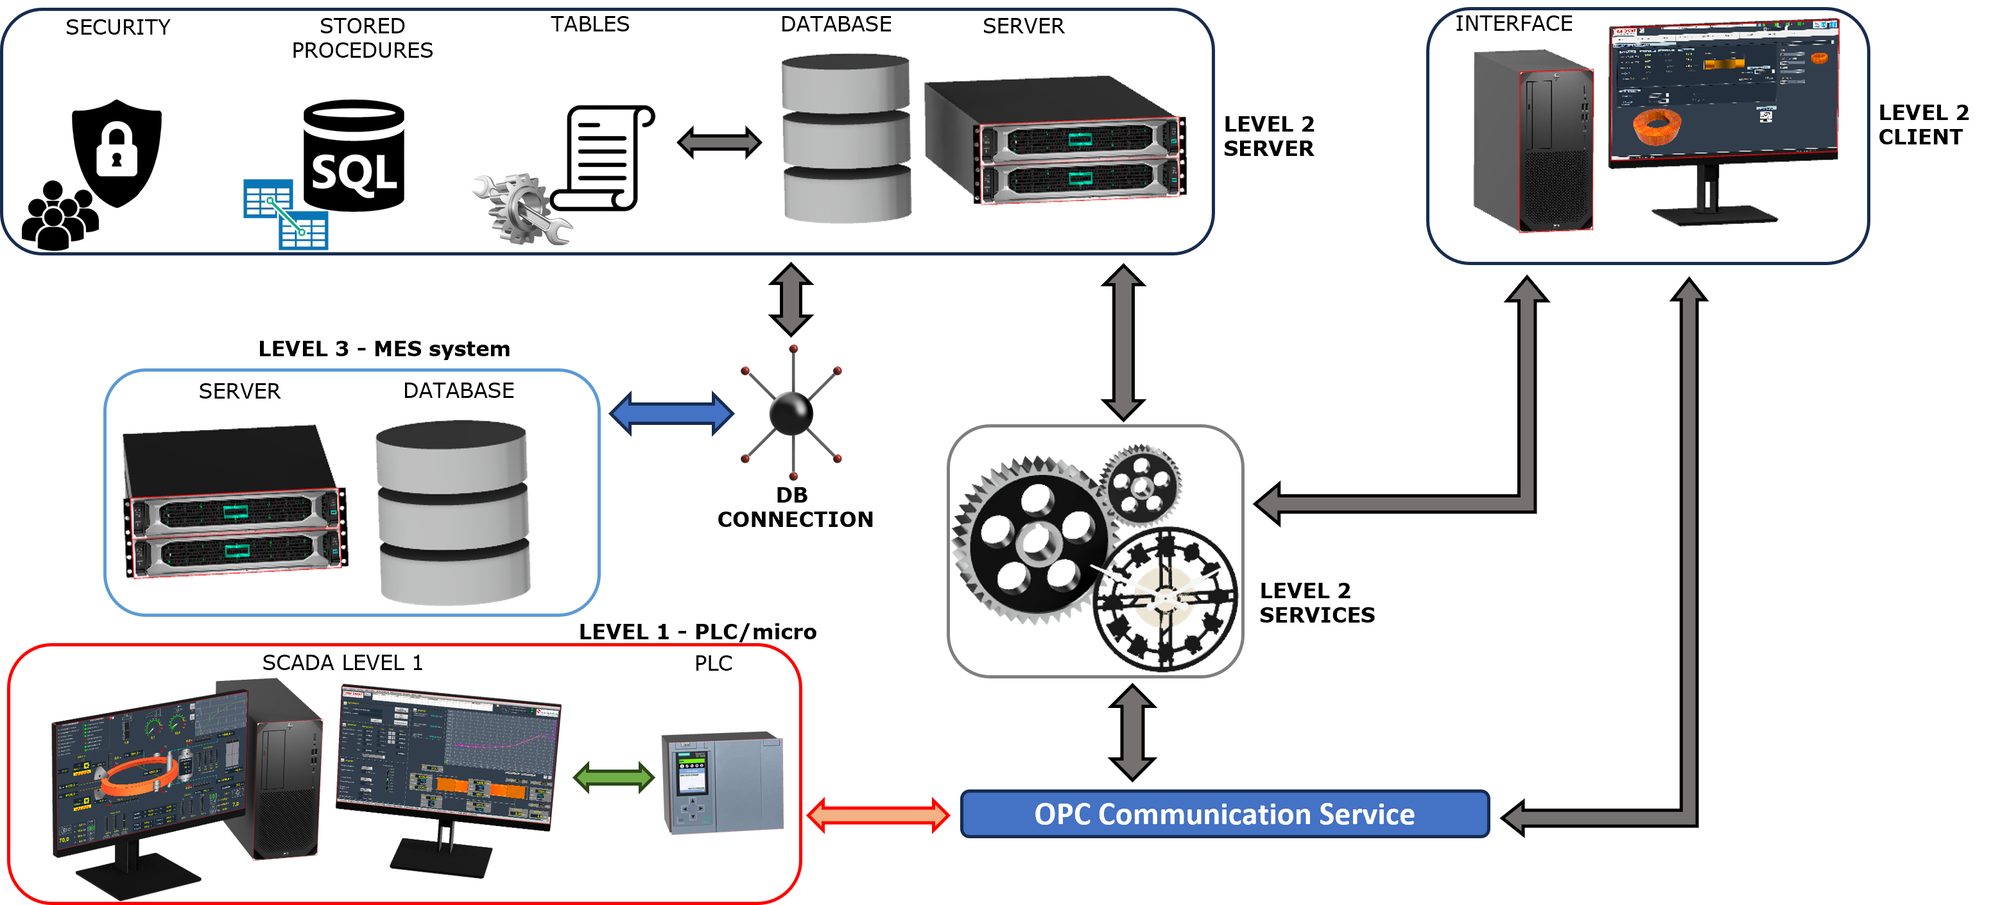
Del campo a los sistemas corporativos
| Nivel | Qué incluye | Qué intercambia |
|---|---|---|
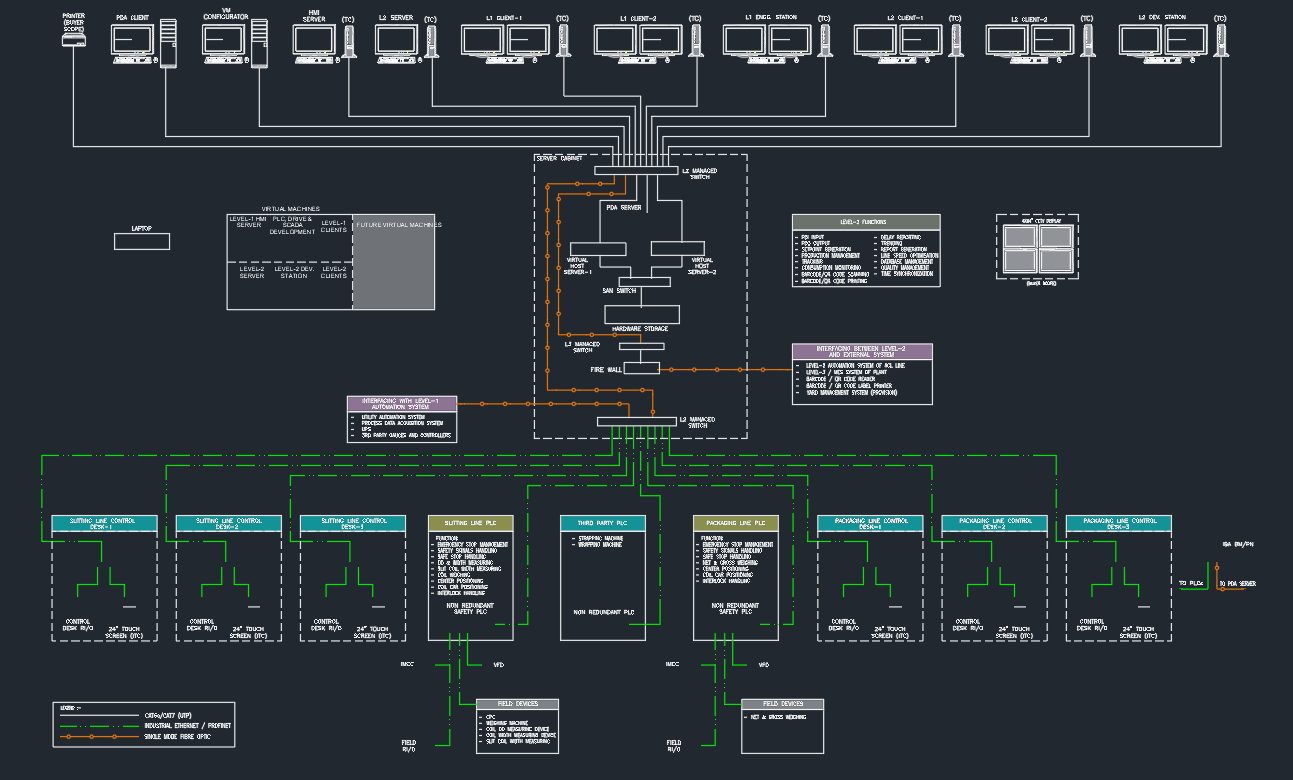
| Nivel 3 – sistemas corporativos | ERP, MES, almacén, calidad | Recibe producción, KPI y trazabilidad; envía órdenes, materiales y recetas |
| Nivel 2 – plataforma RBF DMAT | Producción, OEE, data logger, informes, calidad | Hace de puente entre los dos niveles |
| Nivel 1 – campo | PLC, HMI / SCADA, accionamientos, básculas, impresoras | Recibe consignas y recetas; envía datos de proceso, eventos y alarmas |
Los módulos
Cada planta elige los módulos que necesita y añade los demás a medida que crece.
Supervisión de Nivel 1
SCADA de supervisión y mando, de la máquina a la planta.
Nivel 2
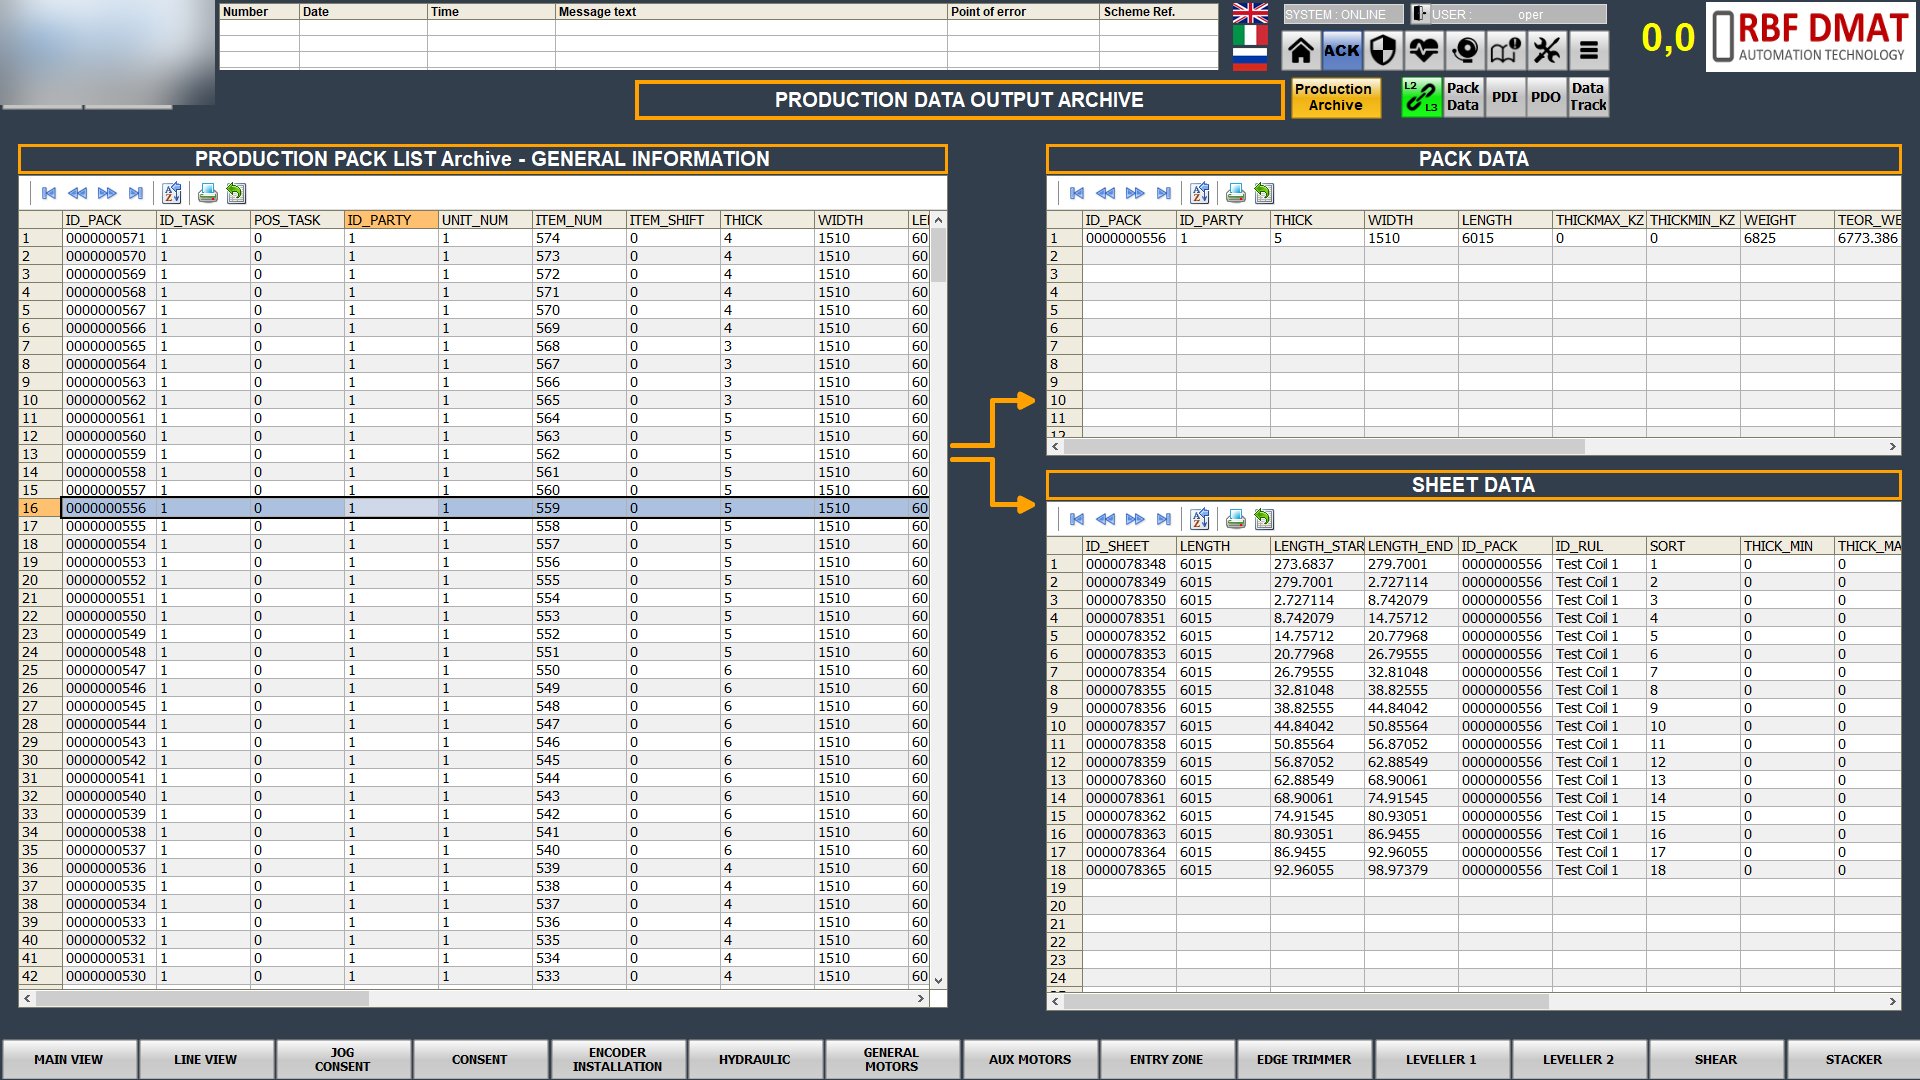
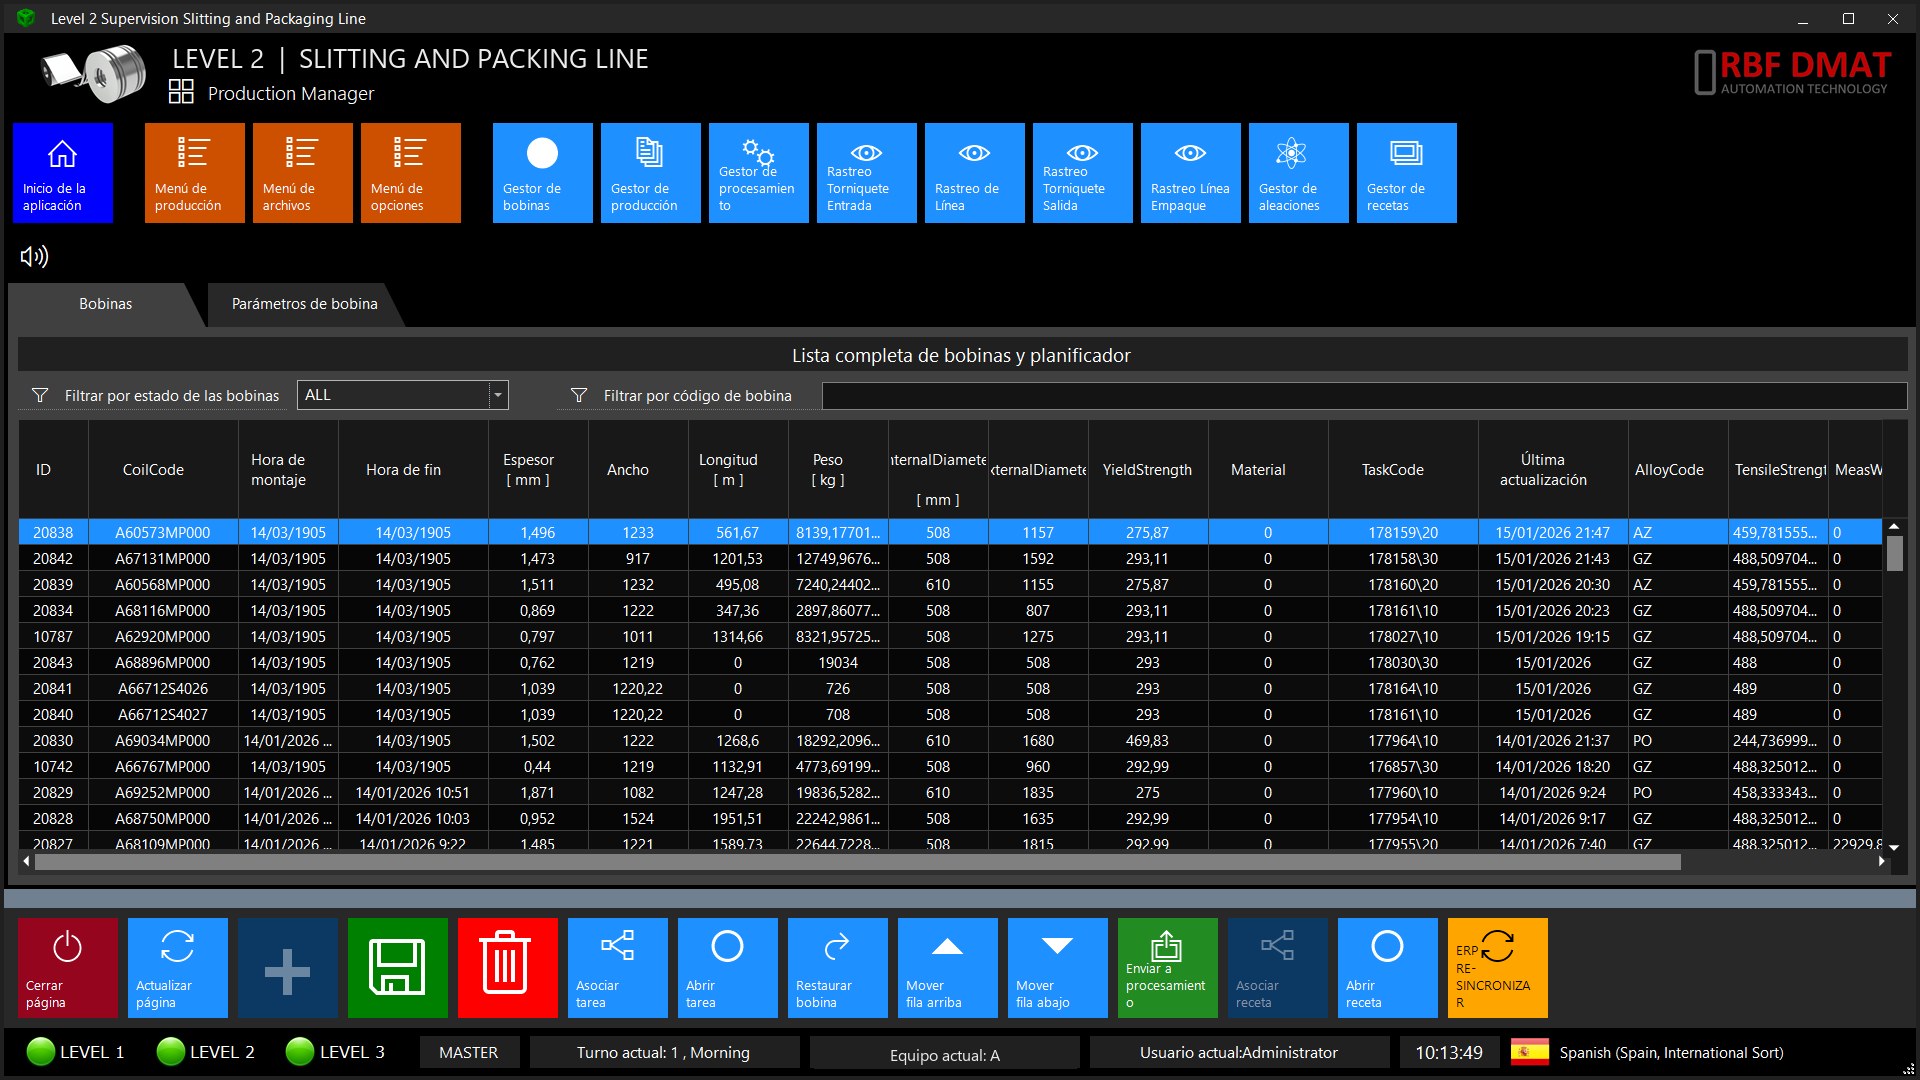
Órdenes, materiales, recetas, seguimiento, datos de producción.
OEE
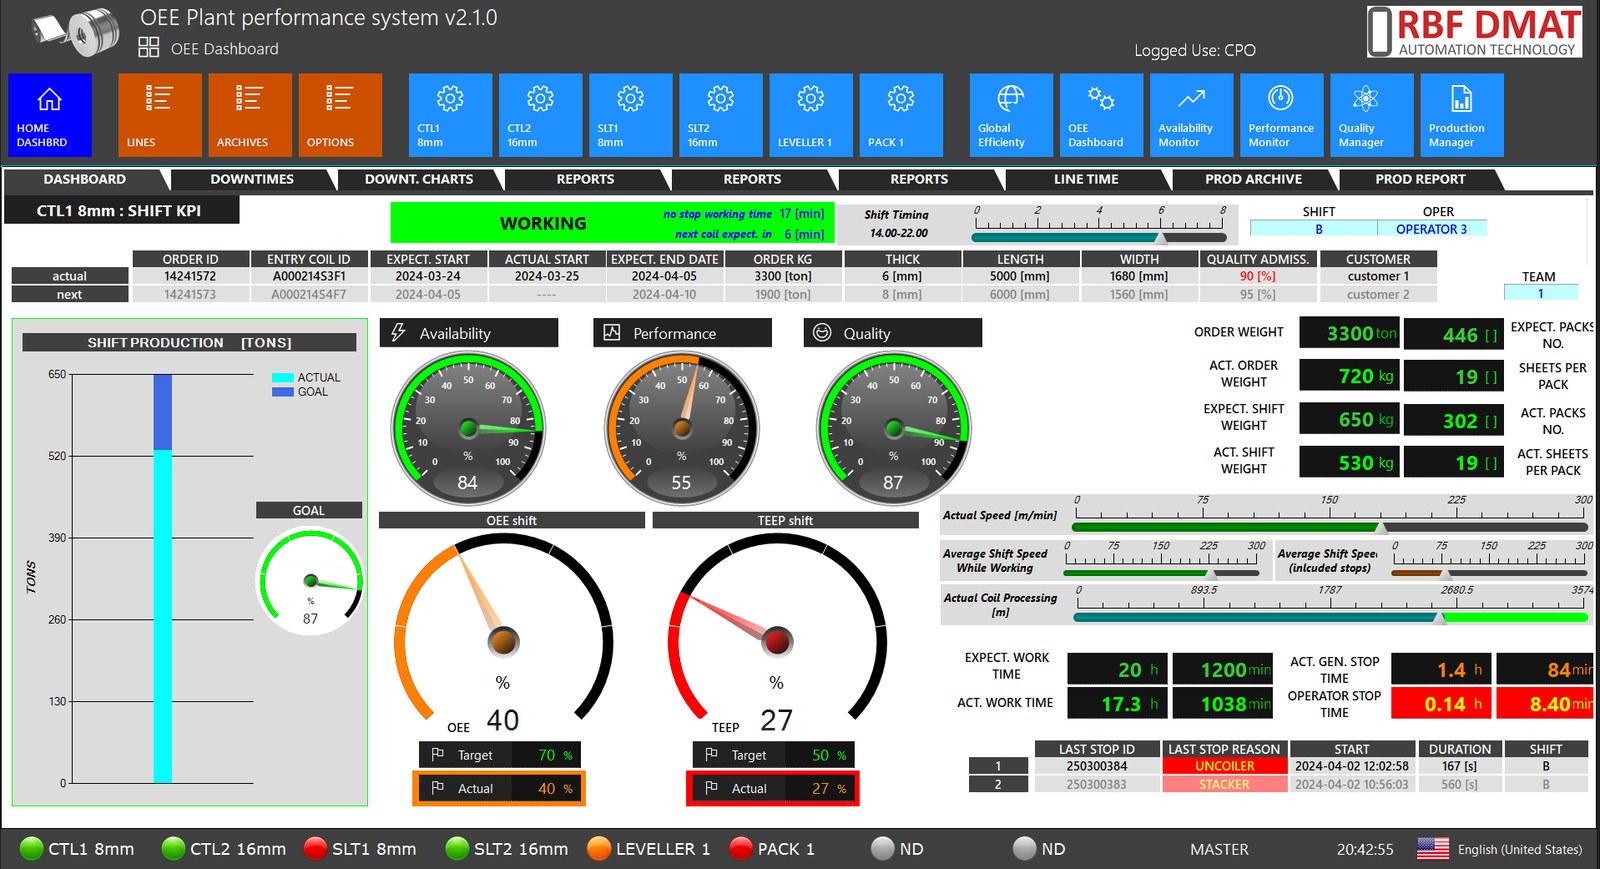
Disponibilidad, rendimiento, calidad y paradas en tiempo real.
Data Logger
Señales de proceso cíclicas y por evento, trazas por producto.
Informes y análisis
Gráficos, tablas, informes y exportación de datos.
Conexiones
PLC, ERP y MES, OPC UA, SQL, REST, IoT y nube.
Sistema de calidad
Defectos, inspecciones y alarmas de calidad.
Machine learning
Anomalías, optimización y mantenimiento predictivo.
MES ligero
Órdenes de planta, flujos de trabajo y KPI.
Project Tracker
Personal, planificación y horas por proyecto.
Industria 4.0
Interconexión y datos para los incentivos italianos Industria 4.0.
Alta disponibilidad
Servidores y bases de datos redundantes, máquinas virtuales.
Nivel 2: la gestión de la producción
- órdenes del ERP o introducidas manualmente, en secuencia hacia la línea;
- materiales de entrada con control automático de los datos;
- recetas propuestas automáticamente por producto y material;
- seguimiento de cada producto a lo largo de la línea, en tiempo real;
- datos de producción vinculados a material, orden, turno y equipo;
- archivos e informes con exportación a Excel y PDF y retorno al ERP de producción y consumos.
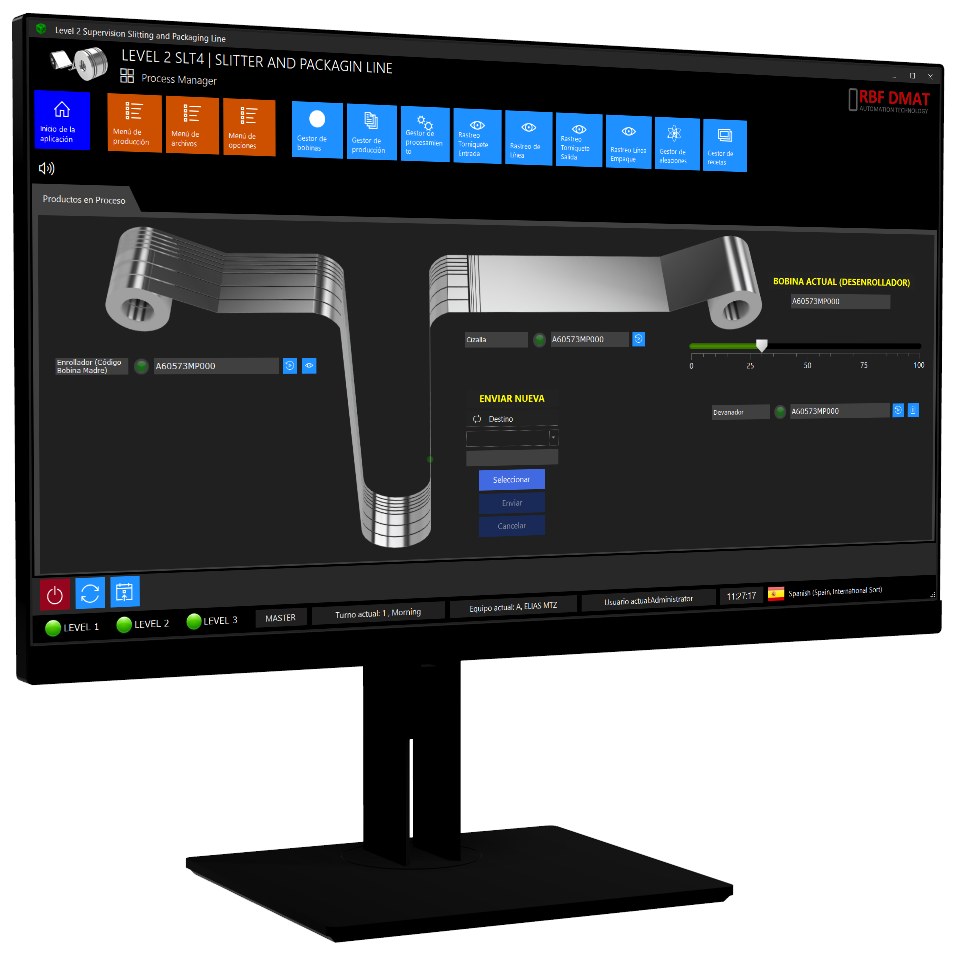
En una línea de corte longitudinal, por ejemplo, comprueba el esquema de corte, calcula el peso y el diámetro de cada fleje, propone el ajuste de las cuchillas y sigue el material hasta el embalaje, con paquetes y etiquetas con código de barras.
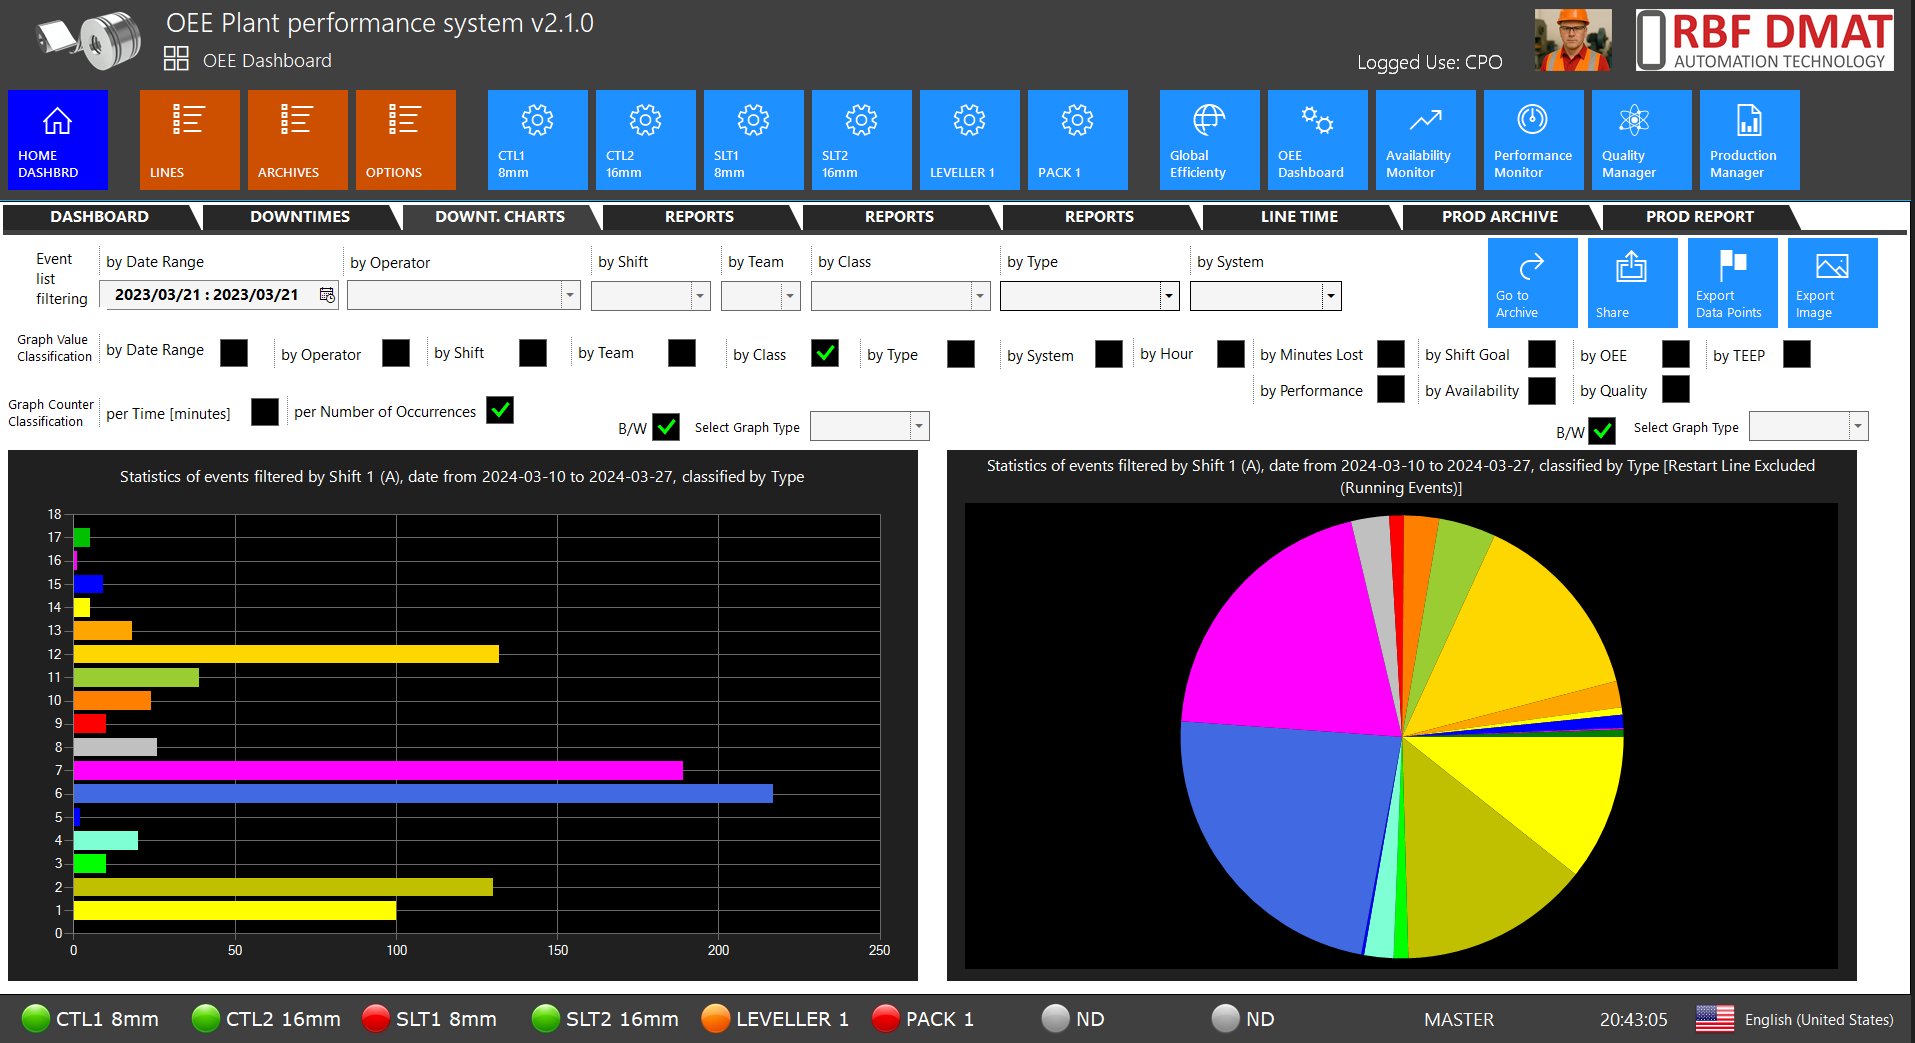
OEE: adónde va el tiempo
- paneles en tiempo real por línea y por planta;
- estados de la línea a partir de las señales del PLC, con la causa confirmada por el operador;
- Pareto de paradas, MTBF y MTTR, análisis de los cambios para SMED;
- comparaciones por turno, equipo, producto y máquina, proyección a fin de turno;
- informes periódicos, alarmas y notificaciones por correo electrónico.
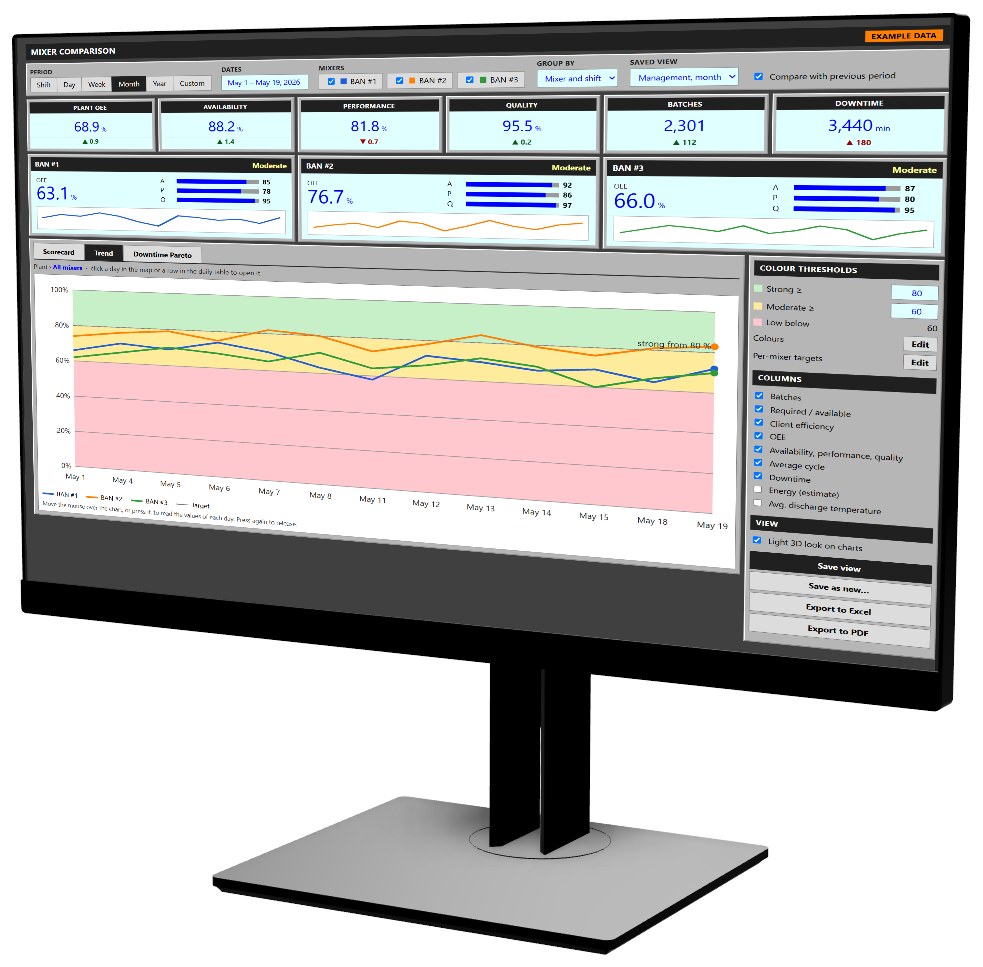 Comparación entre máquinas respecto a los umbrales (datos de ejemplo).
Data Logger, informes y conexiones
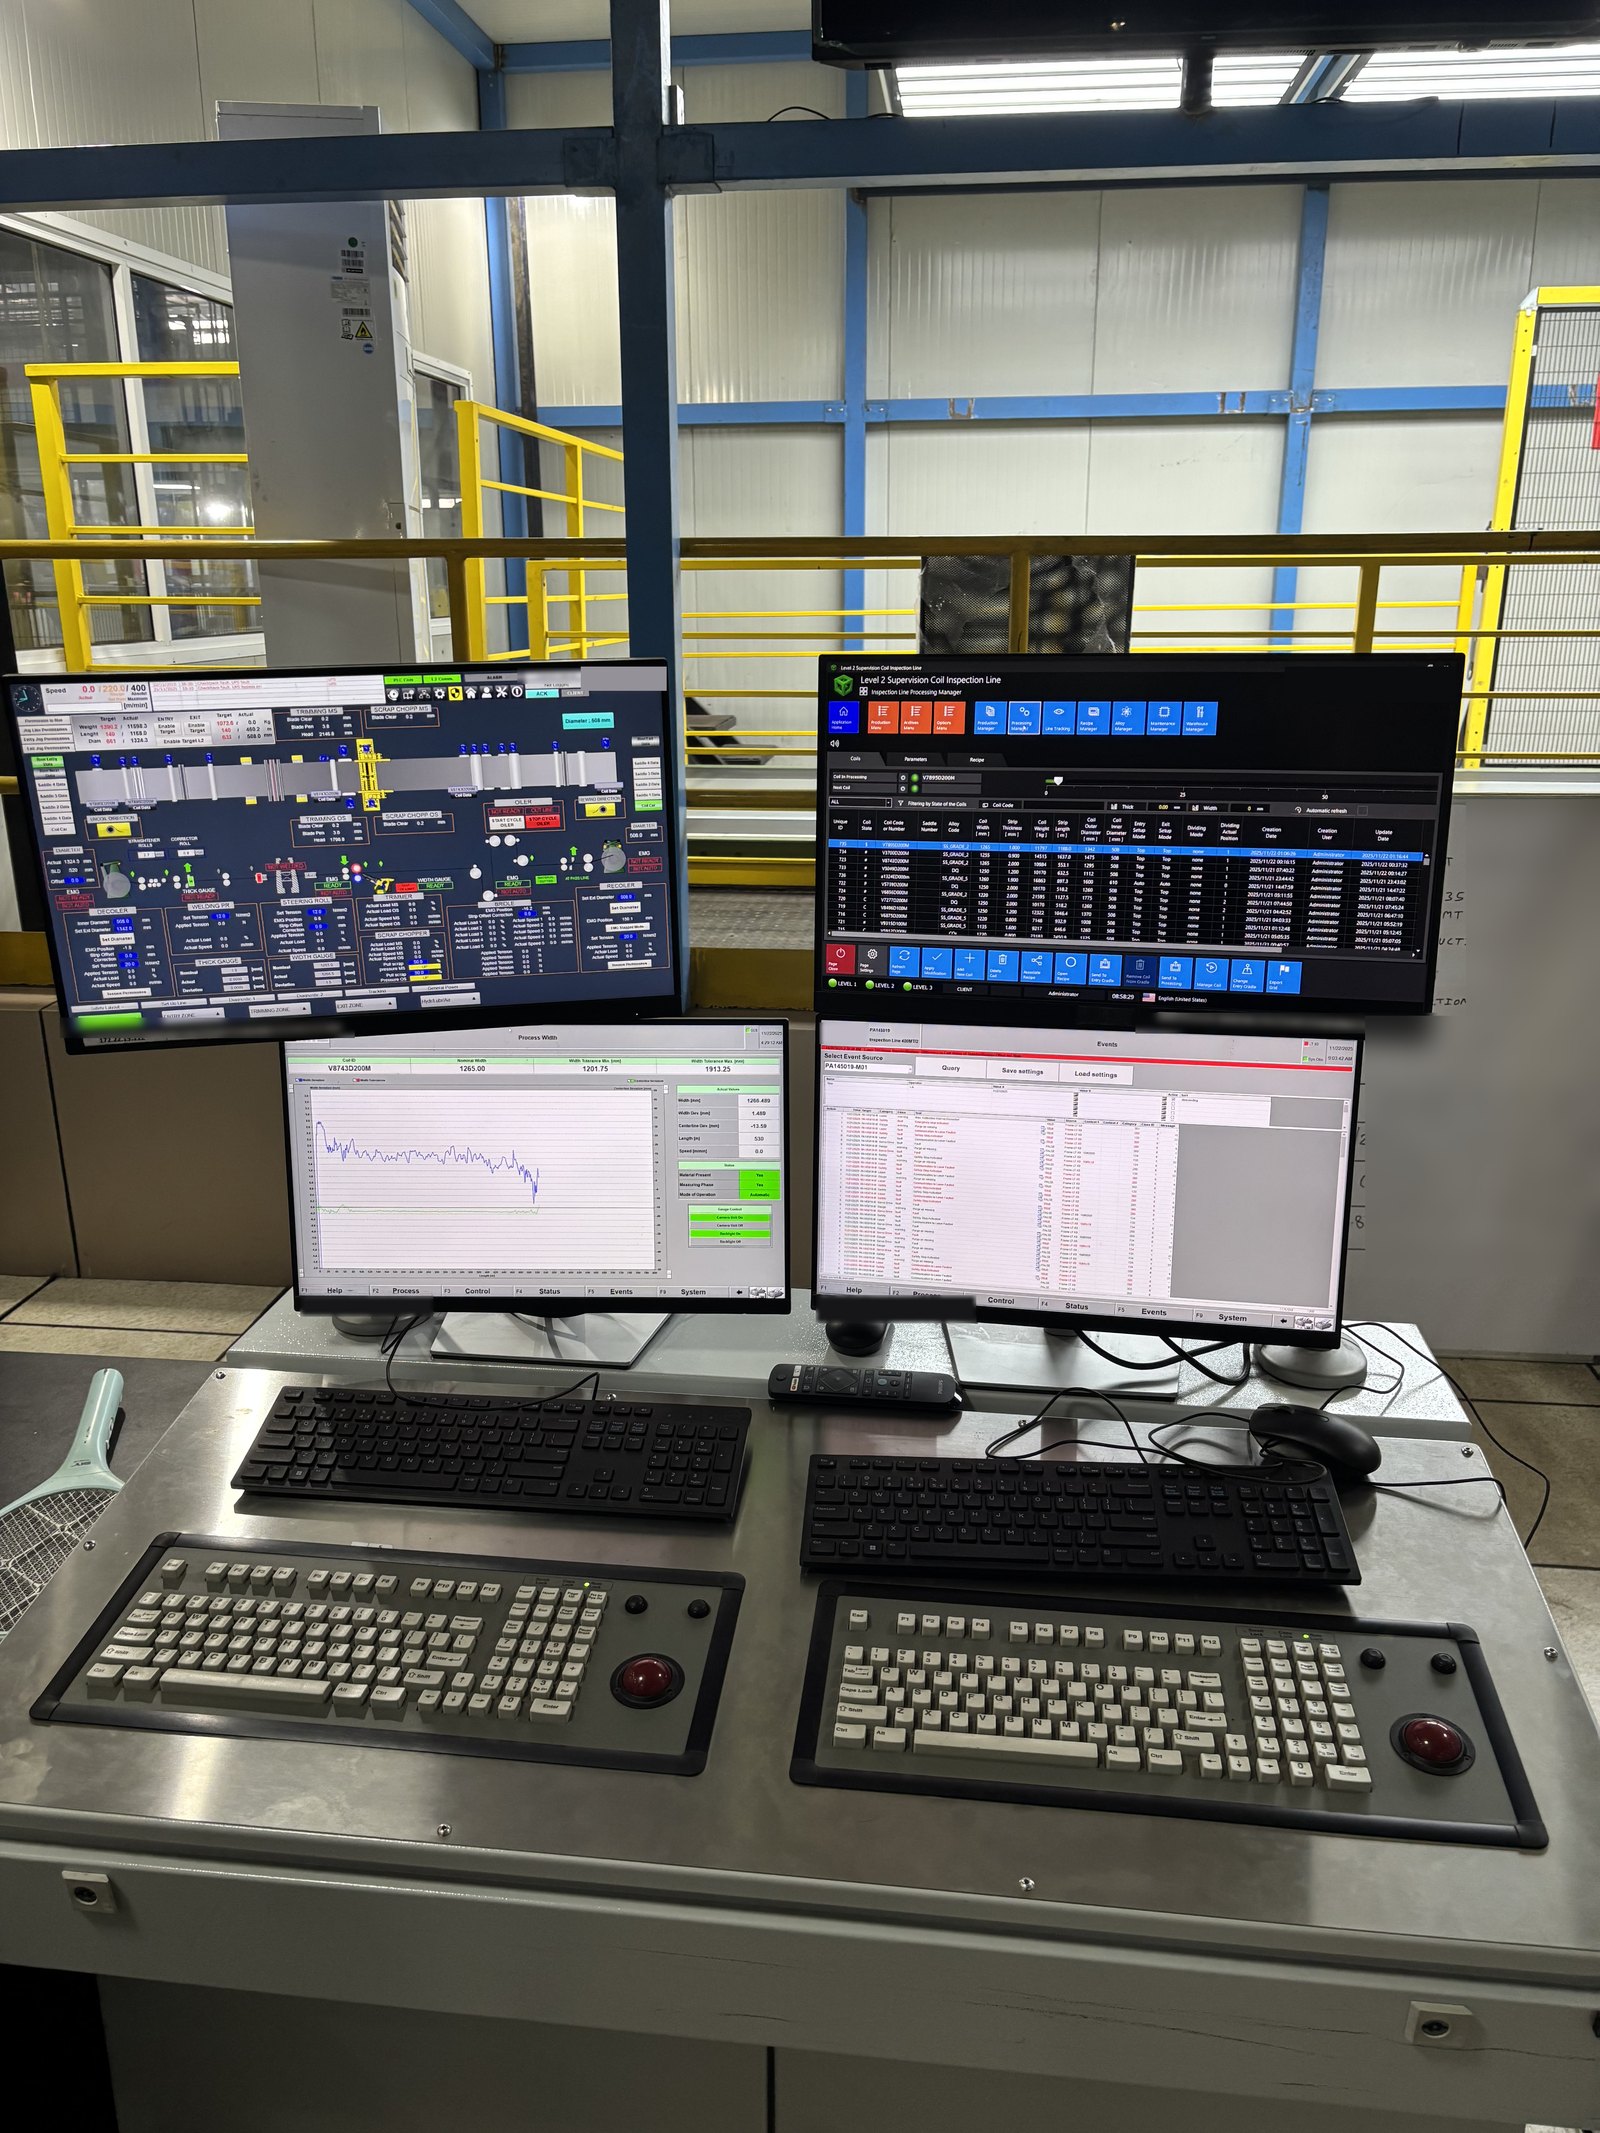
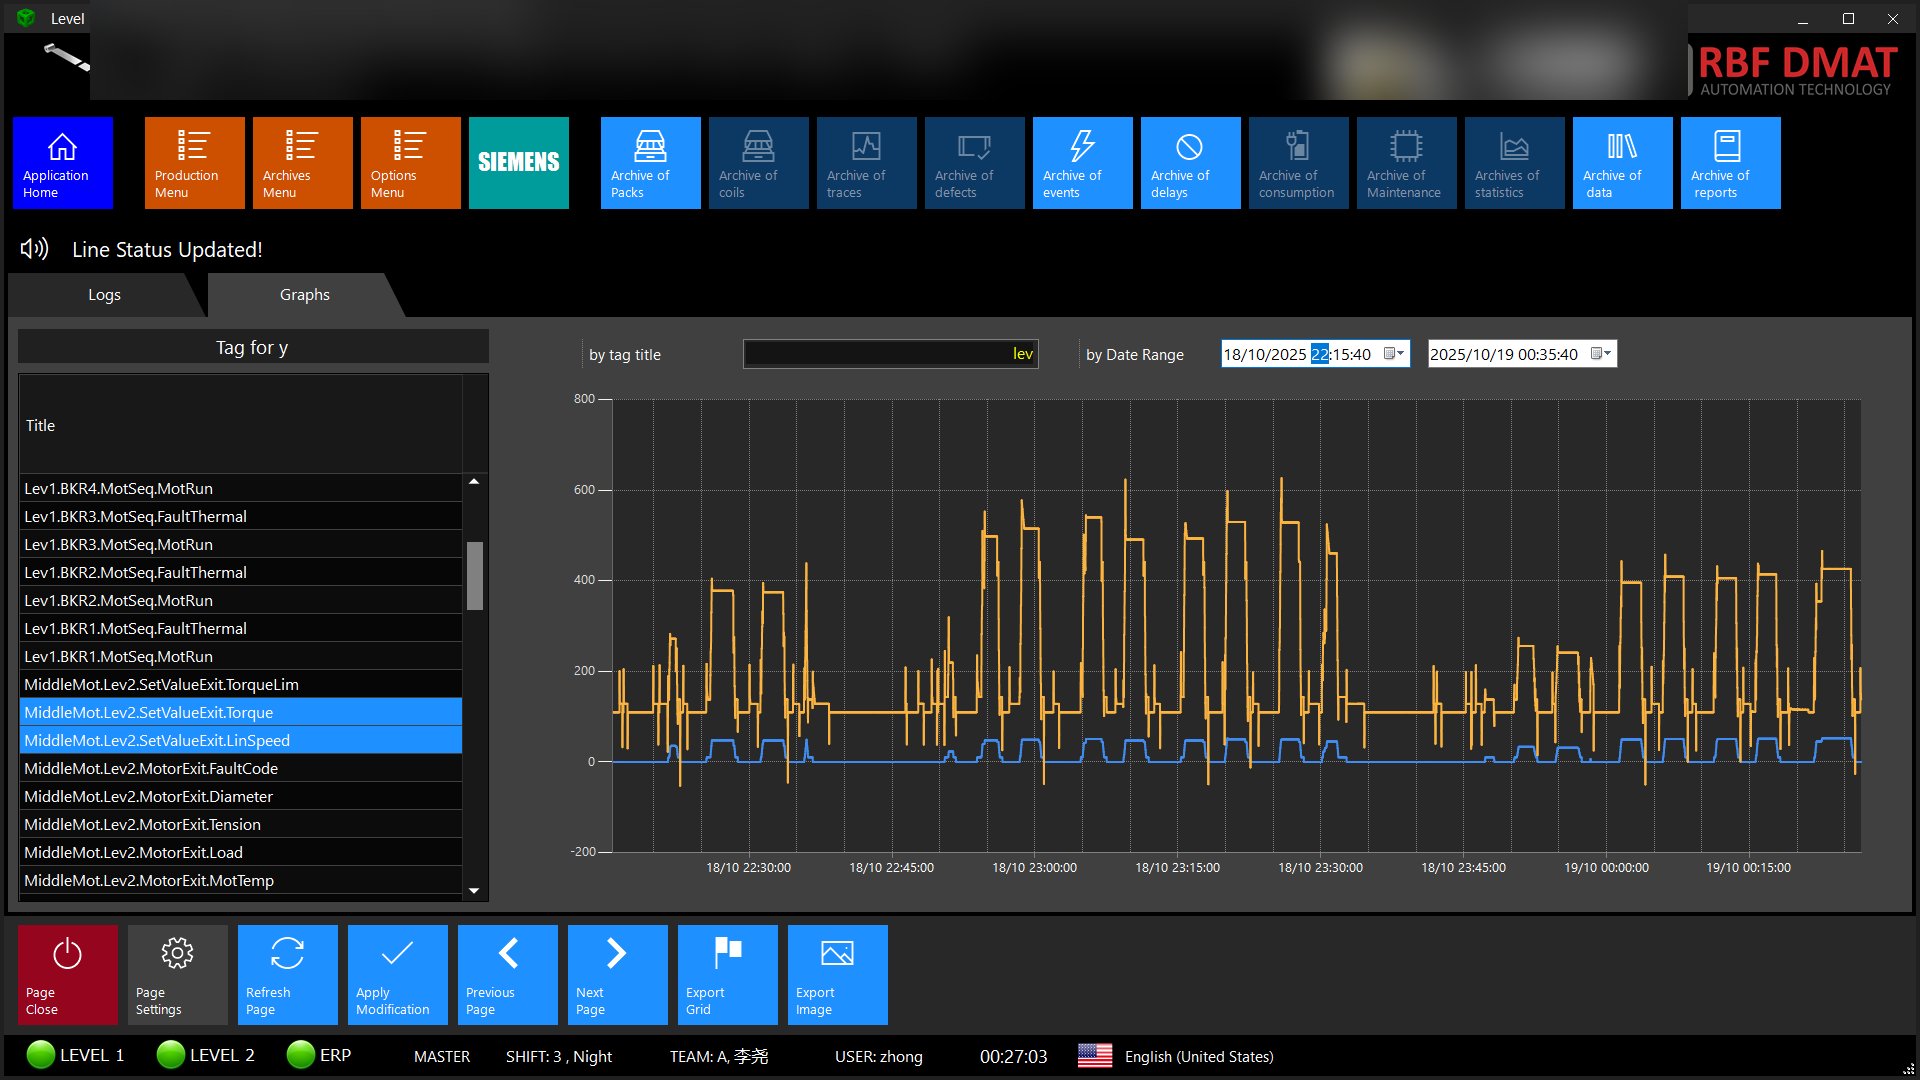
- Data Logger: señales de proceso hasta 100 ms, eventos y alarmas, trazas por bobina, archivo histórico y energía.
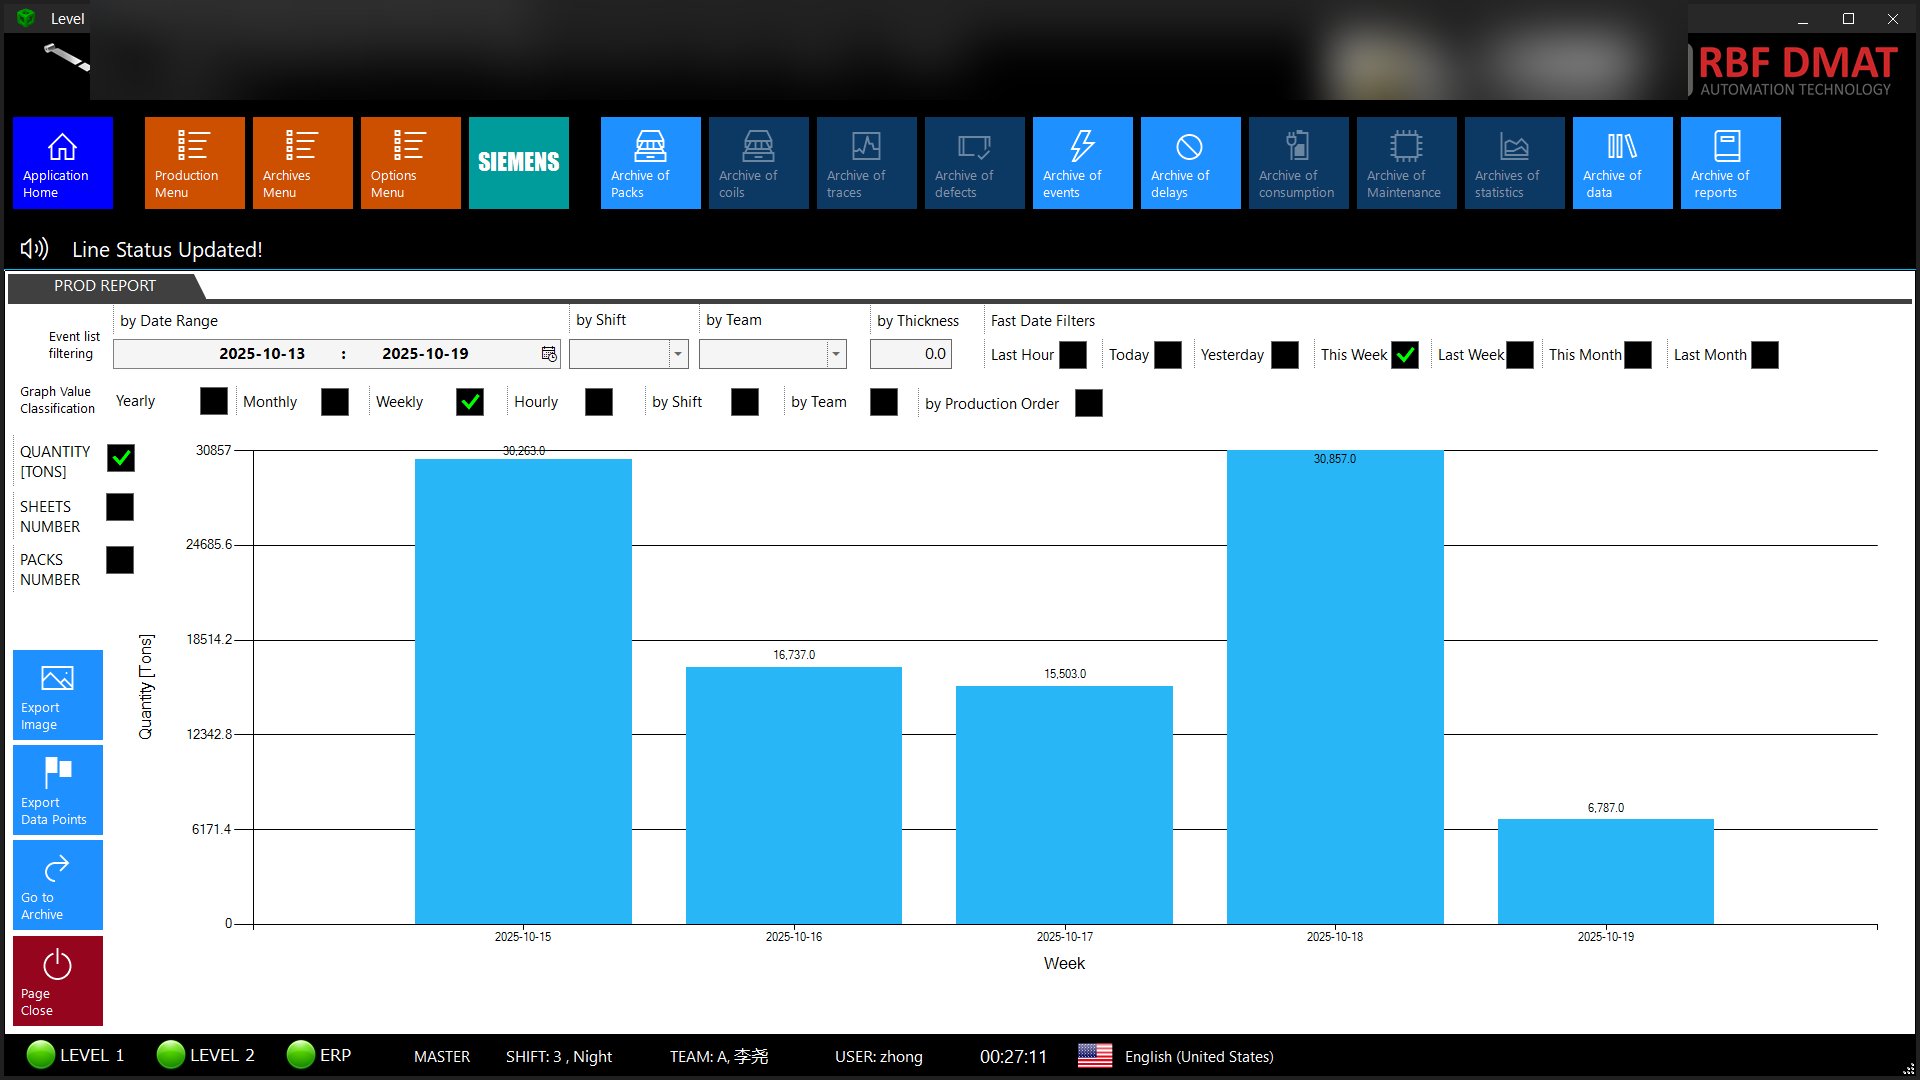
- Informes: más de 40 tipos de gráfico, filtros por periodo, turno, producto y orden, exportación a Excel, CSV y PDF.
- Conexiones: PLC y SCADA de cualquier marca, ERP y MES, OPC UA, S7, Modbus TCP, SQL, REST, MQTT, nube, básculas, impresoras y lectores de códigos.
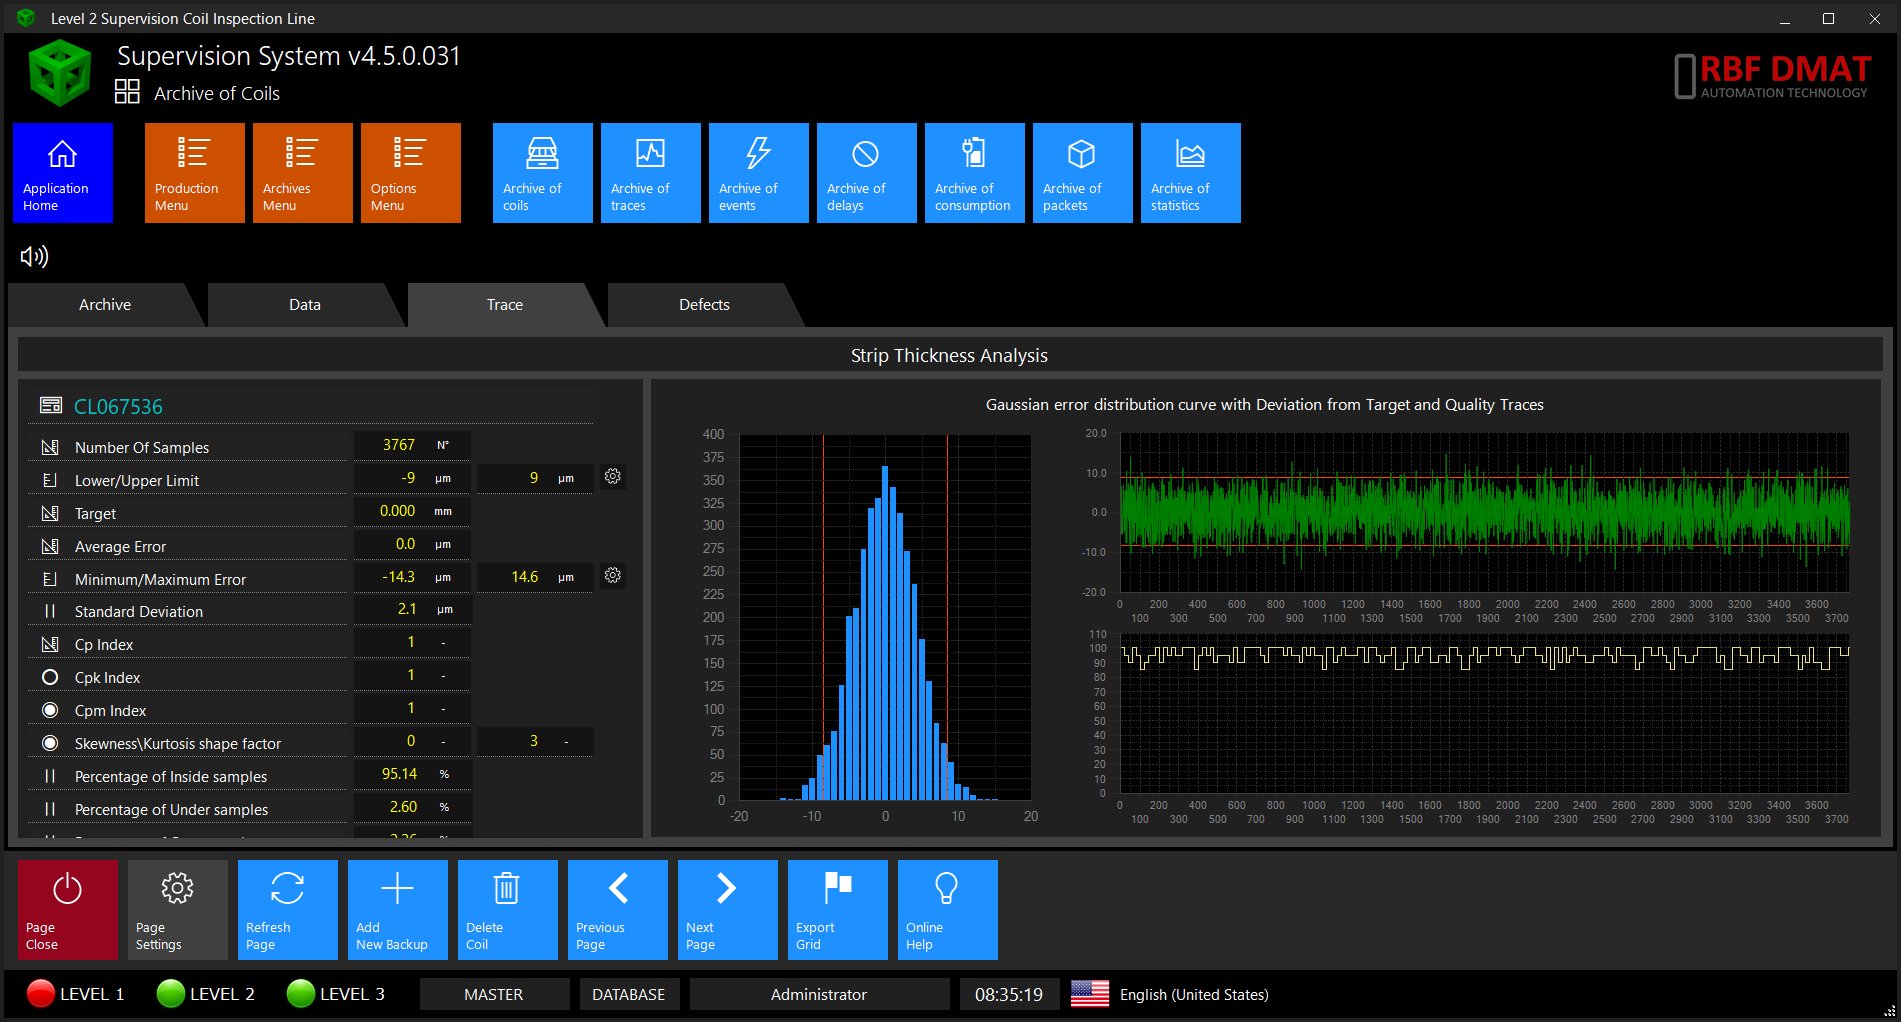
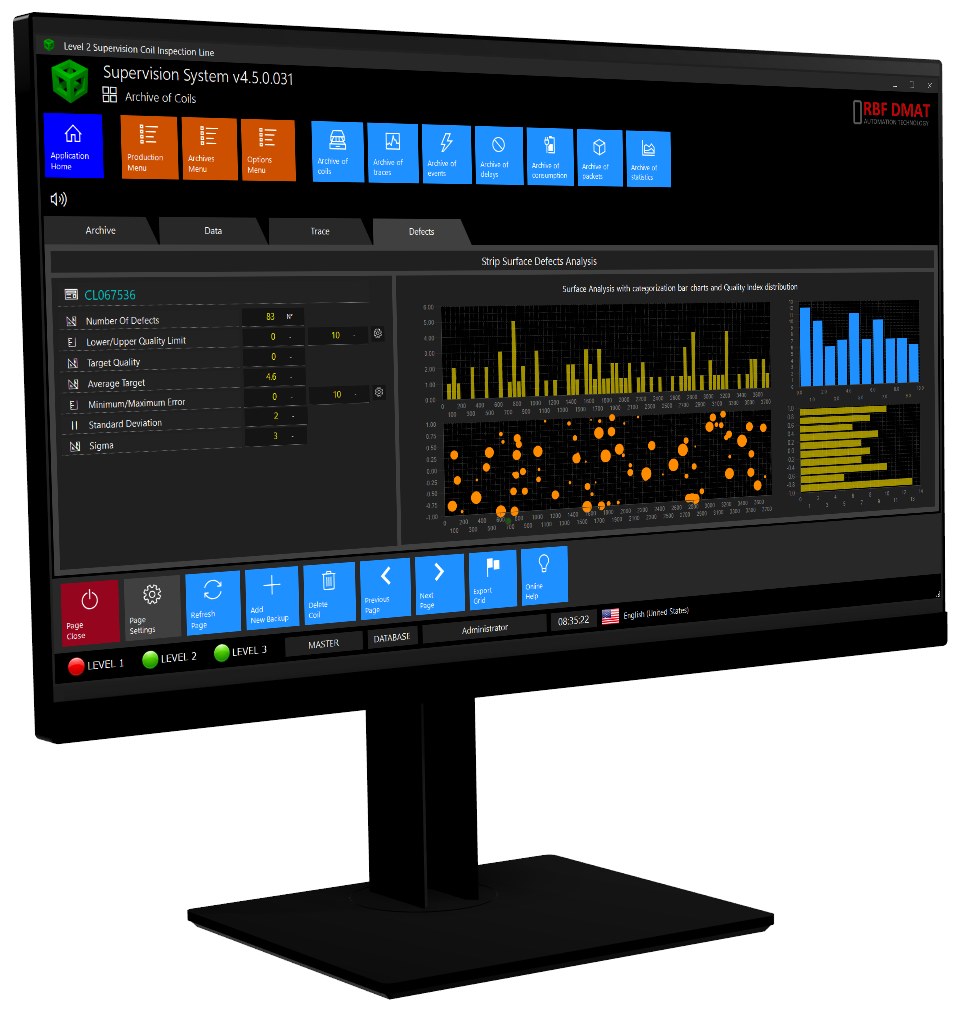 Sistema de calidad: defectos superficiales del fleje, bobina por bobina.
Adquisición rápida y vibraciones
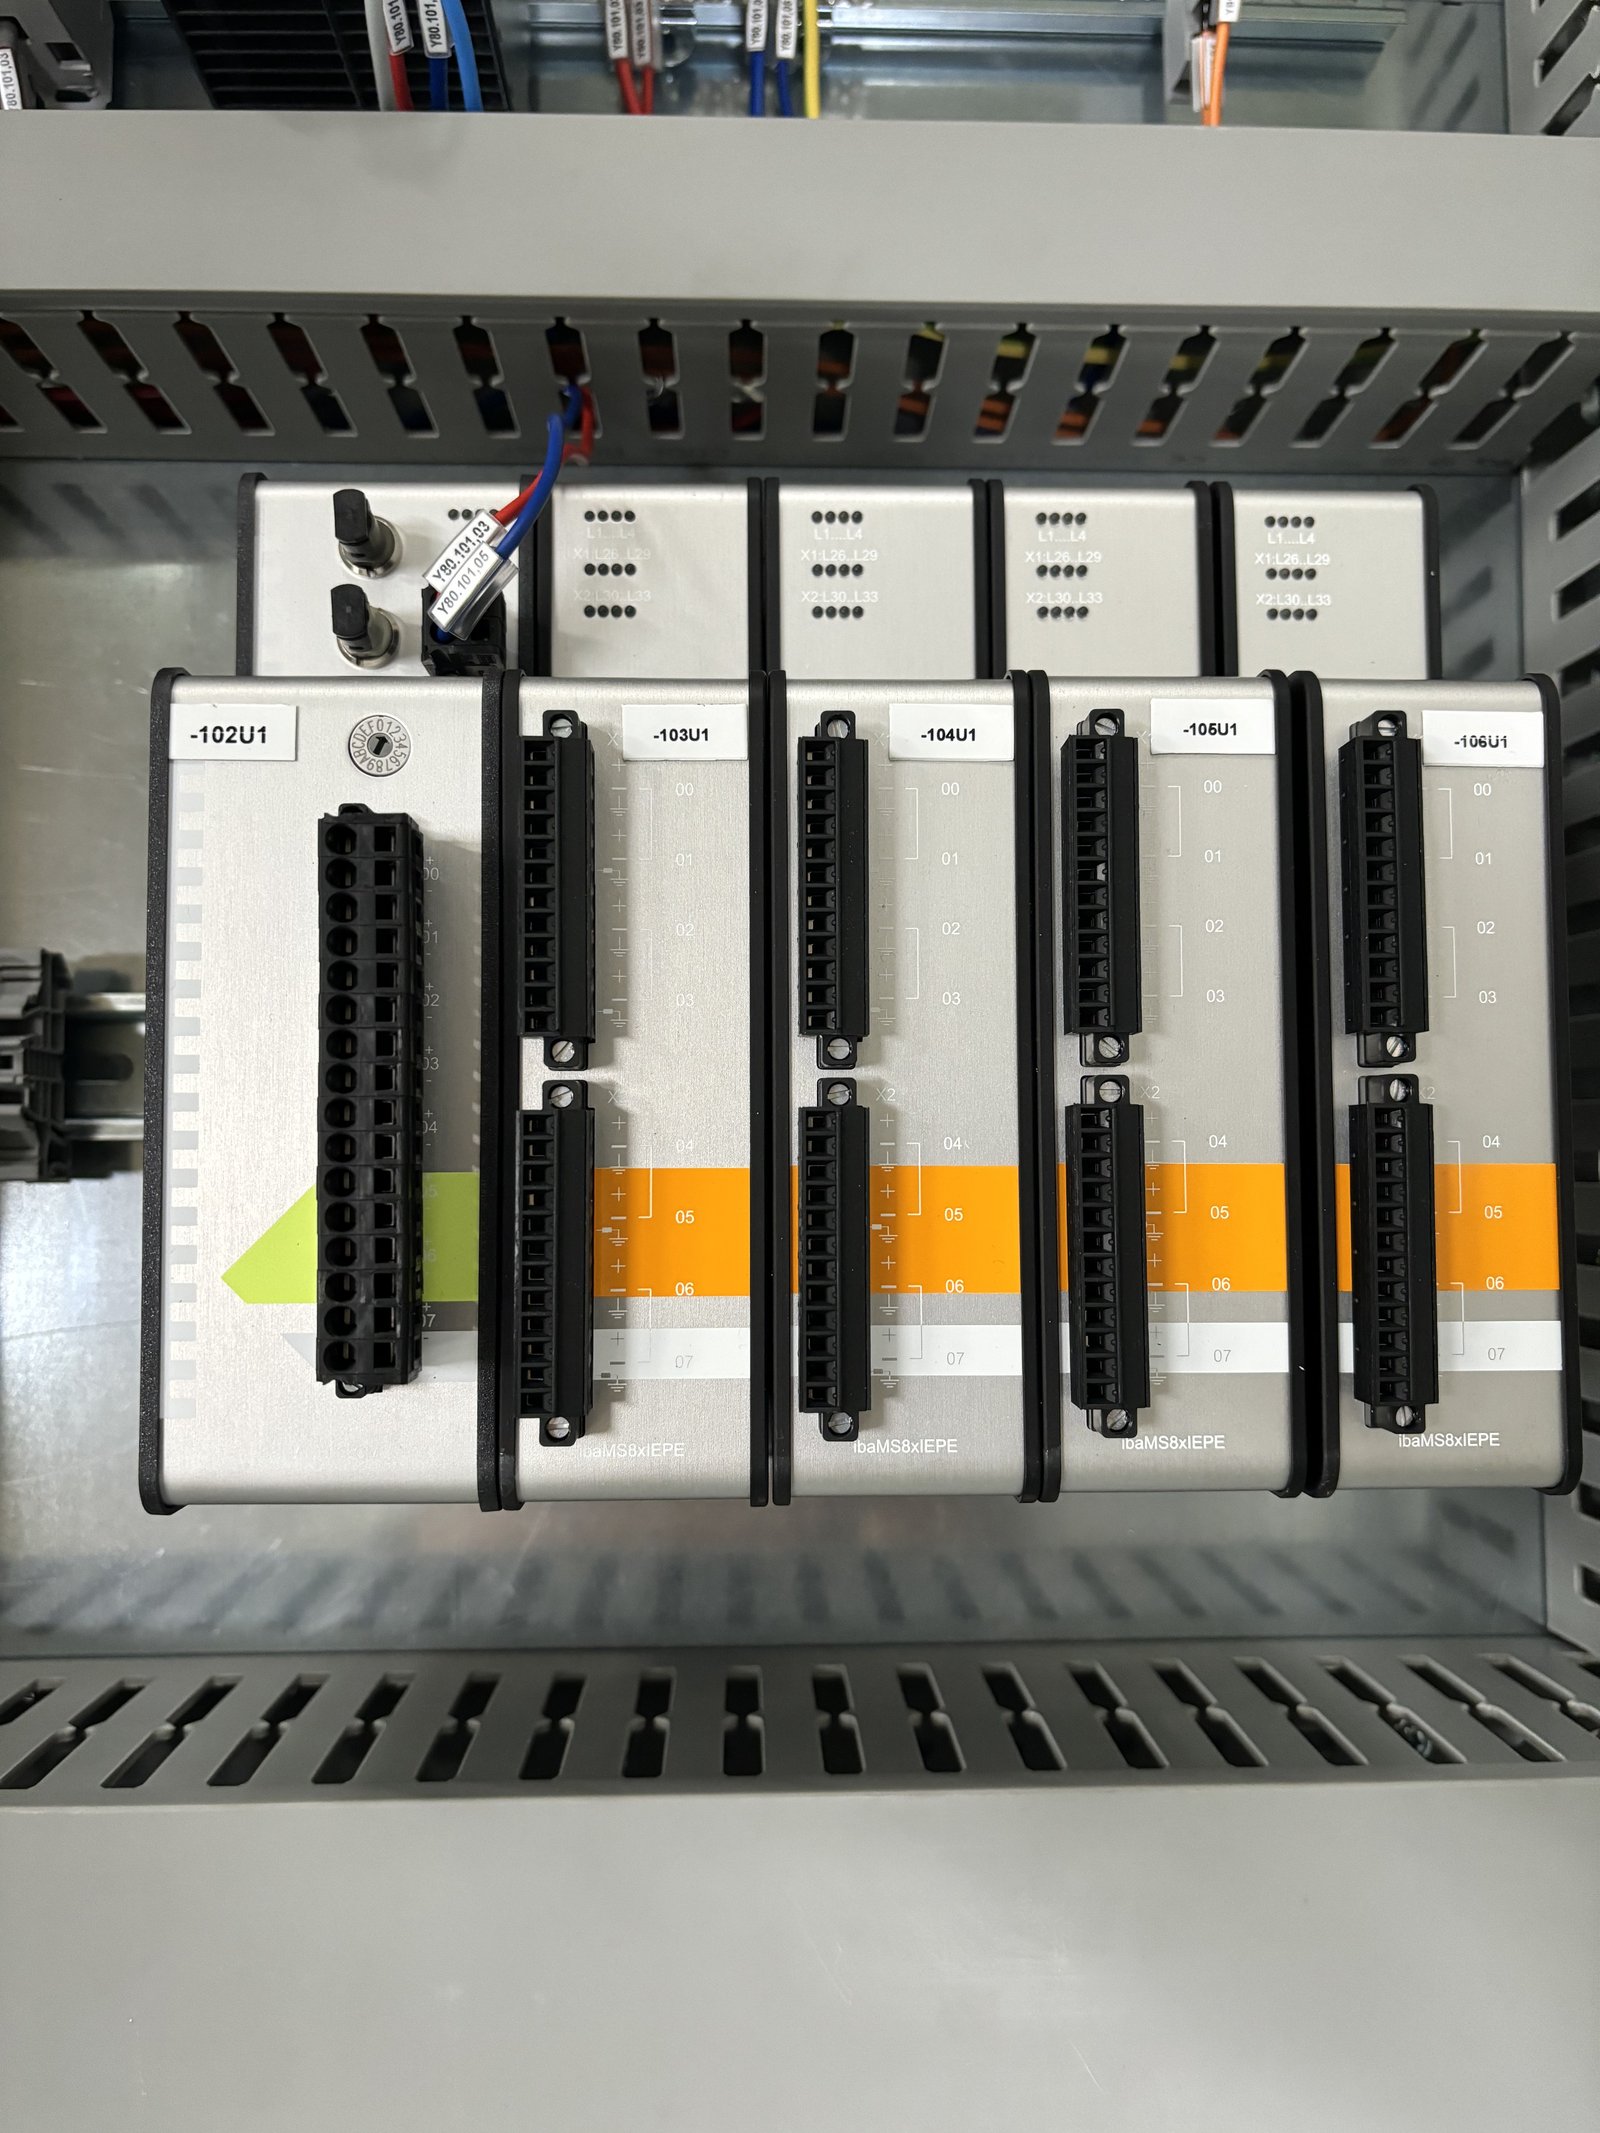
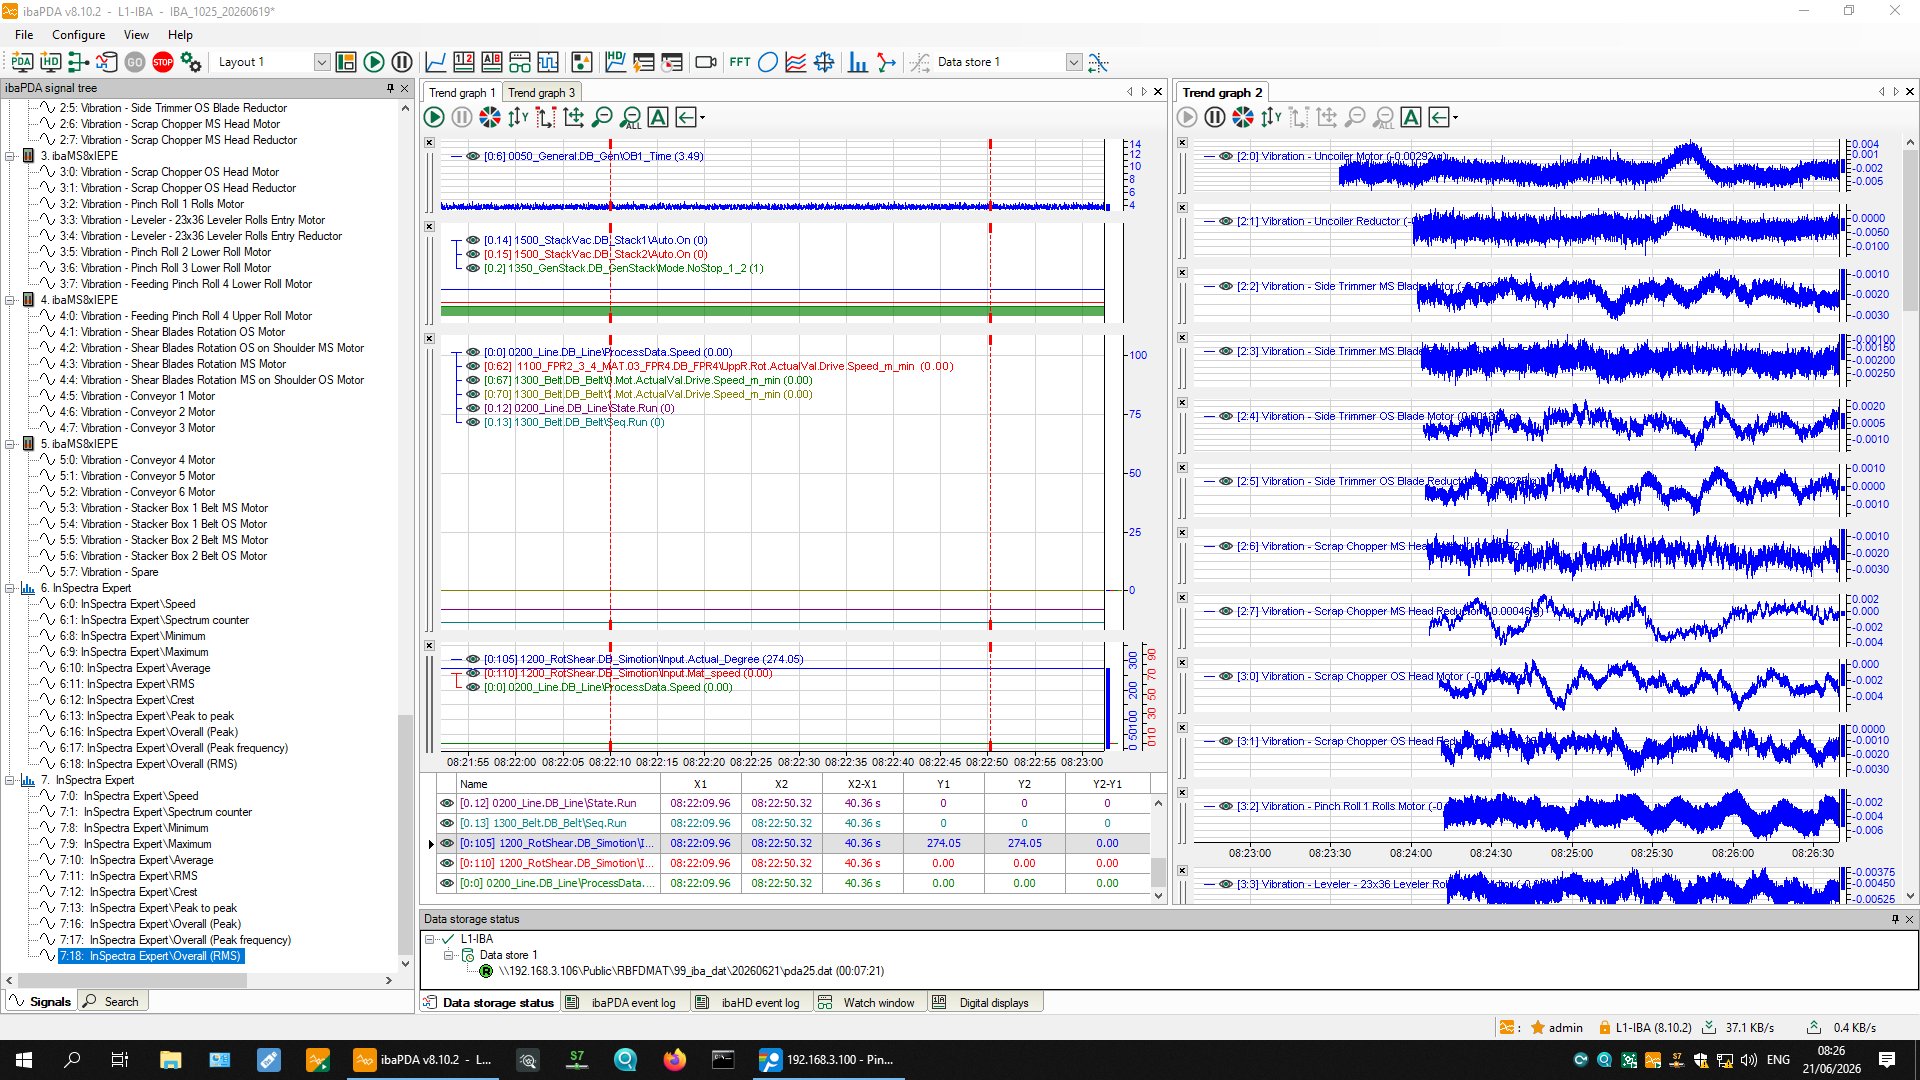
Para los análisis más detallados integramos la adquisición de alta velocidad iba (ibaPDA, ibaAnalyzer) y sensores de vibración en rodamientos, reductores y cilindros, con umbrales y alarmas vinculados al Nivel 2.
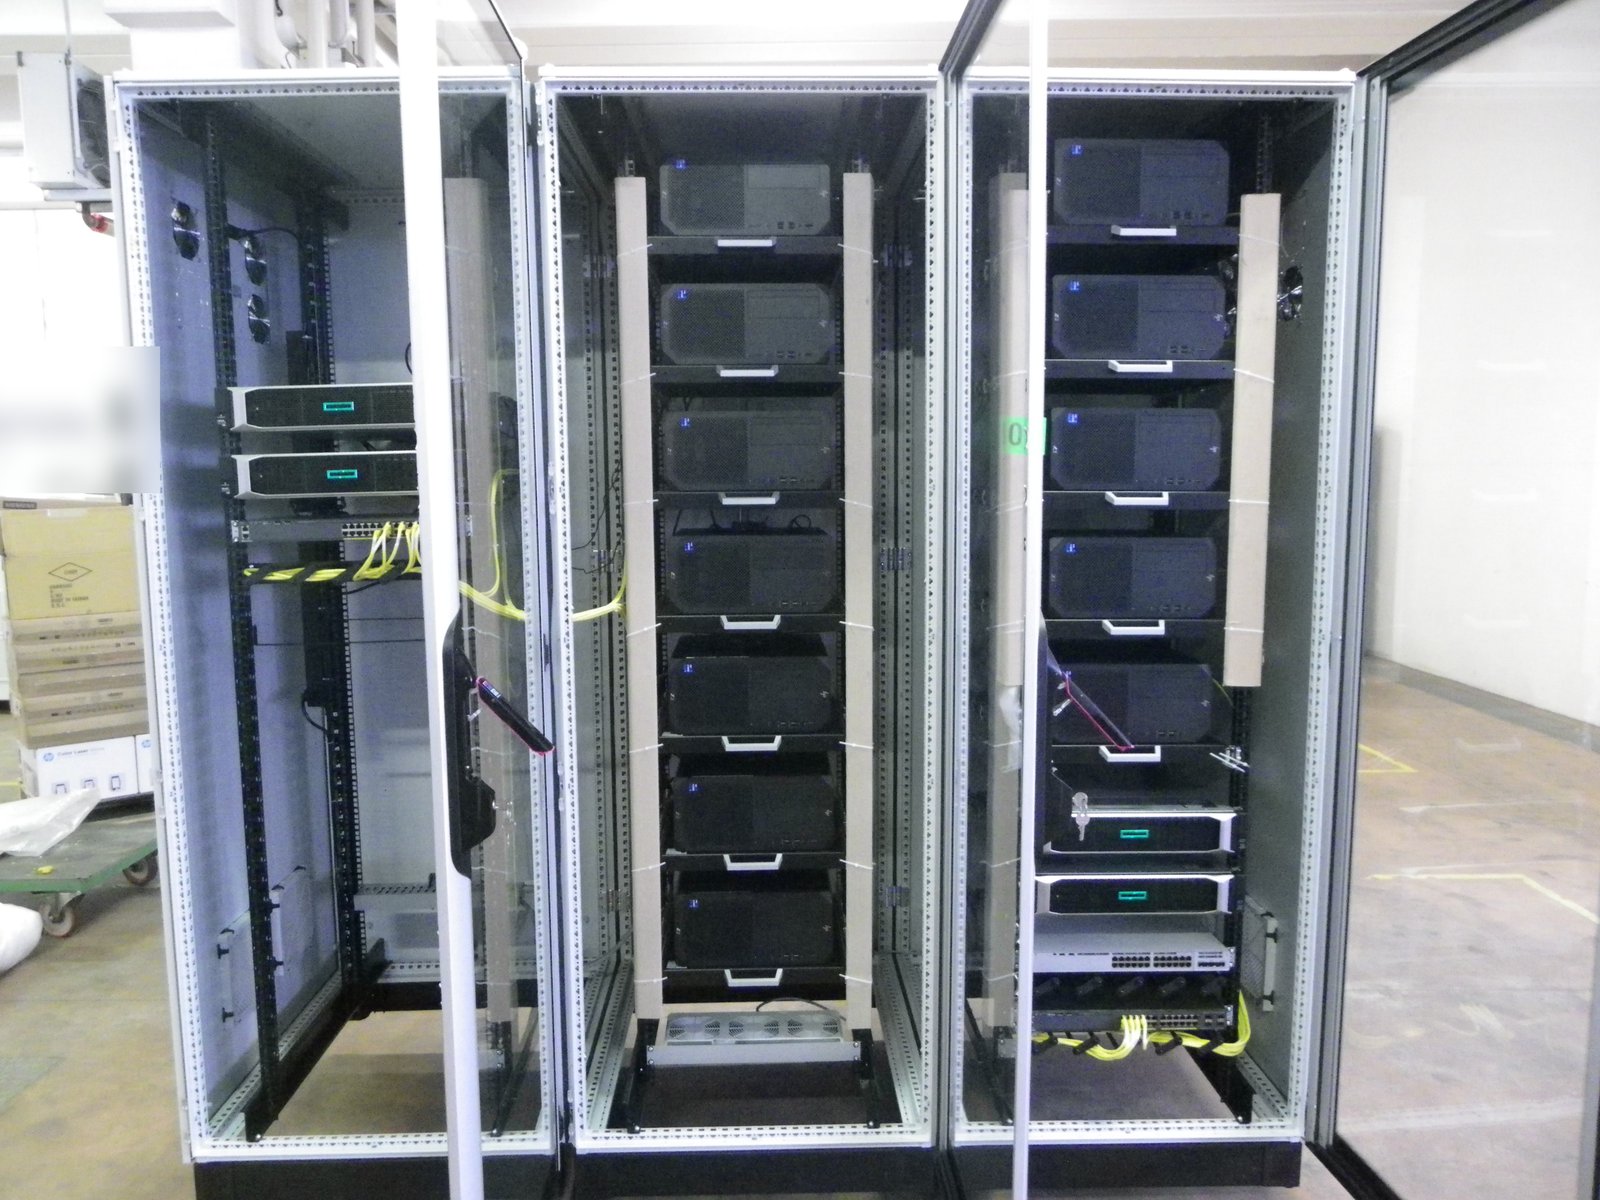
Servidores, racks y puestos de trabajo
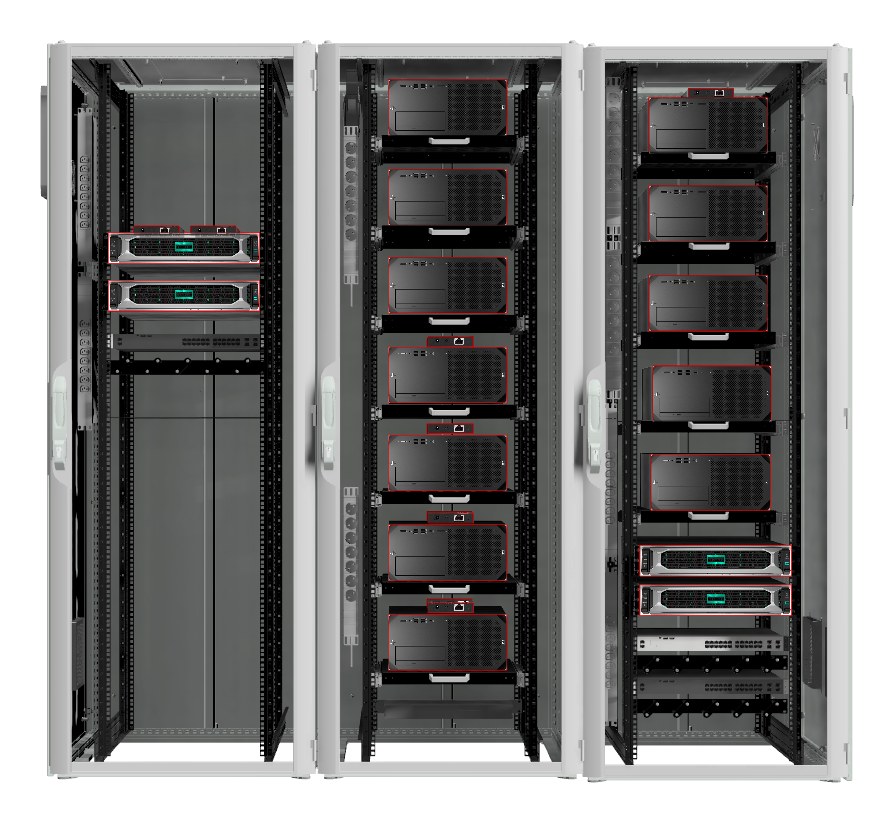
También suministramos el hardware del Nivel 2, dimensionado para la planta y sin vínculos con ningún proveedor:
- PC y servidores HP, Dell, Siemens con bases de datos SQL;
- arquitecturas desde un puesto único hasta servidores virtualizados, con clientes web para las oficinas;
- sistemas redundantes de alta disponibilidad (HA): servidores en clúster y bases de datos replicadas, con conmutación automática que no detiene la línea;
- hardware industrial, puestos multimonitor y asistencia remota.
Los racks y los pupitres de operador se diseñan en 3D y los aprueba el cliente; el montaje, el cableado y las pruebas se realizan en nuestro taller, junto con el cliente, antes del envío.
Mantenimiento predictivo de los accionamientos
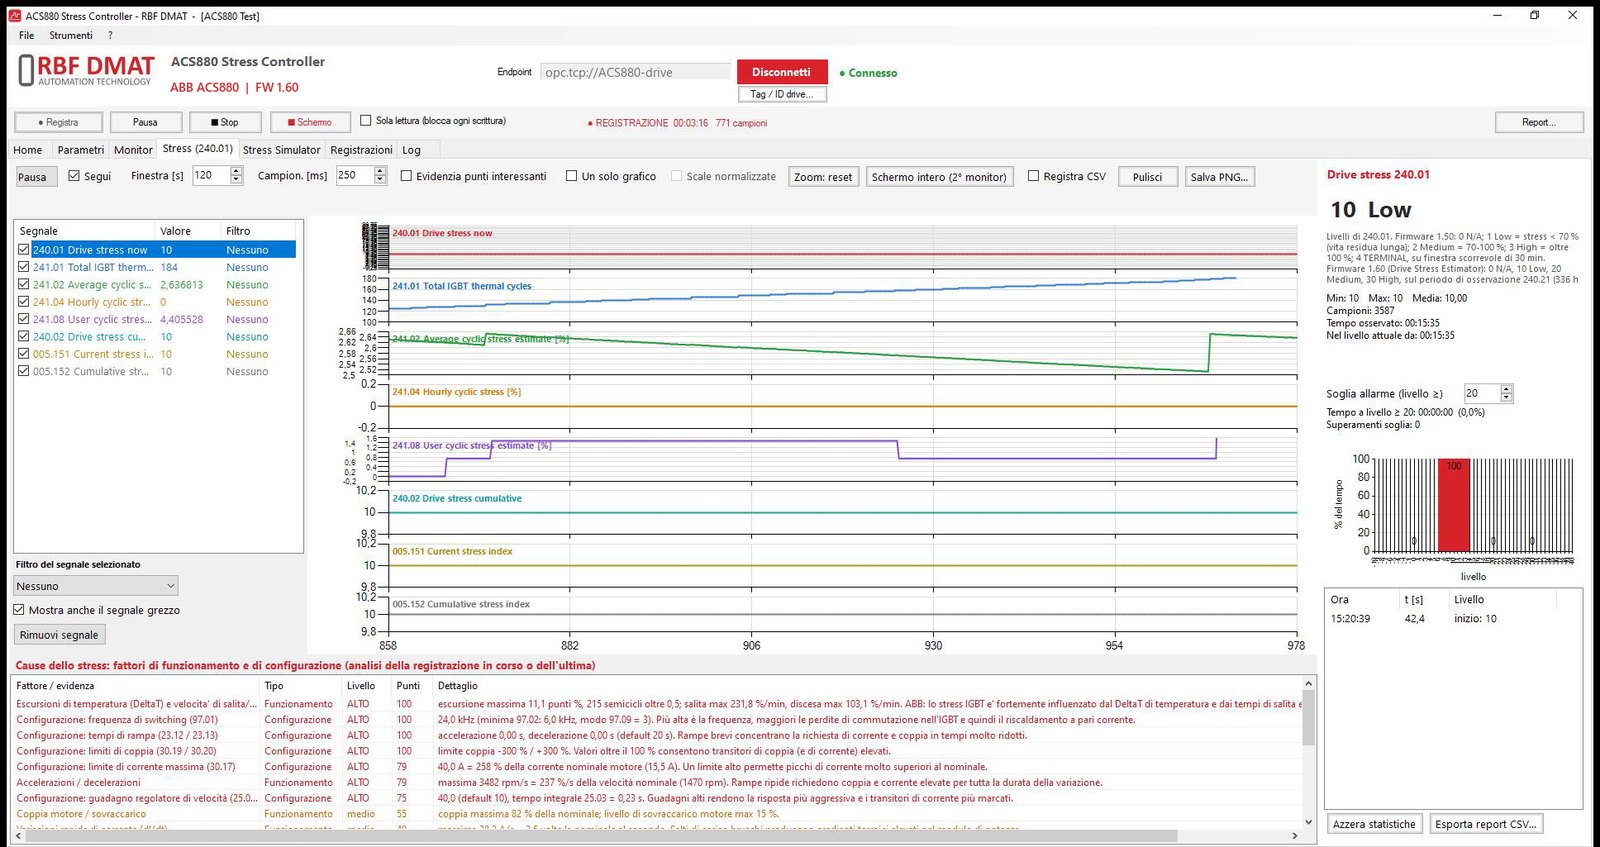
Los módulos de potencia IGBT se desgastan con cada ciclo de carga. Nuestro módulo mide su desgaste mientras la planta trabaja e indica cuándo intervenir, antes de que llegue la avería.
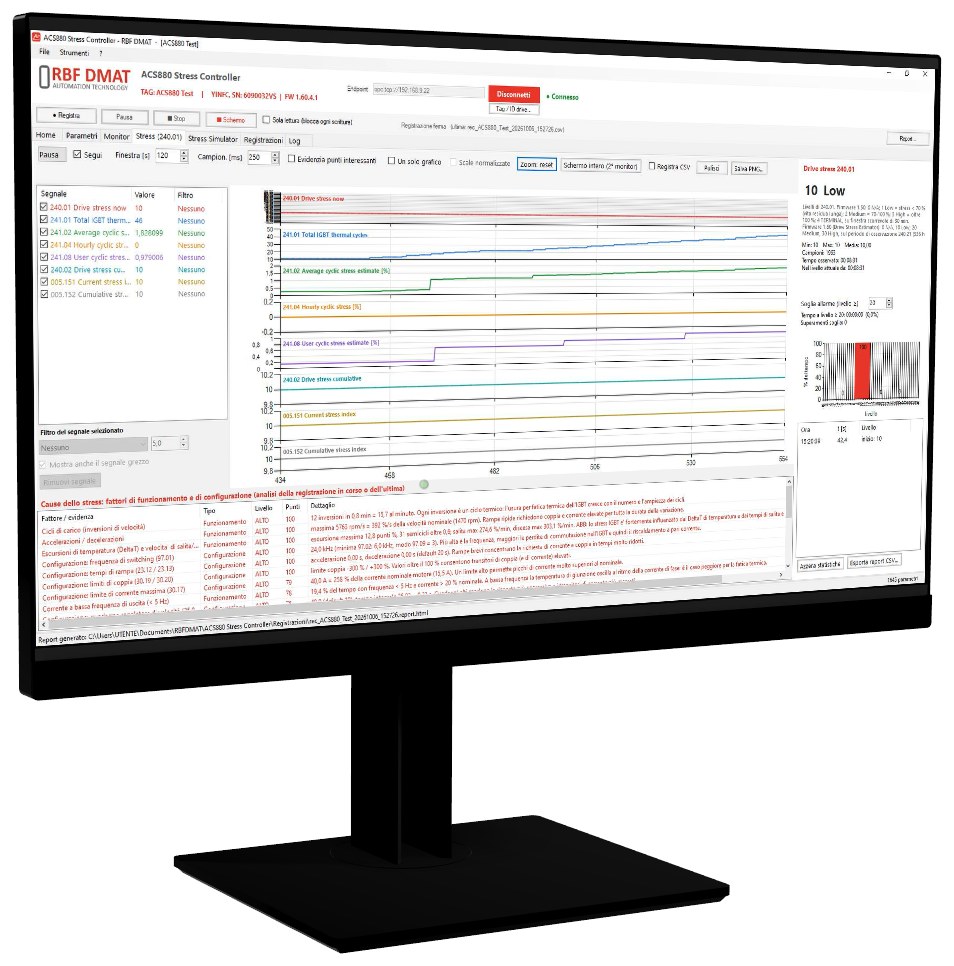 Estrés del accionamiento y de los IGBT en un ABB ACS880 (banco de pruebas de RBF DMAT).
- Qué mide: estrés del accionamiento, ciclos térmicos de los IGBT y superaciones del umbral.
- Por qué se desgasta: las causas por orden de importancia (temperatura, conmutación, rampas, límites de par, regulador), para corregirlas y no limitarse a sustituir el componente.
- Cómo funciona: solo lectura vía OPC UA, alarmas e informes en los paneles del Nivel 2, validado en banco con un simulador propio.
Se empieza por las salas de mezclado del caucho, donde los ciclos cortos de los Banbury desgastan antes los IGBT, para extenderse después a extrusoras, calandras y líneas de proceso. Contáctenos para evaluarlo en su planta.